

Autor: Weibo
Datum: Sep 15, 2026
Bedeutung des Extruders: Typen, Funktionsprinzip und vollständiger Kaufratgeber
Ein Wartungstechniker einer mittelgroßen Rohrfabrik blieb einmal vor seiner Extrusionslinie stehen und stellte uns eine Frage, die einfacher klang, als sie war. Er zeigte auf den langen, beheizten Zylinder, der zwischen dem Getriebe und dem Düsenkopf montiert war, und sagte: „Der Bediener nennt das einen Extruder, aber wenn er mich fragt, was die Maschine eigentlich macht, brauche ich eine bessere Antwort als ‚Sie stellt Rohre her‘.“ Die nützlichste Antwort ist, dass ein Extruder eine kontinuierliche Formmaschine ist. Dabei werden lose Kunststoffkörnchen mit Hilfe einer rotierenden Schnecke in einem beheizten Zylinder geschmolzen und das geschmolzene Material dann durch eine Matrize gedrückt, um ein Produkt mit festem Querschnitt zu erzeugen.
In den letzten Jahrzehnten hat sich der Schneckenextruder zum am weitesten verbreiteten Produktionsgerät in der kunststoffverarbeitenden Industrie entwickelt. Wasserleitungen, Fensterrahmen, Kabelisolierungen, Einkaufstüten, Verpackungsfolien, Schaumstoffplatten und sogar die Pellets, die Spritzgussmaschinen versorgen, durchlaufen irgendwann in ihrem Leben einen Extruder. Der Zweck dieses Artikels besteht darin, die Bedeutung von Extruder auf praktische Weise zu erklären: Zuerst die Definition, dann die Arbeitssequenz, dann die wichtigsten Maschinentypen, die Standardterminologie für Schnecken und Zylinder, die Sie in Datenblättern finden, und schließlich die Auswahl- und Wartungspunkte, die darüber entscheiden, ob eine Extrusionslinie reibungslos läuft oder zu viel Zeit in der Reparaturwerkstatt verbringt.
Ein Extruder ist eine kontinuierliche Formmaschine: Er schmilzt Kunststoffgranulat in einem beheizten Zylinder mit rotierender Schnecke und drückt die Schmelze durch eine Düse, um ein langes Teil mit konstantem Querschnitt zu erzeugen.
Was bedeutet Extruder? Eine praktische Definition
In Wörterbüchern hat das Wort Extruder eine sehr weit gefasste Bedeutung. Es beschreibt eine Person oder eine Maschine, die etwas extrudiert, und in Bezug auf die Herstellung bezieht sich die Extruderdefinition normalerweise auf eine Maschine, die ein Material formt, indem sie es durch eine Düse drückt. Metallextruder drücken erhitzte Aluminiumbarren durch eine Düse, um Profile zu formen. Tonextruder formen Ziegel und Fliesen; Lebensmittelextruder kochen und formen Snacks und Nudeln. In der Kunststoffindustrie ist die Bedeutung von Extruder jedoch eng mit einem bestimmten Maschinentyp verbunden: dem Schneckenextruder, manchmal auch Schneckenextruder oder Schneckenextruder genannt.
Der Unterschied ist wichtig, denn ein Kunststoffextruder leistet viel mehr, als nur Material durch eine Düse zu drücken. Außerdem schmilzt es das Polymer, mischt Additive hinein, entgast es und baut Druck auf. Die Maschine erledigt diese Aufgaben in einem kontinuierlichen Arbeitsgang. Das ist es, was einen echten Extruder von einer einfachen Pumpe oder einem Chargenmischer unterscheidet. Wenn ein Ingenieur sagt: „Wir haben ein Problem mit dem Extruder“, meint er normalerweise die gesamte Schnecken-Zylinder-Baugruppe samt Antrieb, Heizung und Steuerung.
Sinnvoll ist auch die Trennung der Maschine vom Prozess. Extrusion ist der Prozess der kontinuierlichen Umformung; Ein Extruder ist das Gerät, das dies ausführt. Viele Extrusionslinien sind tatsächlich um einen Extruder und mehrere nachgeschaltete Einheiten herum aufgebaut: eine Düse, einen Kalibrierer, eine Kühlwanne, einen Abzug und einen Schneider. Deshalb können zwei Fabriken beide den gleichen Rohrdurchmesser produzieren und dennoch über völlig unterschiedliche Linien verfügen, je nach Schneckendesign, Zylinderauskleidung und Zusatzausrüstung.
Schließlich sollte die Bedeutung von Extruder nicht mit einer Spritzgießmaschine verwechselt werden. Beide verwenden eine Schnecke in einem beheizten Zylinder und verarbeiten thermoplastische Materialien, aber eine Spritzgießmaschine arbeitet intermittierend: Sie bewegt die Schnecke hin und her, füllt eine geschlossene Form, öffnet die Form, wirft das Teil aus und wiederholt den Zyklus. Ein Extruder liefert einen kontinuierlichen Schmelzestrom und erreicht nur dann einen stabilen Zustand, wenn die Schnecke konstant mit stabiler Geschwindigkeit rotiert und der Schmelzefluss gleichmäßig wird. Das Verständnis dieser stationären Anforderung ist der erste Schritt zum Verständnis aller weiteren Aspekte der Extrusion.
Bei Kunststoffen ist ein Extruder eine kontinuierlich arbeitende Schneckenmaschine, die Polymere unter Druck schmilzt, mischt und ausstößt; Das Schnecken-Zylinder-Paar und nicht die Matrize allein bestimmt, wie gut der gesamte Prozess funktioniert.
Wie funktioniert ein Extruder? Das Funktionsprinzip
Jeder Schneckenextruder, unabhängig von Marke oder Größe, arbeitet nach dem gleichen physikalischen Prinzip: Eine Schnecke rotiert in einem eng sitzenden Zylinder und zieht körniges Polymer nach vorne, während Hitze und Reibung es erweichen. Wenn der Zylinder transparent wäre und man in den Schraubenkanal hineinzoomen könnte, würde man sehen, wie sich der Kunststoff als kontinuierliche Spiralwelle bewegt. Auf dem kurzen Weg vom Trichter bis zur Matrize finden fünf verschiedene Phasen statt.
Fünf Stufen vom Granulat bis zur Schmelze
- Füttern. Pellets oder Pulver fallen aus dem Trichter in den Schneckenkanal, während die rotierende Schnecke das Material vorwärts zieht. Die Einzugszone mit ihren tiefen Mitnehmern bestimmt, wie viel Material in die Maschine gelangen kann.
- Schmelzen. Die Reibung zwischen der rotierenden Schnecke und der Zylinderwand sowie die Wärme der Zylinderheizungen beginnen, das Polymer zu schmelzen. In der Kompressionszone wird das Granulat bei kleiner werdendem Kanalvolumen gegen die heiße Zylinderoberfläche gepresst und es entsteht ein Schmelzefilm.
- Mischen. Die Schmelze bewegt sich weiter und die Schneckengänge erzeugen Scherkräfte, die Zusatzstoffe, Pigmente, Füllstoffe und Glasfasern gleichmäßig in der Schmelze verteilen.
- Messung. Im Messbereich weist der Kanal eine konstante geringe Tiefe auf. Dabei fungiert die Schnecke als Verdrängerpumpe und liefert einen stabilen, druckgesteuerten Schmelzefluss zur Düse.
- Gesenkformen. Am Ende des Zylinders wird die Schmelze durch die Matrizenöffnung gedrückt, wodurch das Produkt seine Form erhält. Nachgeschaltete Geräte ziehen, kühlen und schneiden das entstehende Profil.
Die Komponenten, die die Sequenz ermöglichen
Jede Stufe ist auf eine bestimmte mechanische Komponente angewiesen. Der Zylinder ist ein dickes, gehärtetes Stahlrohr, das das Material enthält und die Wärme absorbiert. Die Schnecke ist das bewegliche Element, das den Kunststoff fördert und knetet; Sein Durchmesser und sein Länge-zu-Durchmesser-Verhältnis steuern weitgehend die Leistung und die Schmelzequalität. Das Antriebssystem, meist ein Wechselstrommotor mit Getriebe, bestimmt Drehmoment und Schneckendrehzahl. Heizbänder rund um den Zylinder liefern zusätzliche Wärme beim Start und regulieren die Zylindertemperatur, während Kühlventilatoren oder Wasserkanäle überschüssige Wärme abführen, wenn die Schmelzscherung hoch ist. Die Matrize ist die endgültige Formöffnung und ein Siebwechsler oder eine Brechplatte vor der Matrize filtert Verunreinigungen. Alle diese Komponenten müssen zusammenarbeiten, da das Polymer nicht als einzelner Block schmilzt; es schmilzt zunehmend, und jede Störung in einem Stadium verändert die Bedingungen in jedem späteren Stadium.
Bei normalem Maschinenbetrieb ist der Schmelzefluss an der Düse gleichmäßig und die Leistung pro Schneckenumdrehung stabil. Wenn eine der Komponenten zu versagen beginnt, sind die ersten Anzeichen fast immer Schwankungen in der Leistung, im Druck oder in der Schmelzetemperatur. Aus diesem Grund beobachten erfahrene Wartungsteams Manometer und Motorstromstärkeanzeigen, anstatt auf sichtbare Produktfehler zu warten.
Die Schneckengeometrie steuert auch Verweilzeit und Schergeschwindigkeit. Eine lange Schnecke mit einem sanften Kompressionsverhältnis sorgt für eine längere Verweilzeit und eine geringere Scherrate, was ideal für wärmeempfindliche Materialien wie PVC ist. Eine kurze Schnecke mit einem steilen Kompressionsverhältnis erzeugt eine hohe Scherrate, die das Mischen verbessert, aber die Schmelzetemperatur erhöht. Dieser Kompromiss kommt bei jedem Schraubentyp zum Tragen, der im nächsten Kapitel beschrieben wird.
Alle Extruder folgen dem gleichen fünfstufigen Ablauf: Zuführen, Schmelzen, Mischen, Dosieren und Formen der Düse; Ein Ungleichgewicht in einer beliebigen Phase zeigt sich sofort als Leistungsschwankung oder Drift der Schmelzetemperatur.
Haupttypen von Extrudern und was jeder Name bedeutet
Im praktischen Gespräch: „Welchen Extrudertyp haben Sie?“ bezieht sich fast immer auf die Schraubenanordnung. Die Schnecke ist der Teil, der der Maschine ihren Namen gibt: Einschneckenextruder, Doppelschneckenextruder, Planetwalzenextruder oder Kolbenextruder. Jedes Design existiert, weil es ein anderes Verarbeitungsproblem löst und die Wahl des falschen Designs die Leistung einschränkt oder das Material beschädigt.
Einschneckenextruder
Der Einschneckenextruder ist der am weitesten verbreitete Typ auf der Welt und die Maschine, die die meisten Leute meinen, wenn sie „Extruder“ sagen. Es besteht aus einer in einem Zylinder rotierenden Schnecke, meist mit glatter Bohrung oder gerilltem Einzugsteil. Seine Vorteile sind einfache Konstruktion, niedrige Kosten, einfache Bedienung und zuverlässige Ausgabe für genau definierte Materialien wie Polyethylen, Polypropylen und Polystyrol. Die meisten Rohr-, Profil-, Folien- und Plattenproduktionsanlagen verwenden Einschneckenextruder, da diese Produkte eine stabile Schmelzeförderung und kein intensives Mischen erfordern.
Das Schneckendesign für Einschneckenmaschinen folgt einer klassischen Drei-Zonen-Geometrie: Einzugszone, Kompressionszone und Dosierzone. Die Tiefe und Länge jeder Zone bestimmen das Kompressionsverhältnis, das bei Allzweckpolymeren normalerweise zwischen 2:1 und 3,5:1 liegt. Mit einer richtig ausgewählten Schnecke kann ein Einschneckenextruder einen sehr stabilen Schmelzedruck liefern, es handelt sich jedoch um einen mäßigen Mischer; Füllstoffe und Pigmente können schlecht dispergiert bleiben, wenn die Schnecke nicht über zusätzliche Mischelemente verfügt. Für viele Verarbeiter besteht die Lösung darin, die einzelne Schnecke und den Zylinder als passendes Paar von einem Spezialhersteller zu kaufen und nicht von separaten Quellen.
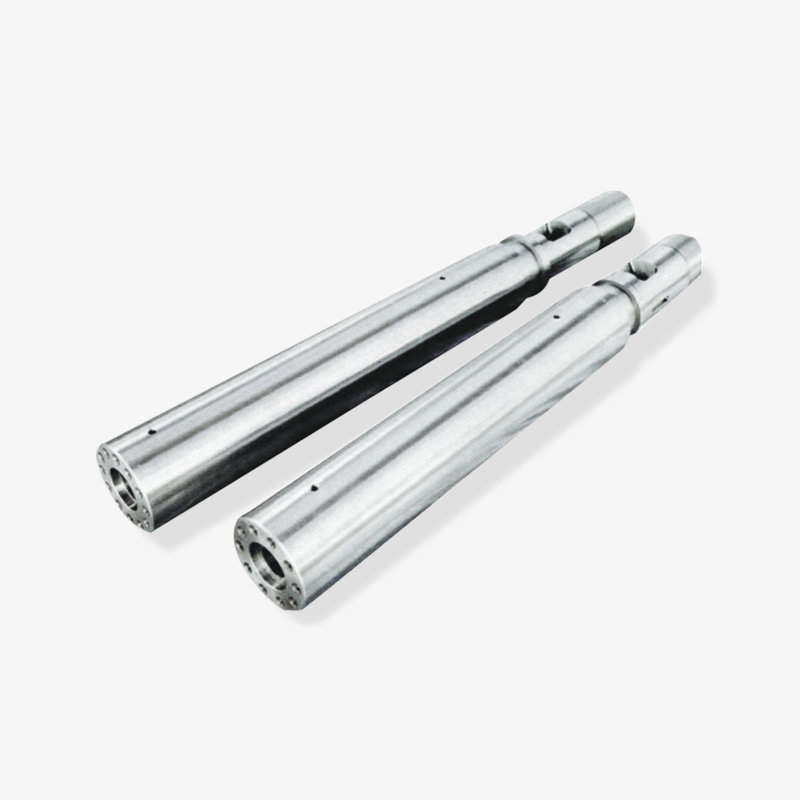
 Passende Einzelschnecken- und Zylindersätze für eine stabile Extrusion Dieser Lieferant bietet aufeinander abgestimmte Einzelschnecken- und Zylinderpaare an, die für einen stabilen Schmelzedruck in Langzeitanwendungen wie PE-Rohren, -Folien und -Platten ausgelegt sind. Die präzisionsgefertigte Konstruktion aus legiertem Stahl unterstützt eine gleichmäßige Plastifizierung und verringert den Verschleiß. Produkt anzeigen →
Zu den typischen Anwendungen für Einschneckenmaschinen gehören PE-Wasserrohre, PPR-Rohre, Polyethylenfolien, PP-Folien, PS-Profile und Kabelisolierungen. Bei diesen Arbeiten verarbeitet die Maschine über längere Zeiträume ein Material und das Schneckenprofil ist ausschließlich auf dieses Material abgestimmt.
Doppelschneckenextruder: Parallel und konisch
Wenn die Anwendung eine bessere Mischung oder direkte Handhabung des Pulvers erfordert, ist ein Doppelschneckenextruder normalerweise die bessere Lösung. Wie der Name schon sagt, verfügt die Maschine über zwei Schnecken nebeneinander in einem Zylinder; Die Schnecken können miteinander kämmend oder nicht kämmend, gleichläufig oder gegenläufig sein. Bei der thermoplastischen Compoundierung ist die gebräuchlichste Anordnung ineinandergreifende, gleichläufige, parallele Doppelschnecken. Die Achterbohrung und die selbstabwischenden Schneckenprofile sorgen für eine gute Oberflächenerneuerung und eine hohe Mischeffizienz bei deutlich kürzerer Verweilzeit als bei einer Einschneckenmaschine. In unserem früheren Fachartikel erfahren Sie, wie die parallele Doppelschneckentechnologie eine effiziente Materialmischung, -förderung und -verarbeitung ermöglicht im Detail Schritt für Schritt.
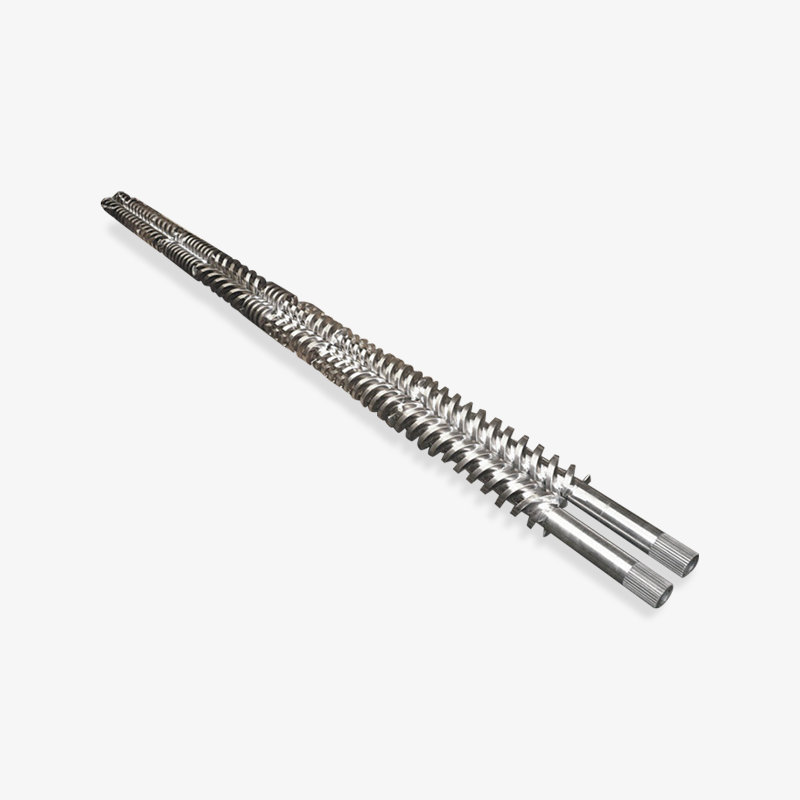
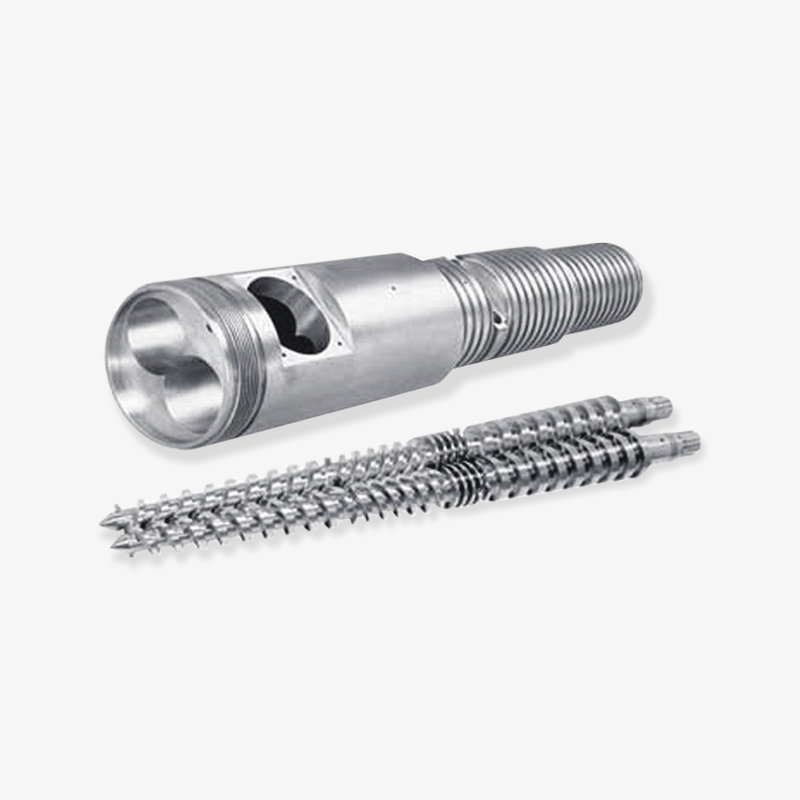
Konische Doppelschneckenextruder funktionieren anders. Die Schnecken sind am Einzugsende breiter und am Austragsende schmaler, und der Zylinder passt zu dieser konischen Form. Durch diese Konstruktion wird das Material allmählich komprimiert, was zu einem sanften Schmelzen mit geringer Scherung führt. Konische Doppelschneckenmaschinen werden häufig für Hart-PVC-Rohre und -Profile verwendet, da PVC empfindlich gegenüber Hitze und Scherung ist; Die konische Geometrie hält die Schmelzetemperatur niedrig und liefert dennoch eine hohe Leistung bei niedriger Schneckengeschwindigkeit.
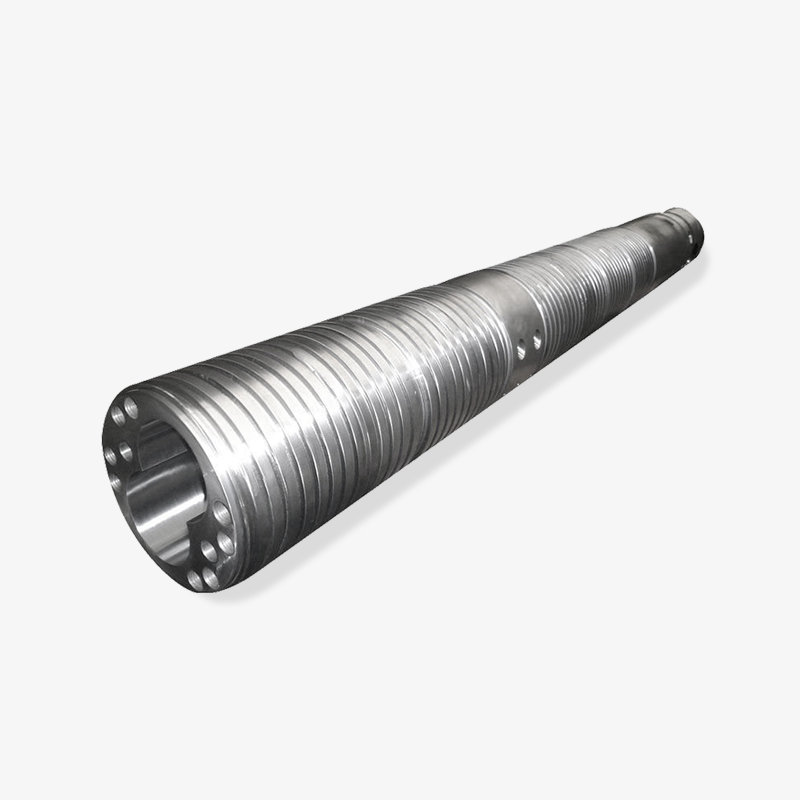
 Konische Doppelschnecke und Zylinder für schonende PVC-Verarbeitung Konische Doppelschnecken- und Zylinderbaugruppen sorgen für ein scherarmes Schmelzen, ideal für starre PVC-Rohre und -Profile. Hochwertiger legierter Stahl mit optimierter Geometrie verbessert die Gleichmäßigkeit des Mischens und reduziert gleichzeitig den Energieverbrauch und die Wartungskosten. Produkt anzeigen →
Für Verarbeiter lässt sich der praktische Unterschied wie folgt zusammenfassen: Parallele Doppelschnecken mischen sich am besten und sind ideal für Compounds, Masterbatch und Pellets; Konische Doppelschnecken schmelzen schonend und sind ideal für PVC-Pulver und -Profile. Werkzeug- und Schraubenpaare sind zwischen den beiden Typen nicht austauschbar, selbst wenn der Außendurchmesser derselbe ist, da die Kegelgeometrie für jedes Maschinenmodell einzigartig ist.
Planetwalzenextruder
Ein Planetwalzenextruder ist eine Sonderkonstruktion, die den Mittelweg zwischen einer Einzelschnecke und einer Doppelschnecke einnimmt. Die Hauptschraube, Sonnenrolle oder Zentralspindel genannt, ist von mehreren kleineren Planetenspindeln umgeben, die sich in einem Zylinder mit gerillter Innenwand drehen. Das Ergebnis ist eine sehr große Wärmeaustauschfläche bei kompakter Länge. Das Material wird in vielen kleinen Spalten bei gleicher Temperatur geschert, was zu einer hervorragenden thermischen Gleichmäßigkeit ohne hohe mechanische Scherung führt. Diese Maschinen dienen häufig als Schmelzepumpen in Folien- und Plattenanlagen oder als letzte Mischstufe direkt vor einem Siebwechsler, wo sie Agglomerate und Temperaturunterschiede entfernen, die von einer vorgeschalteten Einzelschnecke stammen.
Spezialextruder für die Gummi- und Schaumverarbeitung
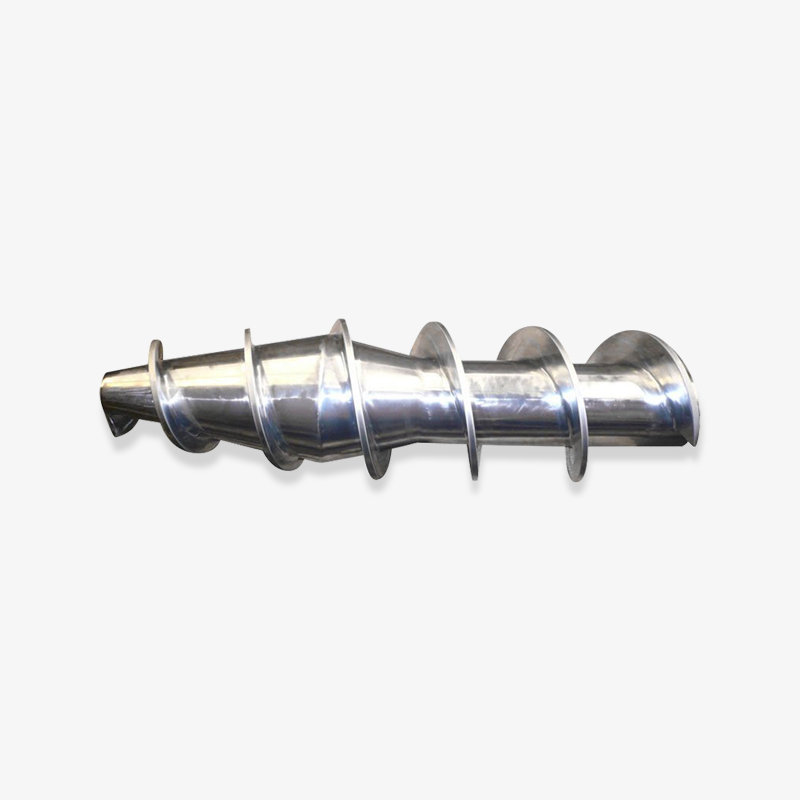
Gummiextruder, auch Warm- oder Kaltschnecken genannt, sind für die Herstellung von Gummimischungen konzipiert; Sie haben tiefere Flügel und niedrigere Geschwindigkeiten, um eine Überhitzung des Elastomers zu vermeiden. Für geschäumtes Polyethylen verwenden Verarbeiter ein EPE-Schaumextrusionsschnecken-Zylinder-Set, das für die druckstabile Einspritzung von Treibmitteln in die Schmelze optimiert ist. Es gibt auch Kolbenextruder, die einen festen Materialblock wie PTFE oder UHMWPE mit einem Kolben statt mit einer rotierenden Schnecke vorwärts schieben. Diese Maschinen schmelzen das Polymer nicht auf die gleiche Weise wie Schneckenmaschinen; Sie basieren auf hohem Druck und einer beheizten Matrize.
| Extrudertyp | Schraubenanordnung | Typisches L/D-Verhältnis | Bestens geeignet für | Gemeinsame Produkte |
|---|---|---|---|---|
| Einzelschnecke | Eine Schraube in einem Fass | 20:1 bis 34:1 | Stabile Schmelzeabgabe für Standardpolymere | Rohre, Profile, Folien, Bleche, Kabelummantelung |
| Parallele Doppelschnecke | Zwei ineinandergreifende, gleichläufige Schnecken | 28:1 bis 48:1 | Intensives Mischen und Compoundieren | Masterbatch, Compounds, recycelte Pellets |
| Konische Doppelschnecke | Zwei konvergente gegenläufige Schrauben | 16:1 bis 25:1 | Schonendes Schmelzen hitzeempfindlicher Pulver | Hart-PVC-Rohr, Profile, Holz-Kunststoff-Verbund |
| Planetenwalze | Zentralspindel mit Planetensatelliten | 5:1 bis 15:1 | Wärmebehandlung und Homogenisierung der Schmelze | Folien- und Plattenanlagen als Schmelzepumpen |
| Kaltfütterung von Gummi | Eine tiefliegende Schraube | 8:1 bis 16:1 | Extrudieren unvulkanisierter Gummimischungen | Gummidichtungen, Reifenkomponenten, Dichtungen |
| Ram-Extruder | Kolbenantrieb, keine rotierende Schnecke | Nicht anwendbar | Hochviskose Polymere, die kaum schmelzen | PTFE- und UHMWPE-Stäbe, Rohre, Profile |
Der Name eines Extruders verrät Ihnen seine Schneckenanordnung, und diese Anordnung bestimmt das Material, das er verarbeiten kann, die Mischenergie, die er liefern kann, und die Produktformen, die er wirtschaftlich beibehalten kann.
Schnecke und Zylinder: Die Kernkomponenten, die einen Extruder ausmachen
Sowohl Maschinenkonstrukteure als auch erfahrene Wartungsleute werden Ihnen sagen, dass der eigentliche Extruder aus der Schnecke und dem Zylinder besteht. Der Motor, das Getriebe und das Heizsystem dienen lediglich dazu, die Schnecke zu drehen und das Fass auf der richtigen Temperatur zu halten. Wenn das Schnecken- und Zylinderpaar eine schlechte Leistung erbringt, kann das Problem durch nichts nachgeschaltetes Problem behoben werden. In diesem Kapitel werden die Geometrie, Materialien und Verarbeitungsfenster erläutert, die definieren, wie ein Schrauben-Zylinder-Set zu verstehen ist.
Schraubengeometrie: Durchmesser, L/D-Verhältnis und Kompressionsverhältnis
Die erste Zahl in jedem Extruder-Datenblatt ist der Schneckendurchmesser, der normalerweise in Millimetern angegeben wird. Ein 75-mm-Einschneckenextruder bedeutet beispielsweise, dass der Außendurchmesser der Schnecke 75 mm beträgt; Die Ausstoßkapazität skaliert etwa mit dem Quadrat des Durchmessers, sodass eine 90-mm-Schnecke bei gleicher Schneckengeschwindigkeit deutlich mehr Ausstoß liefern kann. Die zweite Zahl ist das L/D-Verhältnis, das Verhältnis der Zylinderlänge zum Schneckendurchmesser. Eine 75-mm-Schnecke mit einem L/D-Verhältnis von 30 bedeutet, dass die effektive Zylinderlänge 2250 mm beträgt. Längere Maschinen bieten eine längere Verweilzeit und eine längere Mischdauer, was nützlich ist, wenn Additive nach und nach eingearbeitet werden müssen.
Das Verdichtungsverhältnis ist das Verhältnis der Kanaltiefe in der Einzugszone zur Kanaltiefe in der Dosierzone. Sie gibt an, wie stark das Material zusammengedrückt wird, während es sich entlang der Schnecke bewegt. Eine typische Allzweckschnecke hat ein Kompressionsverhältnis von 2,5:1 bis 3:1. Ist das Verhältnis zu niedrig, steht die Schmelze nicht unter ausreichendem Druck und die Leistung steigt; ist er zu hoch, überhitzt die Schmelze und das Polymer zersetzt sich.
Laufkonstruktion und Innenauskleidung
Der Lauf muss einem hohen Druck standhalten, die Wärme gleichmäßig leiten und verschleißfest sein. Kleine Extruder verwenden einen einteiligen Zylinder aus gehärtetem Stahl mit einer Nitrierbehandlung an der Bohrung. Große Maschinen und Maschinen, die abrasive oder korrosive Materialien verarbeiten, verwenden einen Bimetallzylinder: ein starkes Stahlgehäuse mit einer sehr harten Innenauskleidung, die durch Schleuderguss oder Sintern aufgebracht wird. Die gebräuchlichsten Auskleidungsmaterialien sind Eisen- und Wolframkarbidlegierungen mit hohem Chromgehalt.
Verschleiß im Lauf tritt in der Regel zuerst in der Einzugszone auf, da das Material dort noch fest ist und eine hohe Reibung durch die Pellets erzeugt. Bei glasfaserverstärkten Materialien verlagert sich die Zone mit hohem Verschleiß häufig in die Dosierzone, wo die Schmelzgeschwindigkeit hoch ist und die Faserenden das Metall abreiben. Korrosion, die bei der Verarbeitung von PVC oder bestimmten Flammschutzmitteln, die saure Gase freisetzen, häufig vorkommt, greift die gesamte Lauflänge an. Die richtige Wahl zwischen nitriertem Stahl, bimetallischem Hochchromstahl und bimetallischem Wolframcarbid hängt von der Materialrezeptur und nicht nur vom Budget ab.
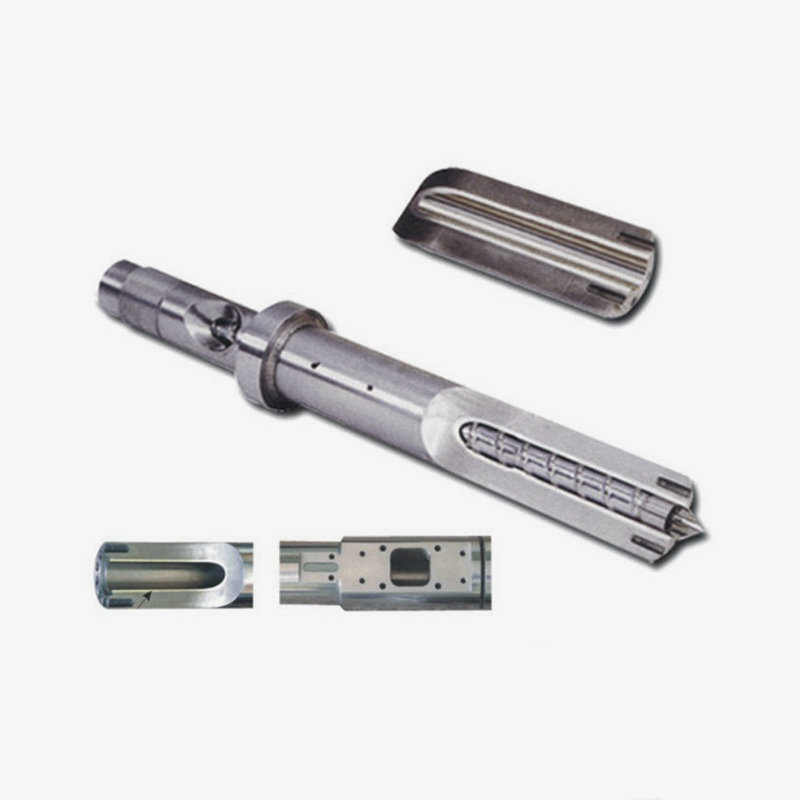
 Bimetallische Schraube und Zylinder für abrasive und korrosive Materialien Bimetallische Schnecken- und Zylinderoptionen mit Wolframkarbid- oder Nickelbasislegierungen sorgen für eine lange Lebensdauer bei glasfaserverstärkten und korrosiven Kunststoffen. Eine Härte von bis zu HRC60–70 reduziert die Austauschhäufigkeit und unterstützt den kontinuierlichen Hochtemperaturbetrieb. Produkt anzeigen →
Schraubenstahlsorten folgen der gleichen Philosophie. Nitrierte Schrauben werden durch eine Gasnitrierungsbehandlung gehärtet und bieten eine kostengünstige Lösung für Standardpolymere. Bei Schleifmitteln verlängert eine Bimetallschnecke mit Aufpanzerung der Mitnehmerkanten oder eine Vollschutzbeschichtung die Standzeit erheblich. Einige Verarbeiter entscheiden sich für ein austauschbares Schneckendesign, auch Modulschnecke genannt, sodass dieselbe Maschine mehrere Produktrezepte verarbeiten kann, indem nur die Schnecke ausgetauscht wird. Dies vereinfacht auch die Wartung.
Auswahl des Verarbeitungsfensters: Warum die Zylindertemperatureinstellungen vom Material abhängen
Die Temperatursollwerte für das Fass sind niemals willkürlich; Sie folgen dem Verarbeitungsfenster des Polymers. Jeder Thermoplast erweicht und schmilzt innerhalb eines relativ engen Bereichs, und ein Überschreiten dieses Bereichs führt zu sichtbaren Qualitätsproblemen. Wenn das Fass zu kalt ist, bleibt die Schmelze viskos und instabil, was zu einem starken Ausstoß und ungeschmolzenem Granulat im Produkt führt. Wenn das Fass zu heiß ist, zersetzt sich das Polymer und das Produkt wird gelb, spröde oder verwaschen grau. Aus diesem Grund beinhaltet jede sinnvolle Definition von Extruder die Idee eines kontrollierten Temperaturpfads vom Trichter bis zur Düse.
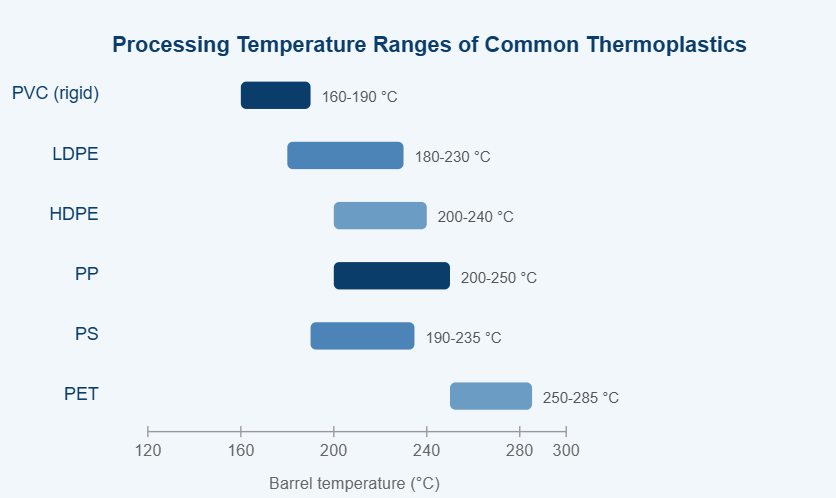
Typische Zylindertemperaturfenster für sechs gängige Thermoplaste, die auf Schneckenextrudern verarbeitet werden. Die tatsächlichen Sollwerte hängen von der Verweilzeit, der Schneckenkonstruktion und den Stabilisatorpaketen ab.
Die obige Tabelle vergleicht die ungefähren Zylindertemperaturfenster für sechs Thermoplaste, die routinemäßig auf Einschnecken- und Doppelschneckenextrudern verarbeitet werden. Die erste Botschaft des Diagramms ist, dass gängige Standardkunststoffe nicht austauschbar sind; Jedes Harz erfordert seinen eigenen Temperaturbereich. PVC rangiert am unteren Ende, da es sich ab etwa 200 °C zu zersetzen beginnt, Salzsäure freisetzt und sich schnell verfärbt. Polyethylene decken ein nachsichtiges und breites Fenster ab, weshalb LDPE für Anfänger nach wie vor das am einfachsten zu extrudierende Material ist. HDPE benötigt einen etwas höheren Zylindersollwert als LDPE, um ungeschmolzene Kristalle in der Folie zu vermeiden. Polypropylen verhält sich vor der Zersetzung ähnlich, aber aufgrund seines hohen Schmelzpunkts kann eine Abweichung von nur wenigen Grad den Schmelzfluss deutlich verändern. Polystyrol ist ebenfalls temperaturtolerant, erfordert jedoch bei größeren Maschinen tendenziell eine gute Belüftung. PET erfordert die höchsten Temperaturen und muss vor der Extrusion sorgfältig getrocknet werden, da Feuchtigkeit die Polymerkette hydrolysiert und die Viskosität verringert. Die unterschiedlichen Fenster wirken sich direkt auf das Schneckendesign aus: Niedertemperaturmaterialien tolerieren eine hohe Scherung, während Hochtemperaturmaterialien ein geringeres Scherprofil und eine längere Dosierzone erfordern. Wenn ein Verarbeiter auf derselben Maschine von PVC auf PP umsteigt, empfiehlt es sich daher, den Schneckenzylindersatz durch einen für das neue Polymer ausgelegten Satz zu ersetzen. Rohstoffschwankungen, wie z. B. unterschiedliche Molekulargewichte, verschieben ebenfalls das ideale Fenster, sodass ein erfahrener Bediener stets auf den Trend der Schmelzetemperatur und nicht nur auf den Zylindersollwert achtet. Kurz gesagt, die Tabelle erklärt, warum Schnecke und Zylinder eines Extruders niemals eine Einheitsgröße sind.
Verschleißfeste Optionen und Oberflächenbehandlungen
Nitriertes Gehäuse
Gehärtete Stickstoffoberfläche; niedrige Kosten; geeignet für saubere PE- und PP-Verarbeitung.
Bimetallische Auskleidung mit hohem Chromgehalt
Ausgewogene Verschleiß- und Korrosionsbeständigkeit; Standard für talk- und kalziumkarbonathaltige Verbindungen.
Bimetallische Wolframcarbid-Auskleidung
Höchste Verschleißfestigkeit für glasfaser- und mineralhaltige Schleifmittel.
Modulare Schnecke mit austauschbaren Verschleißelementen
Für Verarbeiter, die häufig Rezepte wechseln und niedrigere Wiederbeschaffungskosten wünschen.
Die Wahl zwischen diesen Optionen verändert die Gesamtbetriebskosten einer Maschine. Ein nitrierter Lauf kann durch Abtragen der alten Oberfläche und erneutes Nitrieren repariert werden, eine verschlissene Wolframcarbid-Auskleidung erfordert jedoch normalerweise einen neuen Lauf. Umgekehrt amortisiert sich eine Wolframcarbid-Auskleidung bei einer großen Produktionsmaschine, auf der Glasfaserverbindungen laufen, in der Regel innerhalb einer einzigen Produktionssaison, da die Ausfallzeiten reduziert werden.
Schnecke und Zylinder bilden ein einziges Arbeitspaar; Geometrie, Stahlsorte und Oberflächenbehandlung müssen alle auf das Polymer und seine Füllstoffe abgestimmt sein, und das Verarbeitungstemperaturdiagramm ist die Karte für diese Wahl.
Gängige industrielle Anwendungen von Extrudern
Extruder kommen in fast allen Bereichen der Kunststoffherstellung vor, ihre Aufgaben lassen sich jedoch in zwei Familien einteilen: direktes Formen eines fertigen Profils und Mischen von Materialien, die dann zu Pellets, Folien oder anderen Halbzeugen geformt werden. Beim Lesen von Gerätedatenblättern ist es wichtig zu wissen, zu welcher Familie Ihre Anwendung gehört.
| Direkte Formgebung fertiger Profile
| Compoundierung und Rückforderung
|
Eine nützliche Faustregel: Wenn das Produkt einen präzisen Querschnitt beibehalten muss, wählen Sie einen Extrudertyp, der für eine stabile Ausgabe bekannt ist, und verwenden Sie eine Schnecke, die für dieses einzelne Produkt entwickelt wurde. Wenn es sich bei dem Produkt um Pellets oder Compounds handelt, deren genaue Zusammensetzung wichtiger ist als die Form, wählen Sie eine Maschine mit intensivem Mischen und planen Sie mehr Wartungszeit für den Schneckenwechsel ein.
Eine besondere Erwähnung verdient die Schaumextrusion, da sie beide Familien vereint. Ein EPE-Schaum-Schneckenzylindersatz muss zunächst das Polymer vollständig schmelzen, dann ein physikalisches Treibmittel in die Schmelze einspritzen und die Schmelze dann bis zum Düsenaustritt unter hohem Druck halten. Das gesamte Schneckenprofil ist auf diesen Druckweg optimiert, weshalb Verarbeiter von geschäumtem Polyethylen auf den Einsatz von Standard-PE-Schnecken verzichten.
Extrusionsanwendungen unterteilen sich in direkte Formgebung und mischungsintensives Compoundieren; Die Wahl der falschen Maschinenfamilie bedeutet, vom ersten Tag an mit dem Produkt, der Schraube und dem Wartungsplan zu kämpfen.
So wählen Sie den richtigen Extruder, die richtige Schnecke und den richtigen Zylinder aus
Die Auswahl eines Extruders oder der Austausch seiner Schnecke und seines Zylinders ist eine Entscheidung, die anhand von Datenblattzahlen und nicht anhand von Vermutungen getroffen werden sollte. Fünf Faktoren haben das größte Gewicht.
- Materialrezept und Form: Harztyp, Zusatzstoffe, Füllstoffe, Recyclinganteil und ob es sich bei dem Futter um Neupellets oder Pulver handelt.
- Ausgabeziel: erforderliche kg/h, der den minimalen Schneckendurchmesser und die Antriebsleistung definiert. Durch die Verdoppelung des Schneckendurchmessers vervierfacht sich die Pumpleistung bei gleicher Schneckendrehzahl etwa.
- Anforderungen an die Schmelzequalität: Toleranzen bei Wandstärke, Füllstoffverteilung und Farbe; Anspruchsvolle Toleranzen erfordern ein längeres L/D-Verhältnis und möglicherweise eine Barriere- oder Mischschnecke.
- Verschleiß- und Korrosionsumgebung: Abrasive Füllstoffe wie Glasfasern, Talkum und Titandioxid sowie korrosive Nebenprodukte wie PVC-Zersetzungsgase entscheiden zwischen nitrierten und bimetallischen Materialien.
- Vorhandene Maschinenschnittstelle: Flanschabmessungen, Mittellinienhöhe, Antriebskeilnut, Heizzonen und Steuerungssoftware müssen genau übereinstimmen.
| Faktor | Was zu überprüfen ist | Folge einer falschen Wahl |
|---|---|---|
| Polymerrezept | Schmelzindex, Additive, Füllstoffanteil, Abbaubarkeit | Überhitzung, Schraubenverschleiß oder schlechte Dispersion |
| Ausgabe | kg/h bei gegebener Schneckengeschwindigkeit und gegebenem Gegendruck | Die Linie kann das Produktionsziel nicht erreichen |
| L/D-Verhältnis | Für das Rezept benötigtes Verhältnis von Länge zu Durchmesser | Kurzes L/D bedeutet instabiles Schmelzen; Bei langem L/D besteht die Gefahr von Hitzeschäden |
| Kompressionsverhältnis | An Polymertyp und Schüttdichte anpassen | Schwallendes, brennendes oder nicht geschmolzenes Granulat |
| Schutz tragen | Auskleidungstyp für den Zylinder und Belag für die Schraube | Vorzeitiger Verschleiß und Verunreinigung des Produkts mit Metallpartikeln |
| Geometrische Passform | Durchmesser, Gesamtlänge, Keilnut, Heizzonen, Flansch | Maschine lässt sich nicht installieren oder Lecks schmelzen |
Zusammenarbeit mit einem Schrauben- und Zylinderhersteller
Da es sich bei Schnecke und Zylinder um Sonderteile handelt, erzielen Sie die besten Ergebnisse, wenn Sie mit einem Hersteller zusammenarbeiten, der vor der Angebotserstellung die richtigen Fragen stellt. Ein kompetenter Hersteller von Kunststoffmaschinenkomponenten Sie werden nach der Maschinenmarke, dem Schneckendurchmesser, dem L/D-Verhältnis, dem Ausgabeziel, dem von Ihnen verwendeten Polymer und den Additiven sowie dem aktuellen Fehlermodus gefragt, sei es Verschleiß, Korrosion oder schlechte Vermischung. Auch die genauen Ziehmaße sollten vereinbart werden, denn ein Maß von einem halben Millimeter kann den Ausstoß und das Schmelzverhalten verändern. In vielen Exportmärkten kaufen Verarbeiter die Schneckenzylindersätze direkt vom Hersteller, um die Preisaufschläge der Zwischengroßhändler zu vermeiden, und erhalten gleichzeitig Anwendungsunterstützung.
In unserer eigenen Werkstatt, die 1990 gegründet wurde und Kunden in den Vereinigten Staaten, Deutschland, Dubai, Vietnam und Thailand bedient, sehen wir oft den gleichen Fehler: Ein Verarbeiter kauft eine komplette Extrudermaschine von einem Lieferanten und kauft später Schneckenzylindersätze von einem anderen Lieferanten, in der Erwartung, dass sie austauschbar sind. In der Praxis müssen Schnecken- und Zylindersätze als aufeinander abgestimmtes Paar mit dem richtigen Radialspiel und den korrekten Flugtoleranzen hergestellt werden. Bei Abstimmung bleibt die Leistung pro Umdrehung stabil und die Maschine läuft leise; Ist dies nicht der Fall, bemerken Sie Druckstöße, Temperaturschwankungen und einen schnellen Verschleiß.
Die Auswahl eines Schrauben-Zylinder-Sets beginnt mit fünf Zahlen: Material, Leistung, Schmelzequalität, Verschleißumgebung und Maschinenschnittstelle; Es endet mit einem individuell abgestimmten Komponentenpaar.
Wartung, Verschleiß und Lebensdauer
Auch ein richtig ausgewählter Extruder verschleißt. Schnecke und Zylinder sind Maschinenteile, die Kontakt haben, und jede Umdrehung der Schnecke erzeugt eine geringe Reibung an der Zylinderwand und am Material. Die eigentliche Frage ist nicht, ob es zu Verschleiß kommt, sondern wie schnell und in welchem Bereich.
Die häufigsten Verschleißmechanismen
- Abrieb durch Füllstoffe: Glasfasern, Calciumcarbonat, Talk und Titandioxid wirken im Lauf wie Sandpapier.
- Korrosiver Verschleiß durch saure Nebenprodukte: PVC-Zersetzung setzt Salzsäure frei; Flammschutzmittel und einige biobasierte Polymere setzen andere aggressive Verbindungen frei.
- Metall-zu-Metall-Kontakt durch Fehlausrichtung, verbogene Schrauben oder übermäßige seitliche Belastungen; Dies ist der schnellste Weg, beide Teile zu zerstören.
- Erosion an der Dosierzone und an den Kanten der Schneckengänge durch hohe Schmelzgeschwindigkeit, am sichtbarsten bei verstärkten Verbindungen oder Hochtemperaturharzen.
Symptome, die auf Verschleiß hinweisen
- Bei gleicher Schneckengeschwindigkeit und gleichem Gegendruck sinkt die Leistung um 10 % oder mehr.
- Die Schmelzetemperatur beginnt zu schwanken, ohne dass sich die Sollwerte ändern.
- Insbesondere entlang einer Seite der Matrize treten Schwankungen in der Produktdicke auf.
- In der Schmelze erscheinen schwarze Flecken oder dunkle Streifen; In abgenutzten Taschen eingeschlossenes Material zersetzt sich mit der Zeit.
- Schraubenklemmen, ungewöhnliche Geräusche oder eine hohe Motorstromstärke weisen auf mechanische Störungen hin.
Eine grundlegende vorbeugende Wartungsroutine
- Messen Sie je nach Material alle 6 bis 12 Monate den Außendurchmesser der Schnecke und den Zylinderbohrungsdurchmesser an der Einzugs-, Kompressions- und Dosierzone.
- Führen Sie Aufzeichnungen über die Leistung pro Schneckenumdrehung. Ein langsamer Abwärtstrend ist zuverlässiger als eine einzelne Messung.
- Spülen Sie die Maschine vor dem Abschalten gründlich durch, insbesondere wenn PVC oder andere korrosive Materialien verarbeitet werden.
- Untersuchen Sie die Schneckengangkanten auf Abrundungen oder Risse und die Zylinderbohrung auf Riefen oder eine raue Oberfläche.
- Überprüfen Sie die Ausrichtung zwischen Getriebe und Lauf und stellen Sie sicher, dass die Schraube gerade ist.
- Arbeiten Sie mit einem zuverlässigen Ersatzteillieferanten zusammen und halten Sie für kritische Leitungen einen Ersatz-Schraubenzylindersatz bereit.
Regelmäßige Wartung verlängert die Lebensdauer, aber letztendlich stößt jedes Schnecken- und Zylinderset an seine Grenzen. In der Branche gilt allgemein, dass eine nitrierte Schraube unter guten Bedingungen ein bis zwei Jahre hält; Eine Bimetallschraube kann im abrasiven Einsatz drei bis fünf Jahre oder länger halten. Wenn sich die Bohrung des Laufs um mehr als etwa 0,3 bis 0,5 mm über das ursprüngliche Maß hinaus vergrößert, ist ein neuer passender Satz in der Regel wirtschaftlicher als eine Überholung.
Verschleiß in einem Extruder ist kein Notfall; Es handelt sich um einen normalen Zustand, der durch die richtige Materialauswahl und eine einfache Messroutine verfolgt, geplant und verlangsamt werden kann.
Häufig gestellte Fragen zu Extrudern
Dies sind die Fragen, die Betreiber und Einkaufsteams am häufigsten stellen, wenn sie mit der Extrusion beginnen.
Was ist die einfache Definition eines Extruders?
Vereinfacht ausgedrückt versteht man unter Extruder in der Kunststoffproduktion eine Maschine, die kontinuierlich Kunststoffmaterial schmilzt und durch eine Düse pumpt, um ein langes Produkt mit konstantem Querschnitt zu erzeugen. In einem Satz: Das Rohmaterial gelangt auf der einen Seite hinein, geschmolzenes und unter Druck stehendes Material kommt auf der anderen Seite heraus und eine Schnecke im Inneren des beheizten Zylinders übernimmt das Schieben und Mischen. Der gleiche Begriff wird in der Metallextrusion verwendet, aber bei Kunststoffen bedeutet „Extruder“ fast immer einen Schneckenextruder mit einem Zylinder und einer rotierenden Schnecke.
Was ist der Unterschied zwischen einem Extruder und einer Spritzgießmaschine?
Ein Extruder arbeitet kontinuierlich und produziert endlose Profile, Folien, Platten oder Pellets. Eine Spritzgießmaschine arbeitet intermittierend: Sie schmilzt Polymer mit einer Schnecke, spritzt die Schmelze in eine geschlossene Form, hält den Druck aufrecht, öffnet dann die Form und wirft das Teil aus. Viele Verarbeiter besitzen beide Typen. Der Schnecken-Zylinder-Satz einer Spritzgießmaschine ist ähnlich, aber normalerweise kürzer und für eine hin- und hergehende Bewegung ausgelegt, sodass er nicht einfach durch eine Extruderschnecke ersetzt werden kann.
Was macht eigentlich die Schnecke im Extruder?
Die Schnecke hat drei Aufgaben: das feste Material vorwärts transportieren, schmelzen und Druck aufbauen. Es sieht aus wie eine einfache Spirale, aber seine Kanaltiefe, Gangsteigung und Länge bestimmen, wie viel Wärme durch Reibung erzeugt wird, wie gut Zusatzstoffe gemischt werden und wie stabil die Ausgabe ist. Eine kleine Änderung des Kompressionsverhältnisses kann die Temperatur der Schmelze um mehrere Grad verändern, weshalb die Schnecke als das Herzstück der Maschine gilt.
Welche Materialien können auf einem Extruder verarbeitet werden?
Die meisten Thermoplaste: PE, PP, PVC, PS, ABS, PA, PET und viele Copolymere sowie Gummimischungen und bestimmte Lebensmittelpasten in der Lebensmittelindustrie. Die limitierenden Faktoren sind Schmelzfluss, thermische Stabilität und Korrosion des Zylinders. Materialien, die sich in der Nähe ihres Schmelzpunkts zersetzen, wie z. B. PVC, erfordern Schneckenkonstruktionen mit geringer Scherung; Materialien mit sehr hoher Schmelzviskosität, wie z. B. PTFE, erfordern anstelle einer normalen Schnecke eine spezielle Kolbenausrüstung.
Einzelschnecke oder Doppelschnecke: Was ist besser?
Keines von beiden ist allgemein besser; Die beiden Typen beantworten unterschiedliche Fragen. Wenn es sich bei Ihrer Aufgabe um die einfache Herstellung von Rohren oder Folien handelt, ist ein Einschneckenextruder kostengünstig und einfach zu bedienen. Wenn Sie Pigmente, Füllstoffe oder Recyclinganteile in das Polymer einmischen müssen oder Pulver anstelle von Pellets zuführen möchten, ist ein Doppelschneckenextruder effektiver. Für PVC-Pulver entscheiden sich viele Verarbeiter auf der ganzen Welt für eine konische Doppelschnecke, da sie ein schonendes Aufschmelzen bei hoher Leistung ermöglicht. Der Begriff „besser“ hängt von Ihrem Rezept, Ihrem Ausgabeziel und den Produkttoleranzen ab.
Wie lange halten Extruderschnecken und -zylinder?
Die Lebensdauer variiert zwischen weniger als einem Jahr und mehr als fünf Jahren, abhängig vom abrasiven und korrosiven Gehalt des Materials, der Zylindertemperatur, der Schneckengeschwindigkeit und der sorgfältigen Wartung der Maschine. Der Betrieb glasfaserverstärkter Compounds mit einem nitrierten Lauf führt häufig innerhalb einer Saison zu sichtbarem Verschleiß; Eine Bimetall-Wolframkarbid-Auskleidung kann im gleichen Einsatz um ein Vielfaches länger halten. Die clevere Methode besteht darin, den Schneckendurchmesser und die Zylinderbohrung regelmäßig zu messen und den Satz auszutauschen, wenn die Leistung sinkt oder Dickenschwankungen auftreten.
Die praktische Definition eines Extruders ist eine kontinuierliche Schmelz- und Pumpmaschine, und seine wahre Identität wird durch das Schnecken-Zylinder-Paar in seinem Inneren bestimmt.
Um die Bedeutung von Extruder zu verstehen, ist kein Abschluss in Polymertechnik erforderlich, es erfordert jedoch das richtige mentale Modell. Sobald Sie die Maschine als eine kontinuierliche fünfstufige Pipeline betrachten: Zuführen, Schmelzen, Mischen, Dosieren und Formformen, wird jedes Datenblatt, jede Ersatzteilliste und jedes Gespräch zur Fehlerbehebung transparenter.
Mit mehr als drei Jahrzehnten Erfahrung in der Produktion von Einschneckenzylindern, Parallelzwillingen, konischen Doppelschnecken, Planeten- und Bimetallschneckensätzen liefert unser Unternehmen sowohl Einzelkomponenten als auch komplette Schneckenzylinderlösungen an Kunststoffmaschinenbauer und Kunststoffverarbeiter. Wenn Ihre aktuelle Linie unter steigendem Ausstoß, ungleichmäßiger Schmelze oder schnellem Schneckenverschleiß leidet, senden Sie uns die Maschinenmarke und das Produktrezept. Wir empfehlen Ihnen dann das Schnecken-Zylinder-Set, das sowohl zu Ihrer Maschine als auch zu Ihrem Budget passt.
Ein hochwertiges Schnecken- und Zylinderpaar ist die wirtschaftlichste Leistungssteigerung, die ein Prozessor vornehmen kann: Es verbessert gleichzeitig die Ausgabestabilität, die Produkttoleranzen, die Energieeffizienz und das Austauschintervall.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
