

Autor: Weibo
Datum: Sep 15, 2026
Extruder-Bedeutung: Typen, Funktionsprinzipien, Anwendungen und Auswahlhilfe
Bedeutung des Extruders beginnt mit einer einfachen Idee: Ein Extruder ist eine Maschine, die Material durch eine Düse drückt, um es kontinuierlich zu formen. Bei der Kunststoffverarbeitung bedeutet das in der Regel, Polymerpellets in ein beheiztes Fass zu füllen, sie mit einer rotierenden Schnecke zu schmelzen und die Schmelze durch eine feste Öffnung zu drücken, um Rohre, Folien, Bleche, Profile oder Pellets zu formen. Stirb Definition klingt kurz, aber der Begriff deckt eine breite Maschinenfamilie ab, von einem kompakten Gummiextruder in einer Fabrikhalle bis hin zu einer 40:1-Parallel-Doppelschnecken-Compoundierungslinie. Ingenieure, Einkaufsteams und Wartungsteams interpretieren die Bedeutung des Extruders jeweils anhand der Maschine, die sie bedienen. Daher lohnt es sich, den Begriff aus mehreren Blickwinkeln aufzuschlüsseln.
Dieser Leitfaden erklärt die Bedeutung von Extrudern in praktischer Hinsicht: den Wörterbuchursprung, das Funktionsprinzip, die wichtigsten Schnecken- und Zylinderkonfigurationen, die Anwendungen, die auf Extrusionsausrüstung angewiesen sind, und die Auswahl- und Wartungsüberlegungen, die für Käufer wichtig sind. Wir greifen auch auf die Erfahrungen von Zhoushan Microwave Machinery zurück, einem 1990 gegründeten chinesischen Hersteller von Schnecken und Zylindern, um zu zeigen, wie sich die Definition auf reale Lieferantenentscheidungen auswirkt. Am Ende sollten Sie in der Lage sein, zu erklären, was ein Extruder ist, auf die Teile hinzuweisen, die seine Leistung bestimmen, und beim Vergleich von Maschinen oder Ersatzteilen die richtigen Fragen zu stellen.
Kurz gesagt bedeutet Extruder in der industriellen Praxis die kontinuierliche Formung eines geschmolzenen oder erweichten Materials durch schraubengetriebenen Druck durch eine Düse, und die Kombination aus Schnecke und Zylinder im Inneren der Maschine bestimmt den größten Teil ihrer Leistungsfähigkeit und Kosten.
Extruder-Bedeutung: Jenseits der Wörterbuchdefinition
Wörterbücher definieren einen Extruder als „eine Maschine, die Material formt, indem sie es durch eine Düse drückt“. Dieser Satz erfasst die wesentliche Bewegung, lässt aber die Bedingungen im Inneren der Maschine außer Acht. Ein typischer Kunststoffextruder drückt nicht einfach kalte Pellets durch ein Loch. Sie muss das Material zuführen, verdichten, durch Reibung und äußere Wärme schmelzen, etwaige Zusatzstoffe oder Farbstoffe mischen, Druck aufbauen und dann die homogene Schmelze durch eine Matrize drücken, die den endgültigen Querschnitt erzeugt. Kurz gesagt, die Bedeutung des Extruders im Gerätedesign wird durch die Schnecke, den Zylinder, das Heizsystem, das Getriebe und die Düse zusammen bestimmt, nicht durch die Düse allein.
Das Wort hat eine lange sprachliche Geschichte. „Extruder“ kommt aus dem Lateinischen Extruder , eine Kombination aus ex (raus) und trudere (drücken). Dieser Ursprung erklärt, warum dasselbe Wort in sehr unterschiedlichen Bereichen vorkommt. In der Lebensmittelindustrie kocht und formt ein Extruder Snacks und Tierfutter. In der Keramik- und Metallverarbeitung drücken Extruder Ton oder erhitzte Knüppel durch Matrizen. Beim 3D-Druck führt ein kleiner Extruder einen dünnen Filamentstrang einer heißen Düse zu. Jedes dieser Geräte hat das gleiche Prinzip: Üben Sie Druck auf ein Material aus und lassen Sie eine geformte Öffnung das Ergebnis bestimmen.
Im Bereich der Kunststoffverarbeitung beinhaltet der Begriff einige spezifische Annahmen, deren Kenntnis nützlich ist. Erstens ist ein Extruder eine kontinuierliche Maschine, während eine Spritzgießmaschine eine zyklische Maschine ist. Zweitens bezieht sich ein Extruder auf die gesamte Maschine, während sich die Begriffe „Extruderschnecke“ und „Extruderzylinder“ auf die beiden kritischsten Komponenten im Inneren beziehen. Drittens kann das Ergebnis eines Extruders, oft auch Extrudat genannt, alles sein, von einem fertigen Rohr bis hin zu einer halbfertigen Platte, die weiterverarbeitet wird. Die Berücksichtigung dieser Unterscheidungen erleichtert die Kommunikation mit Maschinenlieferanten erheblich, da das gleiche Wort in Produktkatalogen, Prozessdokumentationen und Wartungshandbüchern mit leicht unterschiedlichen Bedeutungsnuancen vorkommt.
Die praktische Definition eines Extruders hängt daher vom Kontext ab: Für einen Maschinenbauer ist es eine komplette Verarbeitungslinie, für einen Komponentenhersteller ist es die Schnecken- und Zylinderbaugruppe und für einen Anlagenbetreiber ist es die Ausrüstung, die Rohmaterial in ein verkaufsfähiges Produkt umwandelt.
Funktionsweise eines Extruders: Funktionsprinzip und Kernkomponenten
Sobald Sie wissen, was ein Extruder ist, geht es auf der nächsten Ebene darum, wie er festes Polymer in eine kontinuierliche Schmelze umwandelt. Der Prozess folgt in nahezu jedem Schneckenextruder dem gleichen logischen Ablauf. Die Schnecke rotiert in einem eng anliegenden Zylinder und erzeugt mechanische Reibung, während sie von außen erhitzt wird. Das geschmolzene Polymer sammelt sich dann am Zylinderkopf und wird durch den Düsenspalt gedrückt.
Der Extrusionsprozess Schritt für Schritt
- Füttern - Das Material gelangt durch einen Trichter in das Fass, entweder durch Schwerkraft oder mit einer Zwangszuführung. Der Einfüllstutzen ist in der Regel wassergekühlt, um vorzeitiges Schmelzen und Brückenbildung zu verhindern.
- Fördern und Verdichten - Der Schneckenkanal transportiert Material nach vorne. Mit abnehmender Kanaltiefe komprimiert sich das Material, stößt Luft aus und beginnt weich zu werden.
- Schmelzen und Plastifizieren - Reibungswärme durch Schneckenrotation und Zylinderheizbänder schmelzen das Polymer. Barrierestege oder Mischelemente verbessern die Gleichmäßigkeit der Schmelze.
- Dosierung und Druckbeaufschlagung - Der letzte Schneckenabschnitt steuert die Ausstoßrate, glättet Druckschwankungen und sorgt für eine konstante Schmelzetemperatur am Kopf.
- Gesenkformen - Die Schmelze durchläuft Siebpakete, eine Brechplatte und dann die Düse, die dem Extrudat seinen endgültigen Querschnitt und seine endgültige Größe verleiht.
- Kühlung und Weiterverarbeitung - Nach der Matrize wird das Produkt je nach Anwendung kalibriert, gekühlt, gezogen, geschnitten oder gewickelt.
Kernkomponenten eines Extruders
Jeder Extruder, unabhängig von Größe oder Hersteller, enthält die folgenden Hauptteile. Das Verständnis ihrer Rollen hilft Wartungspersonal und Käufern, Maschinen vertrauensvoll zu vergleichen.
| Komponente | Funktion | Auswirkungen auf die Produktqualität |
|---|---|---|
| Schraube | Fördert, komprimiert, schmilzt und mischt das Material | Bestimmt Leistung, Schmelzequalität und Energieverbrauch |
| Fass | Umgibt die Schraube und überträgt Wärme | Beeinflusst die Temperaturkontrolle und den Schneckenverschleißschutz |
| Heiz- und Kühlsystem | Hält das erforderliche Temperaturprofil aufrecht | Verhindert Zersetzung und gewährleistet die Konsistenz der Schmelze |
| Getriebe und Antriebsmotor | Dreht die Schraube mit der erforderlichen Geschwindigkeit und dem erforderlichen Drehmoment | Stellt maximalen Durchsatz und Drehmomentstabilität ein |
| Brecherplatte und Siebpaket | Filtert Verunreinigungen und baut Druck auf | Verbessert die Sauberkeit und Durchmischung der Schmelze |
| Die | Bringt das Extrudat in die gewünschte Form | Definiert Maßgenauigkeit und Oberflächenbeschaffenheit |
Für Käufer und Ingenieure verdienen Schnecke und Zylinder besondere Aufmerksamkeit. Diese beiden Teile verschleißen unter hoher Temperatur und hohem Druck, und ihre Legierung, Wärmebehandlung und Oberflächenhärtung bestimmen, wie lange ein Extruder laufen kann, bevor eine Wartung erforderlich ist. Ein Hersteller wie Microwave Machinery, der sowohl die Schnecke als auch den Zylinder herstellt, kann die Passform, die Materialauswahl und die Oberflächenbehandlung als abgestimmtes System steuern, was beim Austausch von Komponenten in einer bestehenden Linie von praktischem Vorteil ist.
Verhältnis von Schraubenlänge zu Durchmesser: Eine wichtige Spezifikation
Unter den Spezifikationen, die die Bedeutung des Extruders in technischer Hinsicht definieren, verdient das Länge-zu-Durchmesser-Verhältnis der Schnecke besondere Aufmerksamkeit. Das L/D-Verhältnis vergleicht die Arbeitslänge der Schnecke mit ihrem Durchmesser und hat direkten Einfluss darauf, wie viel Schmelzen, Mischen und Druck die Schnecke liefern kann. Ein höherer L/D-Wert führt normalerweise zu einer längeren Verweilzeit und einer besseren Plastifizierung, weshalb Hochleistungs- und Compoundierlinien tendenziell längere Schnecken verwenden. Für unterschiedliche L/D-Bereiche haben sich unterschiedliche Schraubenkonfigurationen entwickelt, und wenn Sie sie richtig lesen, können Sie die Datenblätter der Lieferanten vergleichen. Das folgende Balkendiagramm fasst typische L/D-Verhältnisse für fünf gängige Extruderschneckenkonfigurationen zusammen.
Typisches L/D-Verhältnis je nach Schraubenkonfiguration
Planetenschraube 18:1
Konische Doppelschnecke 22:1
Einzelschraube allgemein 25:1
Einschneckenrohr oder Folie 30:1
Parallel-Twin-Compounding 40:1
Wenn man das Diagramm von unten nach oben betrachtet, erkennt man eine klare Logik hinter der Bedeutung des Extruders im Maschinendesign. Die Planetenkonfiguration weist den kürzesten L/D-Wert auf, da ihre Walzspindeln die Spannung über eine große Oberfläche verteilen, sodass kein langer Zylinder erforderlich ist, um eine gute Schmelzqualität zu erzielen. Die konische Doppelschnecke bleibt zudem kompakt, was ihrer typischen Aufgabe, Hart-PVC bei niedriger Verarbeitungstemperatur zu plastifizieren, gerecht wird. Eine Allzweck-Einzelschnecke arbeitet mit einem Verhältnis von 25:1, da diese Geometrie ein zuverlässiges Gleichgewicht für die meisten Pellets bietet, die Sie ihr zuführen. Wenn die Anwendung eine höhere Schmelzequalität erfordert, erweitert sich die Einzelschneckenlänge auf 30:1, wie es bei Rohr- und Folienanlagen der Fall ist. Die parallele Doppelschnecke mit 40:1 stellt das andere Extrem dar: Der lange Zylinder bietet mehrere Mischzonen und ermöglicht die Positionierung von Zufuhröffnungen entlang des Zylinders. In der Praxis beeinflusst das L/D-Verhältnis auch die Installationsfläche, die Heizkosten des Zylinders und die Verfahren zum Entfernen der Schnecke. Eine längere Schraube bedeutet mehr Oberflächenkontakt, was den Drehmomentbedarf des Getriebes erhöht. Dies bedeutet auch, dass der Laufhersteller die Geradheit über eine größere Länge kontrollieren muss, weshalb die Präzisionsbearbeitungskapazität bei der Bestellung langer Läufe wichtig ist. Dies ist einer der Gründe, warum erfahrene Käufer nicht einfach das größte verfügbare L/D anfordern. Sie legen das L/D fest, das zum Material, dem Schneckenprofil und der nachgeschalteten Ausrüstung passt. Genau in dieser Art der Abstimmung verdient ein Schnecken- und Zylinderhersteller seinen Wert. Wenn ein Lieferant das nächste Mal einen Extruder oder ein Ersatzgehäuse anbietet, wissen Sie, dass es sich bei der L/D-Zahl um mehr als eine Abmessung handelt; Es ist eine Aussage darüber, für wie viel Arbeit die Maschine ausgelegt ist.
Das Funktionsprinzip eines Extruders lässt sich wie folgt zusammenfassen: Zuführen, Komprimieren, Schmelzen, Dosieren und Formen; Jede Komponente zwischen dem Trichter und der Matrize dient dazu, einen dieser fünf Schritte stabiler zu machen.
Haupttypen von Extrudern, die in der Industrie verwendet werden
Die Extruderfamilie wird normalerweise nach Schneckengeometrie kategorisiert, und jeder Typ bedient einen anderen Einsatzbereich. Die Kenntnis dieser Kategorien vertieft Ihr Verständnis der Bedeutung von Extrudern und hilft Ihnen beim Lesen der Produktliste eines Herstellers.
Einschneckenextruder
Einschneckenextruder sind die häufigste Konfiguration in der Kunststoffverarbeitung. Eine Schnecke dreht sich in einem glatten Zylinder und das Material bewegt sich durch spiralförmige Kanäle vorwärts. Diese Konstruktion ist wirtschaftlich, mechanisch einfach und zuverlässig für die Verarbeitung gut zusammengesetzter Pellets. Es dominiert Anwendungen wie Rohrextrusion, Profilextrusion, Folienblasen und Plattengießen, bei denen eine gleichmäßige Leistung und Temperatur wichtiger sind als intensives Mischen. Ein Einzelschneckenzylinder für Extruderanwendungen wird typischerweise auf den Polymertyp, die Ausstoßrate und das vom Verfahrenstechniker ausgewählte L/D-Verhältnis abgestimmt.
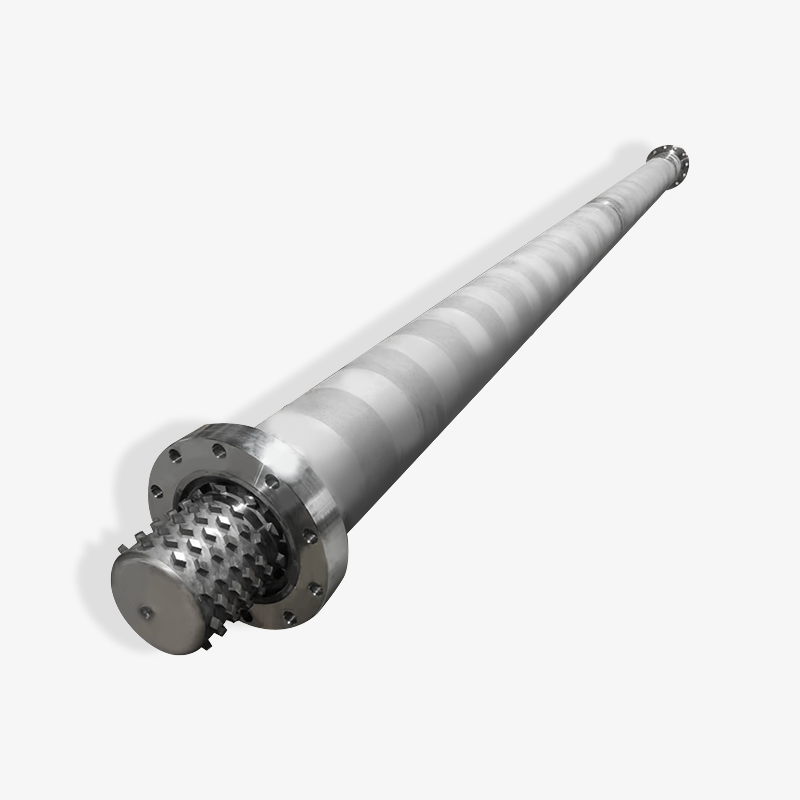
 Einschneckenzylinder für Extruder mit modularem Aufbau Dieser Zylinder eignet sich für Standard-Extrusionsverfahren wie Rohre, Profile und Folien. Sein modularer Aufbau vereinfacht die Wartung, während Schnecken aus legiertem Stahl und eine präzise Temperaturregelung ein gleichmäßiges Schmelzen und eine effiziente Produktion unterstützen. Produkt anzeigen →
Doppelschneckenextruder
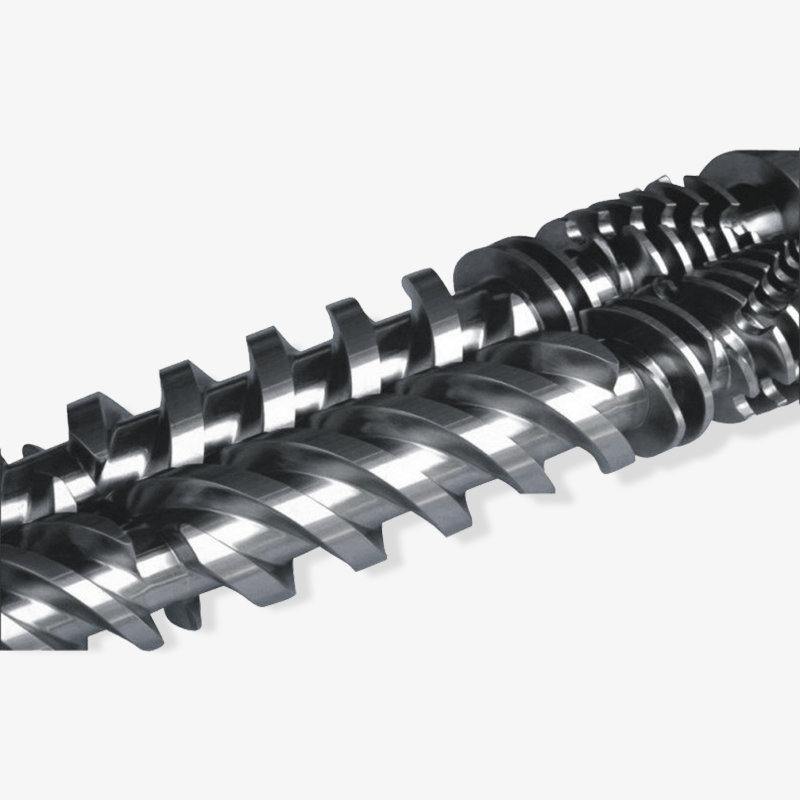
Doppelschneckenextruder verwenden zwei parallel oder konisch verlaufende Schnecken, die nebeneinander laufen. Sie werden weiter in gleichläufige und gegenläufige Typn sowie in ineinandergreifende und nicht ineinandergreifende Paare unterteilt. Gleichläufige parallele Doppelschnecken sind die Arbeitspferde beim Compoundieren, der Masterbatch-Produktion und der Entgasung, da sie eine kontrollierte Scher- und Selbstreinigungswirkung erzeugen. Konische Doppelschnecken haben eine breitere Wurzel am Einzugsende und einen kleineren Durchmesser am Austragsende, was ein hohes Verdichtungsverhältnis ergibt, ohne das Material zu stark zu verdichten. Sie sind die klassische Wahl für PVC-Rohr- und Profilleitungen. Die konische Doppelschnecken- und Zylinderbaugruppe ist darauf ausgelegt, die geringe Scherempfindlichkeit von PVC zu bewältigen und gleichzeitig eine stabile Schmelzezufuhr zur Düse aufrechtzuerhalten.
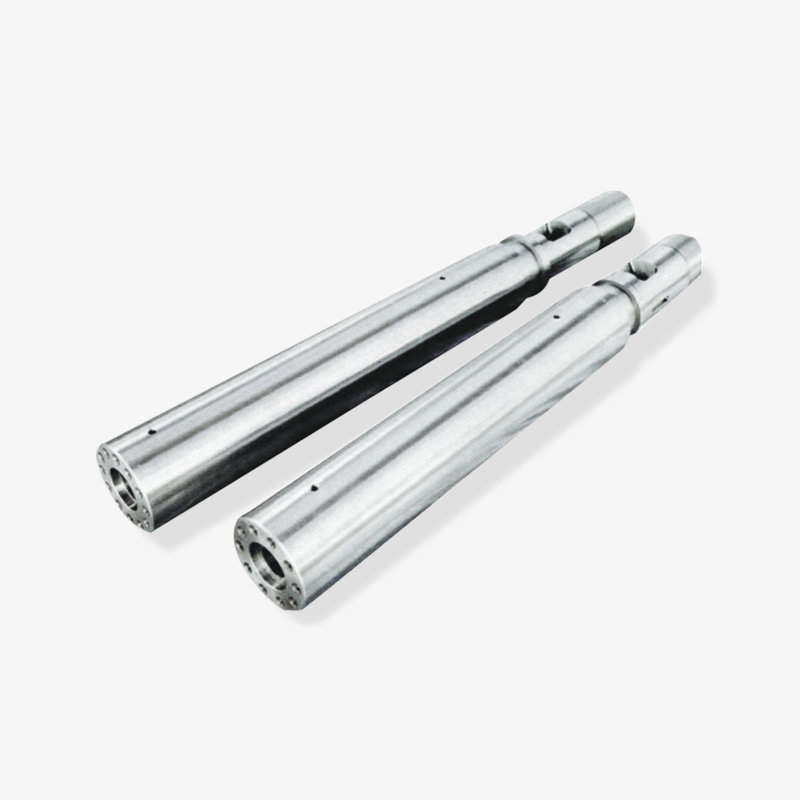
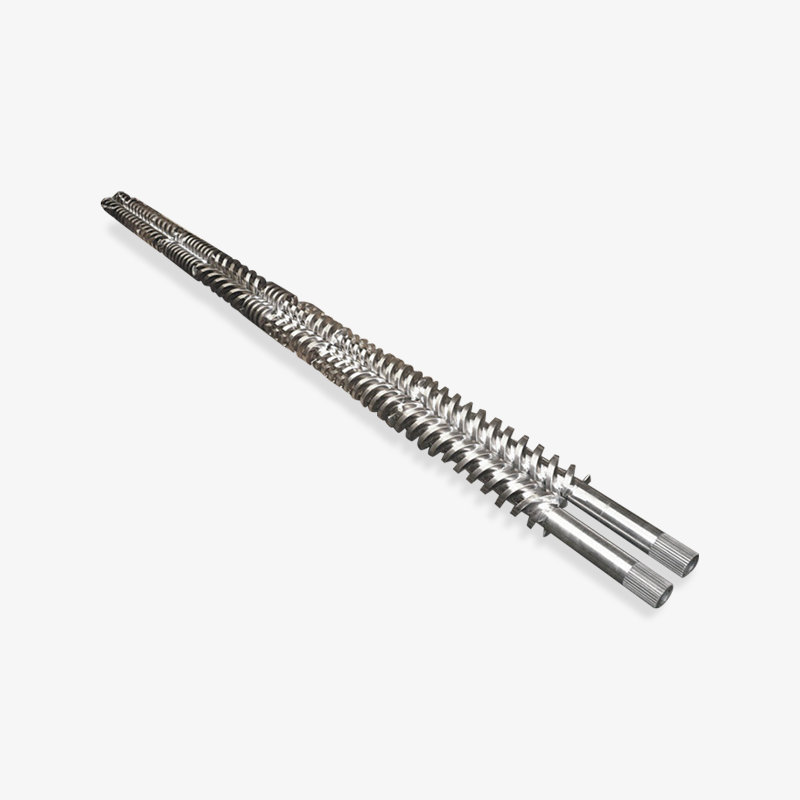
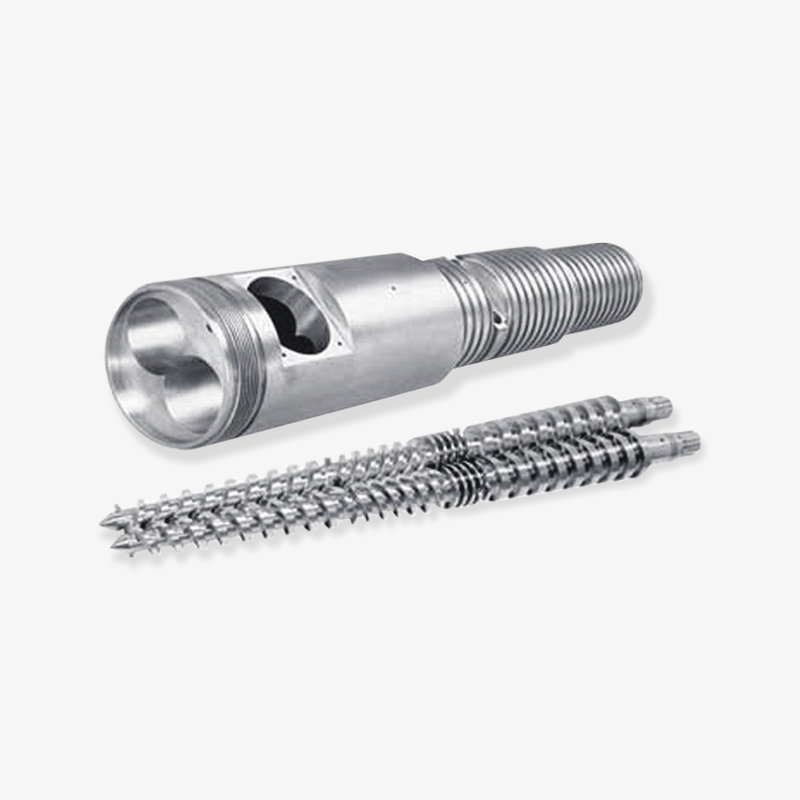
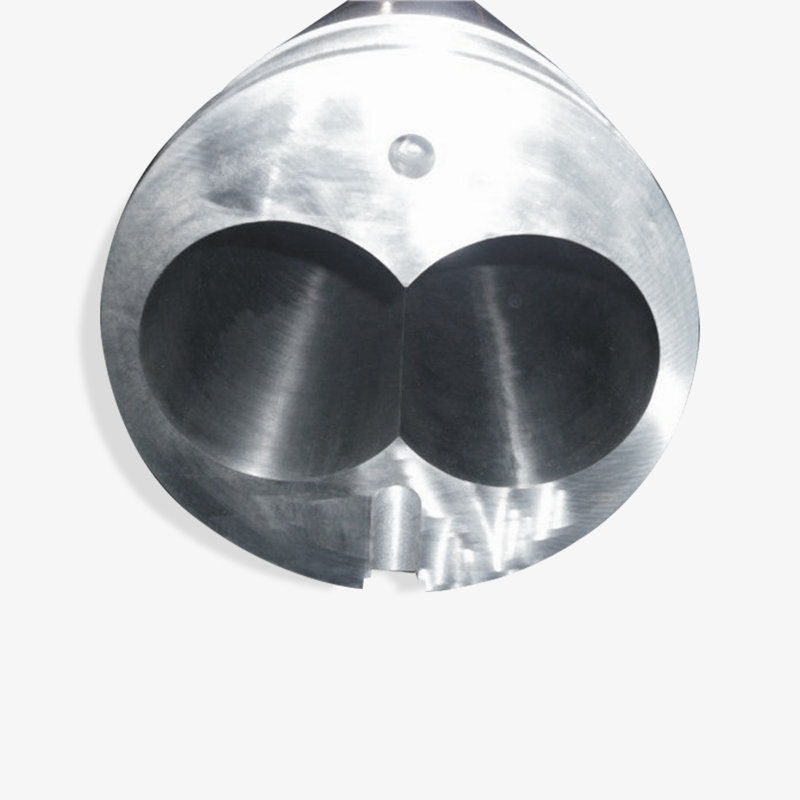 Konische Doppelschnecken- und Zylinderbaugruppe für PVC Diese konische Doppelschnecke mit Zylinder wurde für die Verarbeitung mit geringer Scherung entwickelt und liefert eine stabile Schmelze an die Düse. Es bietet ein hohes Kompressionsverhältnis und eine gleichmäßige Mischung, was es zu einer zuverlässigen Wahl für PVC-Rohr- und Profilleitungen macht. Produkt anzeigen →
Planetenschneckenextruder
Ein Planetenschneckenextruder kombiniert eine zentrale Hauptschnecke mit mehreren am Umfang angeordneten Planetenschnecken. Die Planetenspindeln rollen zwischen der Hauptschnecke und einem gerillten Zylinder und erzeugen so einen großflächigen Kontakt und eine sanfte Scherung. Diese Anordnung eignet sich hervorragend für wärmeempfindliche Materialien, insbesondere Hart-PVC und andere Verbindungen, die sich unter hoher Scherung zersetzen. Da der Mischvorgang über viele kleine Kontaktpunkte erfolgt, bleibt die Schmelzetemperatur niedrig und die Additive werden sehr gleichmäßig verteilt.
Ram- und Kolbenextruder
Ram-Extruder und Kolbenextruder verwenden keine rotierende Schnecke. Sie schieben Material mit einem hin- und hergehenden Stößel, was für Polymere mit ultrahohem Molekulargewicht, Gummivorformlinge und bestimmte Lebensmittelpasten nützlich ist, die das Mischen mit Schnecken nicht vertragen. Ihre Leistung ist weniger gleichmäßig als bei Schneckenmaschinen, aber sie verarbeiten schwierige Materialien zuverlässig und werden oft in speziellen Produktionslinien eingesetzt, wo Druck und nicht Mischen die Hauptanforderung ist.
Vergleich der Extrudertypen
Die folgende Tabelle gibt ungefähre Referenzbereiche für jede Konfiguration an. Die tatsächlichen Werte hängen vom Material, der Schraubenkonstruktion und der Leitungskonfiguration ab. Verwenden Sie sie daher als Ausgangspunkt und nicht als Einkaufsspezifikation.
| Type | Gemeinsame Schneckengeschwindigkeit | Typisches L/D | Am besten geeignet für |
|---|---|---|---|
| Einzelne Schraube | 20-120 U/min | 25-30:1 | Rohre, Profile, Folien, Platten, Standardpellets |
| Parallele Doppelschnecke | 200-600 U/min | 32-48:1 | Compoundierung, Masterbatch, Entgasung |
| Konische Doppelschnecke | 10-60 U/min | 18-25:1 | PVC-Rohre, Profile, Bleche |
| Planetenschraube | 10-50 U/min | 16-20:1 | Wärmeempfindliche Materialien, PVC-Verbindungen |
| Ram-Extruder | Nicht verschraubt | Nicht anwendbar | UHMWPE, Gummivorformlinge, Pasten |
Welche Art von Extruder Sie benötigen, hängt weniger von der Marke als vielmehr vom Material, der erforderlichen Scherrate und der Form des nachgeschalteten Produkts ab. Aus diesem Grund fragen Lieferanten nach Ihrem Rezept, bevor sie ein Angebot für eine Maschine abgeben.
Extruderanwendungen in allen Branchen
Die Bedeutung des Extruders bleibt abstrakt, bis Sie ihn mit tatsächlichen Produkten verknüpfen. Mit der Maschine werden nahezu alle Kunststoffhalbzeuge in Endlosform hergestellt, in angepassten Ausführungen bedient sie auch die Gummi-, Metall-, Keramik- und Lebensmittelindustrie. Der rote Faden ist immer derselbe: Ein Material wird durch eine Matrize gepresst und nimmt einen festen Querschnitt an.
- Rohre und Profile - PVC-, PE- und PP-Rohre für die Wasserversorgung, Entwässerung und Gasverteilung sowie Fensterprofile, Türrahmen und Zierleisten.
- Film und Blatt - Blasfolie für Verpackungen, Gießfolie und Tiefziehfolie für Schalen, Becher und Blister.
- Compoundieren und Pelletieren - Doppelschneckenlinien, die Zusatzstoffe, Füllstoffe und Farbstoffe zu homogenen Pellets mischen.
- Schaumprodukte - EPE-Perlbaumwollschaumplatten, XPS-Dämmplatten und andere chemisch geblasene Schäume.
- Draht und Kabel - Extrusionsbeschichtung, die Isolations- und Ummantelungsschichten auf Leiterkerne aufbringt.
- Gummiprodukte - Gummiextruder führen vor der Vulkanisation streifenförmige oder profilierte Rohlinge zu.
- Lebensmittel und Futtermittel - Kochextruder formen Snacks, Frühstückszerealien und Tiernahrung.
- 3D-Druck - Ein kleiner Filamentextruder schmilzt und lagert Kunststoffschichten ab.
Bei der Schaumextrusion beispielsweise ist eine spezielle EPE-Schaumextrusionsschnecke und -zylinder mit einer speziellen Misch- und Schmelzekühlungsgeometrie konstruiert, um die Gasphase innerhalb der Schmelze zu steuern. Dieses Detail zeigt, warum die allgemeine Bedeutung des Extruders bei der Auswahl von Ersatzteilen nicht ausreicht: Die Schneckengeometrie muss zur Prozesschemie passen, nicht nur zum Maschinenmodell.
Anwendungsbereiche und typische Schraubenkonfigurationen
Die folgende Tabelle bietet einen schnellen Überblick darüber, welcher Extrudertyp in verschiedenen Produktsegmenten üblicherweise ausgewählt wird. Die realen Maschinendesigns variieren. Behandeln Sie die Werte daher als Branchenorientierung und nicht als endgültige technische Berechnung.
| Bewerbung | Typische Ausgabe | Gemeinsamer Schraubentyp | Kritische Prozessanforderung |
|---|---|---|---|
| Wasserleitung | 200-1000 kg/h | Einzelne Schraube or conical twin | Stabile Dicke, geringe Gelzahl |
| PVC-Fensterprofil | 100-500 kg/h | Konische Doppelschnecke | Gleichmäßige Fusion, geringer Abbau |
| Compoundier-Masterbatch | 500-3000 kg/h | Parallele Doppelschnecke | Hohe Dispersion, selbstreinigend |
| EPE-Schaumstoffplatte | 80-300 kg/h | Spezielle Einzelschnecke mit Mischstiften | Geschlossene Zellstruktur, Schmelzkühlung |
| Gummischlauch-Vorformling | 50-400 kg/h | Gummi-Extruderschnecke | Geringer Temperaturanstieg, gleichmäßige Form |
Jede Extrusionsanwendung erfordert ein spezifisches Schnecken- und Zylinderdesign. Rohre, Folien, Schäume und Verbindungen sehen im Gesamtdiagramm ähnlich aus, erfordern in der Praxis jedoch eine sehr unterschiedliche Schneckengeometrie.
So wählen Sie einen Extruder aus: Auswahlkriterien für Käufer
Die Wahl eines Extruders ist eine technische und wirtschaftliche Entscheidung. Einkaufsteams konzentrieren sich oft auf Preis und Lieferung, während Produktionsingenieure sich auf Schmelzqualität und Stabilität konzentrieren. Ein vollständiger Auswahlprozess sollte beide Seiten zufrieden stellen. Die folgenden Regeln gelten unabhängig davon, ob Sie eine komplette Extrusionsmaschine oder einen Ersatzschnecken- und Zylindersatz kaufen.
Die fünf Faktoren, die die Auswahl beeinflussen
- Materialtyp - Die Polymerfamilie, die Additive und das erforderliche Verarbeitungsfenster bestimmen die Schneckengeometrie und das Zylindermaterial.
- Ausgaberate - Gemessen in Kilogramm pro Stunde, nicht in Motorleistung, da Schneckendesign und Zylindervolumen die eigentliche Grenze festlegen.
- Endproduktgeometrie - Rohre, Folien, Profile, Bleche und Pellets stellen jeweils unterschiedliche Anforderungen an Form, Kühlung und Ziehen.
- Umgebung tragen - Abrasive Füllstoffe, recyceltes Material und hohe Betriebstemperaturen beschleunigen den Verschleiß von Schnecke und Zylinder.
- Energie und Infrastruktur - Verfügbare Spannung, Kühlwasser, Druckluft und Stellfläche wirken sich alle auf die endgültige Maschinenauswahl aus.
Referenzrahmen für den Vergleich von Lieferantenvorschlägen
Wenn Ihnen ein Lieferant ein Angebot sendet, enthält das technische Datenblatt normalerweise die folgenden Parameter. Die folgenden Karten zeigen die fünf Zahlen, die Sie bei verschiedenen Angeboten vergleichen sollten.
Material
PE, PP, PVC, PA oder Compound
PE, PP, PVC, PA oder Compound
Ausgabe
Ziel kg/h und Schneckengeschwindigkeit
Ziel kg/h und Schneckengeschwindigkeit
L/D-Verhältnis
Ausgewählt nach Prozesstyp
Ausgewählt nach Prozesstyp
Kompressionsverhältnis
Bereich von 2:1 bis 4:1 typisch
Bereich von 2:1 bis 4:1 typisch
Schraubenmaterial
Nitriert oder bimetallisch
Nitriert oder bimetallisch
An erster Stelle steht die Materialverträglichkeit. Eine für Weich-PVC ausgelegte Schnecke liefert nicht die gleiche Schmelzequalität wie hochdichtes Polyethylen, und eine für Pellets konzipierte Schnecke kann bei Pulver oder Mahlgut Schwierigkeiten haben. Das Ausstoßziel schließt dann viele Maschinen aus: Ein 60-mm-Einschneckenextruder kann unabhängig von der Motorleistung nicht mit einem 75-mm-Parallel-Doppelschneckenextruder beim Compoundierdurchsatz konkurrieren. Das L/D-Verhältnis und das Kompressionsverhältnis sollten auf der Grundlage Ihres Produkts und nicht auf der Grundlage eines Standardkatalogs vorgeschlagen werden, da Rohr, Folie und Profil jeweils unterschiedliche Schmelzkurven erfordern. Schließlich geben das Schraubenmaterial und die Oberflächenbehandlung Aufschluss darüber, wie viel Wartung Sie für die kommenden Jahre einplanen sollten.
Einzelschnecke oder Doppelschnecke: Eine schnelle Zwei-Säulen-Prüfung
Wenn Sie sich immer noch zwischen den beiden gängigsten Konfigurationen entscheiden, kann dieser einfache Vergleich das Gespräch mit Ihrem Lieferanten leiten.
| Wählen Sie einen Einschneckenextruder, wenn... Ihr Material kommt in Form gut zusammengesetzter Pellets an, eine Leistung unter 800 kg/h ist akzeptabel, Ihre Priorität liegt auf einfacher Bedienung und geringeren Anfangsinvestitionen und das Endprodukt sind Rohre, Profile, Folien oder Platten aus Standardpolymeren. | Wählen Sie einen Doppelschneckenextruder, wenn... Sie geben Pulver oder eine Rezeptur mit Additiven zu, Sie benötigen eine hohe Dispergierung oder Entgasung, Sie verarbeiten Hart-PVC bei geringer Scherung oder Sie kompoundieren ein Masterbatch mit mehreren hundert Kilogramm pro Stunde. |
Auch die Erfahrung des Lieferanten spielt eine Rolle. Ein Hersteller, der OEMs und Aftermarket-Anwender in mehreren Ländern beliefert, verfügt mit größerer Wahrscheinlichkeit über dokumentierte Lösungen für häufige Probleme wie Brückenbildung, Wellenbildung oder vorzeitigen Schraubenverschleiß. Beispielsweise liefert Microwave Machinery seit 1990 Schnecken- und Zylinderkomponenten an Märkte wie die Vereinigten Staaten, Deutschland, Dubai, Vietnam und Thailand, was seinem Ingenieursteam umfassende Rückmeldungen von realen Extrusionslinien gibt, die unter unterschiedlichen Klimabedingungen, Rohstoffen und Bedienerkenntnissen betrieben werden.
Wählen Sie einen Extruder niemals nur nach dem Preis pro Kilogramm Ausstoß aus; Die Schnecken- und Zylinderspezifikation, die Prozesserfahrung des Lieferanten und der Kundendienst entscheiden über die tatsächlichen Betriebskosten über einen Zeitraum von fünf Jahren.
Wartung des Extruders: Schutz der Schnecke und des Zylinders
Ein Extruder, der drei Schichten lang kontinuierlich läuft, ist aggressiven Bedingungen ausgesetzt: abrasive Füllstoffe, hohe Zylindertemperaturen und zyklische thermische Belastung. Schnecke und Zylinder werden daher als austauschbare Verschleißteile und nicht als permanente Komponenten behandelt. Ihre Lebensdauer hängt vom verarbeiteten Material, der Schneckenkonstruktion, der Metallurgie und der Wartungsroutine ab.
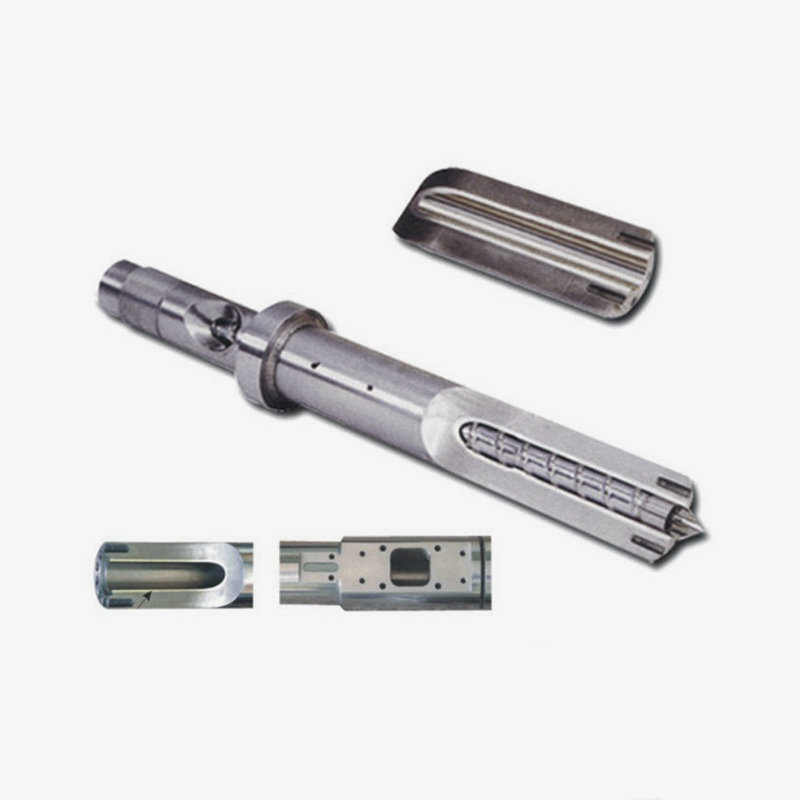
Häufige Anzeichen dafür, dass die Schnecke oder das Zylinder Aufmerksamkeit erfordern, sind Schwankungen im Ausgangsdruck, steigende Schmelzetemperatur, schlechte Oberflächenqualität, schwarze Flecken oder ein plötzlicher Abfall des Durchsatzes. Eine einfache Regel besteht darin, bei jedem geplanten Wartungsstopp den Schneckendurchmesser und die Zylinderbohrung zu messen und mit der Toleranztabelle des Herstellers zu vergleichen. Es ist auch zu bedenken, dass der modulare Aufbau die Wartung verbessern kann: Zufuhrabschnitte, Zylindersegmente und sogar Schneckenelemente können einzeln ausgetauscht werden, anstatt die gesamte Komponente auszutauschen, was sowohl Ausfallzeiten als auch Kosten senkt. Ein Erläuterung, wie der modulare Aufbau die Wartungseffizienz und Produktionsleistung des Extruder-Einzylindersystems verbessert liefert ein praktisches Beispiel für diesen Ansatz.
Verschleißschutz ist eine weitere Kaufentscheidung, die ins Wartungsbudget gehört. Nitrierte Schnecken verarbeiten Standardmaterialien, während ein Bimetallzylinder mit einer verschleißfesten Legierungsauskleidung die Lebensdauer verlängert, wenn die Linie gefülltes oder recyceltes Material verarbeitet. Der Austausch eines Zylinders ist weitaus teurer als die Auswahl der richtigen Auskleidung zu Beginn. Deshalb fragen erfahrene OEMs nach der Rezeptur, bevor sie die Komponentenspezifikation festlegen.
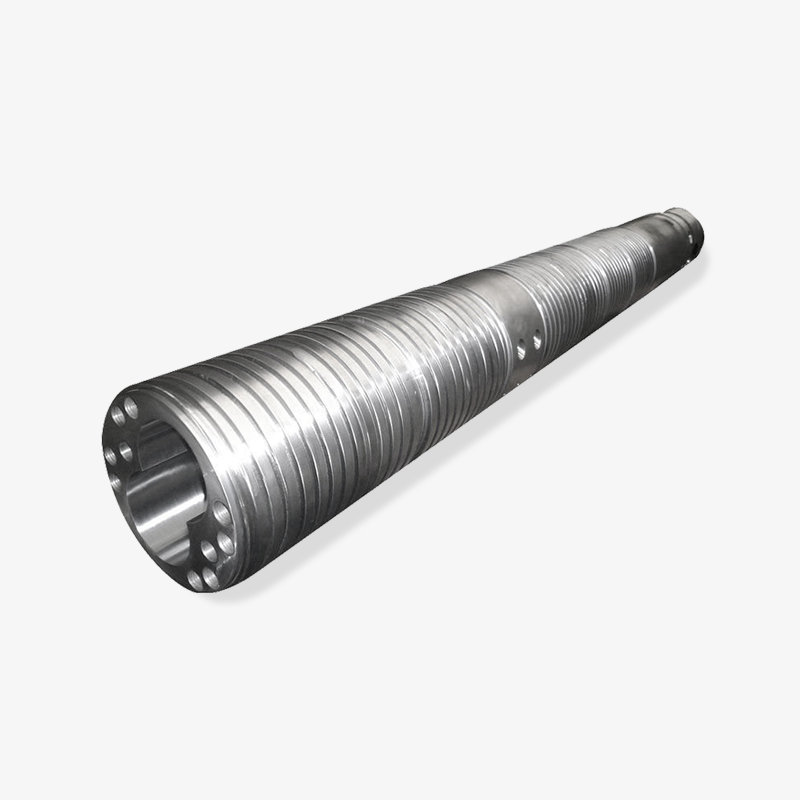
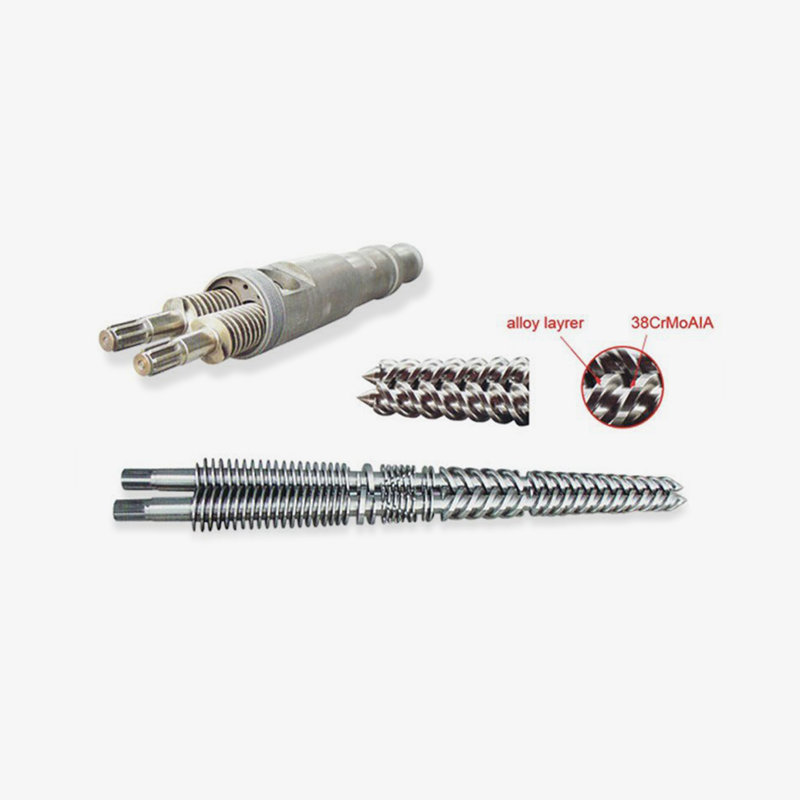 Bimetallzylinder mit verschleißfester Legierungsauskleidung Eine bimetallische Innenschicht verlängert die Lebensdauer beim Umgang mit gefüllten, recycelten oder technischen Kunststoffen. Die Präzisionsbearbeitung reduziert Reibung und Energieverbrauch und macht diesen Zylinder zu einem langlebigen Upgrade für anspruchsvolle Extrusionsanwendungen. Produkt anzeigen →
Die profitabelste Wartungsmaßnahme beim Extrudieren ist die Vorbeugung: Wählen Sie die richtige Metallurgie, überwachen Sie regelmäßig die Schnecken- und Zylinderabstände und ersetzen Sie Verschleißteile, bevor sie das Getriebe oder die nachgeschaltete Ausrüstung beschädigen.
Hersteller, Lieferanten und Großhändler von Extrudern: Worauf Sie achten sollten
Da Extruder auf der Schnecken- und Zylindertechnologie basieren, ist die Qualität Ihres Lieferanten ebenso wichtig wie das Design der Maschine. Der Begriff „Extruderhersteller“ kann sich auf ein Unternehmen beziehen, das komplette Extrusionsmaschinen baut, während „Schnecken- und Zylinderlieferant“ einen Komponentenhersteller beschreibt, der diese Maschinen beliefert. Viele Hersteller von Extrusionslinien kaufen ihre Schnecken und Zylinder von spezialisierten Lieferanten, weshalb ein engagierter Hersteller von Schnecken und Zylindern wie Microwave Machinery ein strategischer Partner für Maschinenhersteller, Integratoren und Händler sein kann.
In der Kunststoffmaschinenindustrie agiert oft ein und dasselbe Unternehmen als Hersteller, Zulieferer und Großhändler über verschiedene Kanäle. Eine OEM-Fabrik kauft Komponenten in großen Mengen, ein regionaler Vertreter kauft zum Wiederverkauf und ein Endverbraucherwerk kauft in unregelmäßigen Abständen Ersatzteile. Ein leistungsfähiger Komponentenhersteller sollte in der Lage sein, alle drei Modi abzudecken: Massenproduktion mit konsistenten Toleranzen, kundenspezifische Konstruktion für OEM-Modelle und Kundendienst für Ersatzbestellungen. Microwave Machinery beispielsweise betreibt eine Werkstatt mit einer Fläche von mehr als 10.000 Quadratmetern, beschäftigt mehr als 60 Mitarbeiter und exportiert in Märkte wie die Vereinigten Staaten, Deutschland, Dubai, Vietnam und Thailand. Diese Skalensignale sind relevant, weil sie darauf hinweisen, dass das Unternehmen lange Lieferketten und eine Qualitätsdokumentation über die Einzelmarktebene hinaus verwaltet.
Wenn Sie einen potenziellen Extruderlieferanten bewerten, fordern Sie drei Dokumente an: das Materialzertifikat für Schnecke und Zylinder, den Toleranzprüfbericht und eine Referenzliste von Kunden in Ihrer spezifischen Anwendung. Es ist einfacher, mit einem Hersteller zusammenzuarbeiten, der Ihre Produktionsart seit Jahren bedient, als mit einem, der sich nur mit Allzweck-Einschneckenmaschinen auskennt. Sie können das Unternehmensprofil und die Produktkategorien auf der Website einsehen Offizielle Website des Herstellers um das Spektrum der verfügbaren Schnecken-, Zylinder- und Maschinenlösungen zu verstehen.
Ob Sie sie Extruderhersteller, Schnecken- und Zylinderlieferanten oder Maschinengroßhändler nennen, die entscheidenden Kriterien sind dieselben: Produktionskapazität, Qualitätskontrolle, Anwendungserfahrung und die Bereitschaft, Komponenten nach dem Rezept des Kunden zu entwickeln.
Häufig gestellte Fragen zur Bedeutung und Auswahl von Extrudern
Was deckt die Bedeutung „Extruder“ in einem einfachen Satz ab?In einem Satz ist ein Extruder eine Maschine, die kontinuierlich Kunststoff oder ein anderes bearbeitbares Material schmilzt und durch eine Düse drückt, um eine gleichmäßige Form zu erzeugen. In der alltäglichen Fabriksprache handelt es sich um die Ausrüstung, die Pellets oder Pulver wieder in Rohre, Folien, Bleche, Profile oder Pellets verwandelt. |
Ist ein Extruder dasselbe wie eine Spritzgießmaschine?Nein. Ein Extruder läuft kontinuierlich, um lange Produkte mit konstantem Querschnitt herzustellen, während eine Spritzgießmaschine zyklisch arbeitet, um eine geschlossene Form mit einem einzelnen Teil zu füllen. Die beiden Maschinen verfügen über eine ähnliche Schnecken- und Zylindertechnologie, unterscheiden sich jedoch in ihrer Leistung, Steuerlogik und Werkzeugausstattung. |
Was ist der Unterschied zwischen einem Einschnecken- und einem Doppelschneckenextruder?Ein Einschneckenextruder verwendet eine Schnecke zum Fördern, Schmelzen und Dosieren des Materials und funktioniert am besten mit vorcompoundierten Pellets. Ein Doppelschneckenextruder verwendet zwei auf die Zahnräder abgestimmte Schnecken, die eine bessere Durchmischung, Selbstreinigung und Kontrolle über die Verweilzeit ermöglichen. Aus diesem Grund wird er für die Compoundierung, die PVC-Pulververarbeitung und die reaktive Extrusion bevorzugt. |
Welche Materialien kann ein Extruder verarbeiten?Die meisten Thermoplaste können extrudiert werden, darunter PE, PP, PVC, PS, ABS, PA und PET. Extruder verarbeiten auch Gummimischungen, Lebensmittelteig, Keramikpaste und bestimmte Metalle in speziellen Formen. Der limitierende Faktor ist in der Regel die Schnecken- und Zylinderkonstruktion, da jedes Material eine spezifische Verarbeitungstemperatur und Schertoleranz aufweist. |
Wie lange halten eine Extruderschnecke und ein Extruderzylinder?Die Lebensdauer beträgt je nach Material, Schneckendrehzahl, Zylinderauskleidung und Wartungsroutine etwa zwei bis acht Jahre. Stark abrasive Verbindungen mit Glasfasern oder Kalziumkarbonat können einen nitrierten Lauf innerhalb weniger Jahre verschleißen, während ein Bimetalllauf unter den gleichen Bedingungen deutlich länger halten kann. |
Was bedeutet das L/D-Verhältnis bei einem Extruder?Das L/D-Verhältnis ist die Schneckenarbeitslänge dividiert durch den Schneckendurchmesser, ausgedrückt als Zahl wie 25:1 oder 40:1. Sie gibt an, wie viel Zeit das Material im Fass zum Schmelzen, Mischen und Druckaufbau verbringt. Ein höherer L/D verbessert im Allgemeinen die Schmelzqualität, erhöht jedoch die Kosten, den Stromverbrauch und die Stellfläche. |
Die Bedeutung des Extruders auf Komponentenebene zu verstehen, ist der beste Schutz vor dem Kauf einer falschen Maschine: Schnecke und Zylinder, nicht der Markenname, entscheiden darüber, ob Ihre Extrusionslinie langfristig reibungslos läuft.
Die Bedeutung eines Extruders verwandelt sich von einem Wörterbuchsatz in ein vollständiges technisches Bild, wenn Sie die Definition der Maschine mit ihren Schnecken, Zylindern, Temperaturzonen und Anwendungen verknüpfen. Schnecke und Zylinder bleiben die Teile, die über Produktivität und Teilequalität entscheiden. Käufer sollten sie daher genauso sorgfältig bewerten wie das Getriebe oder den Motor. Egal, ob Sie als OEM eine neue Linie planen, als Händler einen Ersatzteilkatalog erstellen oder als Wartungsmanager nach einem zuverlässigen Ersatz suchen: Sichern Sie sich zunächst Ihr Extruderwissen und wählen Sie dann einen Partner, der dieses Wissen in passende Komponenten umsetzen kann.
Der klarste Weg, die Bedeutung eines Extruders in die Tat umzusetzen, besteht darin, mit dem Material und Produkt zu beginnen, das Sie herstellen möchten, und sich dann rückwärts zu der Schneckengeometrie, den Zylinderspezifikationen und den Lieferantenfähigkeiten vorzuarbeiten, die diese Ergebnisse über Jahre hinweg zuverlässig liefern werden.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
