

Autor: Weibo
Datum: Sep 21, 2026
Was bedeutet Extruder? Typen, Schneckenzylinder und vollständige Auswahlhilfe
Gehen Sie durch eine Rohr- oder Plattenanlage und Sie werden einen Extruder hören, bevor Sie ihn sehen: Ein langes Fass summt, Kunststoffpellets verschwinden in einem Trichter an einem Ende und ein warmes, durchgehendes Rohr gleitet aus einer Düse am anderen Ende. Die Maschine in der Mitte ist der Extruder, und er ist der Grund dafür, dass eine Fabrik stundenlang und ohne Unterbrechung lose Pellets in ein Produkt mit konstantem Querschnitt verwandeln kann.
Fragen Sie, was Extruder bedeutet, und die ehrliche Antwort besteht aus zwei Ebenen. Aus technischer Sicht ist ein Extruder eine Maschine, die ein Material schmilzt oder erweicht und es durch eine geformte Öffnung, eine sogenannte Düse, drückt, sodass das Material als kontinuierlicher Strang mit einem festen Profil austritt. In der alltäglichen Einkaufssprache bezieht sich das gleiche Wort oft auf die Schnecken- und Zylinderbaugruppe, die das Schmelzen und Pumpen übernimmt. Ein Werksleiter, der eine komplette Produktionslinie kauft, und ein Wartungstechniker, der eine Ersatzschnecke bestellt, können beide „Extruder“ sagen und zwei verschiedene Dinge meinen.
Diese Doppeldeutigkeit ist kommerziell wichtig. Es entscheidet, ob Sie ein Angebot für eine Maschine, ein Ersatzteil oder eine Dienstleistung abgeben und welche Spezifikationen tatsächlich für den Auftrag gelten.
Unter einem Extruder versteht man am besten eine beheizte Pumpe mit einer Formdüse: Sie fördert, schmilzt, setzt Druck und formt Material kontinuierlich, anstatt eine Form Schuss für Schuss zu füllen.
Die kurze Antwort: Was " Extruder „Bedeutet im Klartext
Das Verb „extrudieren“ kommt vom lateinischen extrudere, was „drücken“ oder „herausstoßen“ bedeutet. Eine Nudelpresse, ein Wurstfüller, eine Kartuschenpistole und eine Tonziegelmaschine extrudieren Material. Bei der Kunststoffextrusion geschieht genau das Gleiche, nur dass es sich bei dem verpressten Material um eine Polymerschmelze bei 160 bis 300 Grad Celsius handelt.
Den Namen Extruder erhält eine Maschine, wenn sie fünf Funktionselemente vereint:
- Ein Fass, ein dickwandiger Stahlzylinder, der den Prozess enthält.
- Eine oder mehrere Schnecken im Inneren des Zylinders, die das Material fördern, scheren und unter Druck setzen.
- Ein Zufuhrsystem, normalerweise ein Trichter mit Dosier- oder Gravimetriedosierer.
- Ein Heiz- und Kühlsystem, typischerweise Keramik- oder Aluminiumgussheizungen mit Luft- oder Wasserkühlung.
- Eine Matrize am Austragsende sowie ein Antrieb und ein Getriebe, die die Schnecke drehen.
Es ist ebenso hilfreich zu verstehen, was ein Extruder nicht ist. Es handelt sich nicht um eine Spritzgießmaschine, da sie über keine Kavität und keinen Zyklus verfügt: Das Material tritt kontinuierlich aus, anstatt in einzelnen Schüssen eingespritzt zu werden. Es handelt sich nicht um einen Mischer im klassischen Sinne, obwohl Compoundierextruder aggressiv mischen. Und es ist nicht einfach ein Rohr mit einer Schraube darin, denn die Schraubengeometrie, das Kompressionsverhältnis und die Temperaturkontrolle bestimmen, ob der Ausstoß gleichmäßig oder voller ungeschmolzener Flecken ist.
Die Leistung wird normalerweise in Kilogramm pro Stunde ausgedrückt, und die Qualität wird normalerweise als Schmelzhomogenität, Druckstabilität und Maßtoleranz ausgedrückt. Diese drei Zahlen, nicht die physische Größe der Maschine, sagen Ihnen, was ein bestimmter Extruder tatsächlich leisten kann.
Wenn eine Maschine einen kontinuierlichen Strom geschmolzenen Materials durch eine Düse liefert, handelt es sich um einen Extruder; Füllt sie taktweise eine geschlossene Kavität, handelt es sich um eine Formmaschine.
Die vier Aufgaben, die jeder Extruder ausführt
Unabhängig davon, ob die Schnecke einen Durchmesser von 45 mm oder 200 mm hat, ob die Maschine PVC-Pulver oder recycelte Polyethylenflocken verarbeitet, werden entlang des Zylinders nacheinander dieselben vier Aufgaben ausgeführt. Wenn man sie versteht, werden Spezifikationsgespräche viel kürzer.
1. Feststoffförderung
Pellets oder Pulver fallen durch die Einfüllöffnung und werden von den rotierenden Schneckenflügeln nach vorne gezogen. In dieser Zone ist der Kanal am tiefsten und das Polymer ist noch fest, sodass sich die Schnecke wie ein Förderband verhält. Vorschubabschnitte können glattgebohrt oder gerillt sein; Ein gerillter Zufuhrbereich greift das Material fester und erhöht die Leistung bei Polyolefinen, während eine glatte Bohrung sanfter ist und oft für hitzeempfindliches PVC bevorzugt wird.
Zufuhrprobleme sind selten allein auf die Schnecke zurückzuführen. Feuchtigkeit, Pelletform, Feinanteil und Trichtertemperatur beeinflussen alle, wie gleichmäßig das Material in die ersten Flüge gelangt. Ein überbrückter Trichter oder eine unterbesetzte Einzugszone zeigt sich stromabwärts als schwankender Ausstoß, der durch keine Temperaturanpassung behoben werden kann.
2. Schmelzen und Plastifizieren
Mit abnehmender Kanaltiefe wird das Feststoffbett gegen die Fasswand komprimiert. Reibung und Scherung erzeugen den größten Teil der Schmelzenergie, wobei Fasserhitzer einen kleineren Anteil beisteuern. Aus diesem Grund sind Antriebsleistung und Schneckengeometrie wichtiger als die Wattleistung der Heizung, wenn die Leistung erhöht wird.
Das Schmelzen muss abgeschlossen sein, bevor das Material die Matrize erreicht. Ungeschmolzene Partikel erscheinen als Gele, Flecken oder Schwachstellen im fertigen Produkt und sind die häufigste Beanstandung bei Extrusionslinien, die über ihren Auslegungspunkt hinausgedrängt wurden.
3. Dosierung und Druckaufbau
Im Dosierbereich ist der Kanal am flachsten und die Schmelze wird wie eine viskose Flüssigkeit gepumpt. Der Druck baut sich von nahezu Null an der Einfüllöffnung auf 100 bis 400 bar an der Düse auf, abhängig vom Düsenwiderstand und der Viskosität des Materials. Dieser Druck muss reibungslos aufgebaut werden, da Druckschwankungen direkt zu Dickenschwankungen im Endprodukt führen.
Hier werden häufig Mischelemente hinzugefügt: Maddock- oder Barriereabschnitte für dispersives Mischen, Ananas- oder Stiftmischer für verteilendes Mischen. Sie kosten etwas Output, kaufen aber Konsistenz, was normalerweise der bessere Handel ist.
4. Formen an der Matrize
Die Matrize gibt der Schmelze ihre endgültige Form. Das Düsendesign steuert die Wanddickenverteilung, die Oberflächenbeschaffenheit und das Ausmaß der Düsenaufweitung, das Phänomen, bei dem sich die Schmelze beim Verlassen der Düsenlippe leicht ausdehnt. Nachgeschaltete Geräte wie Kalibrierhülsen, Vakuumtanks, Kühlbäder, Abzugseinheiten und Schneidgeräte erfassen dann die Abmessungen.
Ein perfekt gebauter Extruder mit einer schlecht konstruierten Düse produziert immer noch ein schlechtes Produkt. Umgekehrt kann ein bescheidener Extruder mit einer gut konstruierten Düse und stabiler nachgeschalteter Ausrüstung enge Toleranzen über Jahre hinweg einhalten.
Fördern, Schmelzen, Dosieren und Formen erfolgen in einem kontinuierlichen Durchgang, sodass eine Schwachstelle in einer einzelnen Zone die Leistung der gesamten Linie einschränkt.
Was das Wort in verschiedenen Branchen abdeckt
Der Begriff „Kunststoffverarbeitung“ wird am häufigsten verwendet, aber das gleiche Wort kommt auch in mehreren unabhängigen Branchen vor. Ein Käufer, der zwischen Sektoren wechselt, kann überrascht sein, wie stark sich der Wortschatz ändert.
- Kunststoffextrusion: Rohre, Platten, Folien, Profile, Drahtbeschichtung, Filamente und Compoundierung. Die Leistung wird in Kilogramm pro Stunde gemessen.
- Gummiextrusion: Siebe, Warm- und Kaltextruder, die Gummimischungen durch Düsen für Schläuche, Dichtungen und Profile drücken.
- Extrusion von Lebensmitteln: Extruder für Snacks und Cerealien verwenden eine Schnecke, um Stärke unter Druck zu kochen und zu expandieren und anschließend Feuchtigkeit an der Düse abzulassen.
- Metall- und Tonextrusion: Aluminiumprofile und Ziegel- oder Keramikformen werden auf vergleichbare Weise extrudiert, normalerweise bei viel höheren Drücken.
- Additive Fertigung: Der „Extruder“ eines 3D-Druckers ist das heiße Ende und der Antrieb, der das Filament zuführt. Es übernimmt die gleichen Förder- und Schmelzfunktionen in sehr kleinem Maßstab.
Die praktische Konsequenz besteht darin, dass Spezifikationen nicht zwischen Sektoren übertragen werden. Ein Snack-Extruder und ein Rohrextruder können die gleiche Schnecken-Zylinder-Architektur haben, haben aber fast keine gemeinsamen Designwerte. Wenn jemand in einem technischen Meeting fragt, was Extruder bedeutet, ist die nützliche Folgefrage immer, welches Material und welches Produkt.
„Extruder“ ist eher eine Funktionsbeschreibung als ein einzelner Maschinentyp, sodass Material und Produkt immer die tatsächliche Spezifikation definieren.
Gängige Extrudertypen und ihre Stärken
Die nützlichste Klassifizierung ist die Schneckenkonfiguration, da nur diese Auswahl die Mischfähigkeit, das Scherniveau, das Zuführverhalten und die Kosten bestimmt. Die folgende Tabelle fasst die wichtigsten Familien zusammen, die in der Kunststoff- und Gummiverarbeitung verwendet werden.
| Extrudertyp | Wie es funktioniert | Typische Materialien | Typische Produkte |
|---|---|---|---|
| Einzelne Schraube | Eine Schnecke fördert, verdichtet und pumpt die Schmelze | PE, PP, PS, ABS, PC, recycelte Flocken | Rohr, Blech, Blasfolie, Drahtbeschichtung, Stab, Filament |
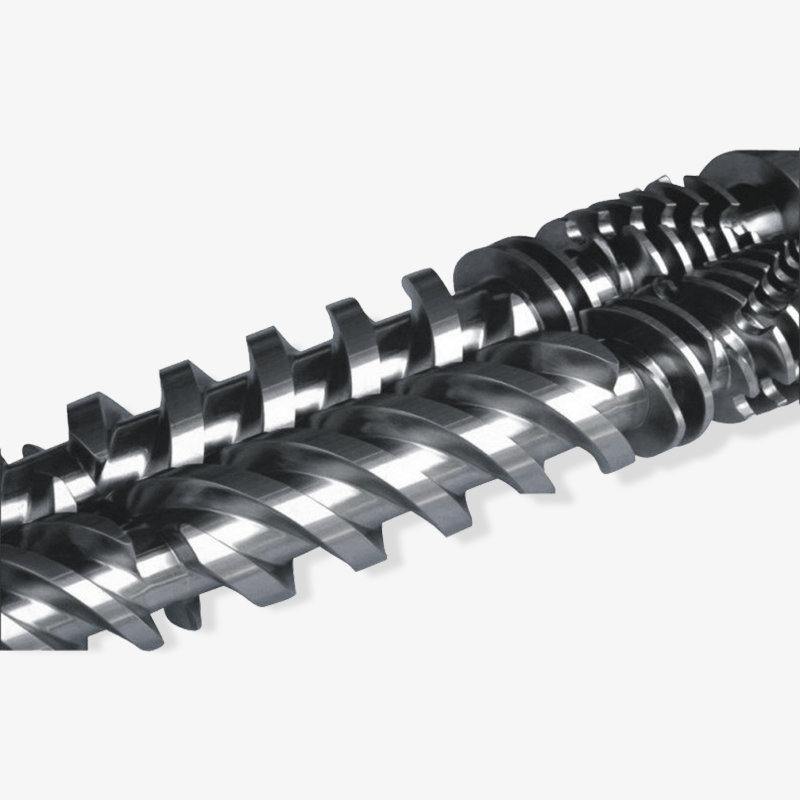
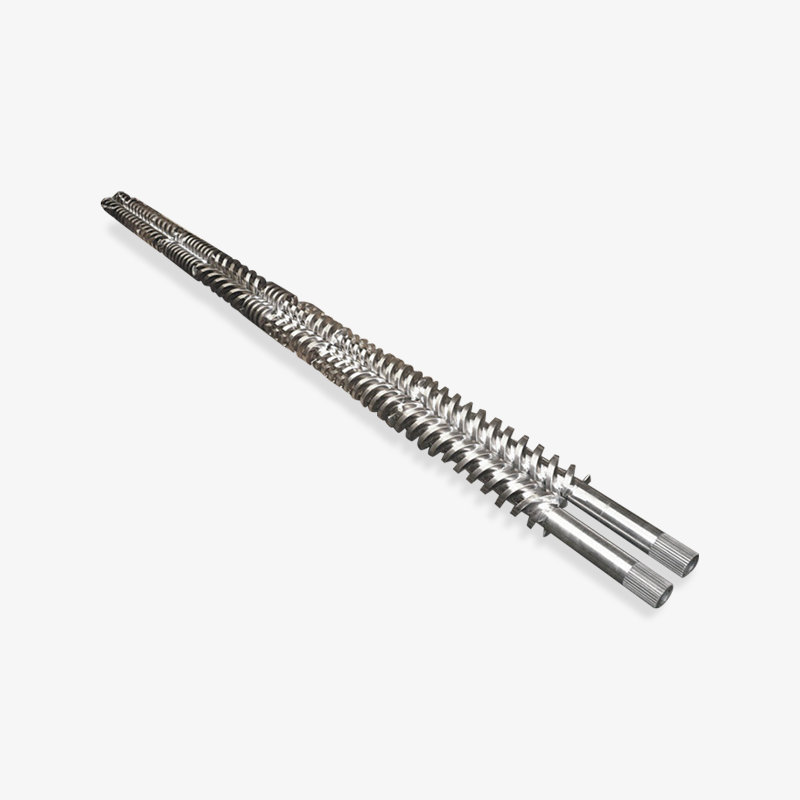
| Konische Doppelschnecke | Zwei ineinandergreifende konische Schnecken mit großem Einzugsbereich und sanfter Scherung | Hart- und Weich-PVC, Holz-Kunststoff-Verbundwerkstoffe | Rohr, Fensterprofil, Verkleidung, Blech, Kabelkanal |
| Parallele Doppelschnecke | Zwei parallel ineinandergreifende Schnecken, oft mit modularen Förder- und Mischelementen | PVC, PE, PP, gefüllte und verstärkte Compounds | Rohre, Profile, Bleche, Pelletierung, Compoundierung |
| Planetwalzenextruder | Eine Zentralschnecke mit mehreren Planetenschnecken, die in einem gerillten Zylinder rollen | PVC, PVC-Schaum, wärmeempfindliche Verbindungen | Platten, Schaumstoffplatten, Folien, kalandriertes Papier |
| Mehrschnecken- und Ringextruder | Drei oder mehr Schnecken symmetrisch angeordnet für sehr hohe Oberflächenerneuerung | Hochgefüllte und scherempfindliche Compounds | Compoundierung, Entgasung, Spezialblatt |
Hinter diesem Tisch liegen zwei Kompromisse. Doppelschneckenmaschinen mischen und beschicken besser, kosten aber mehr pro Kilogramm Ausstoß und erfordern eine sorgfältigere Wartung, da die Schnecken mit geringem Spiel ineinandergreifen. Einschneckenmaschinen sind einfacher, kostengünstiger im Betrieb und bemerkenswert zuverlässig, hängen jedoch stark von der Pelletqualität und einer gleichmäßigen Zufuhr ab.
Bei PVC ist die Wahl normalerweise schnell entschieden: Konische Doppelschneckenextruder dominieren bei Rohren und Profilen aus Hart-PVC, da ihre große Einzugsfläche Pulver aufnimmt und ihr sanftes Scherprofil die Zersetzung begrenzt. Für Polyolefinrohre ist eine Einschneckenmaschine mit gerilltem Zufuhrbereich oft die wirtschaftlichste Lösung. Für Compoundierungs- und hochgefüllte Systeme sind parallele Doppelschnecken- oder Planetenkonstruktionen die Standardlösung.
Die Schneckenkonfiguration und nicht die Maschinengröße entscheidet darüber, ob ein Extruder für ein bestimmtes Material und Produkt geeignet ist.
Extruder vs. Spritzgießmaschine: Der Unterschied, den Käufer verwirren
Da beide Maschinen eine Schnecke in einem beheizten Zylinder verwenden, werden sie in Angeboten und Ersatzteilanfragen häufig verwechselt. Das Funktionsprinzip ist völlig anders, ebenso die Verschleißbilder und die Ersatzteile.
| Charakteristisch | Extruder | Spritzgießmaschine |
|---|---|---|
| Prozessmodus | Kontinuierlich | Zyklisch, Schuss für Schuss |
| Schraubenbewegung | Dreht sich kontinuierlich in eine Richtung | Rotiert zum Plastifizieren und bewegt sich dann hin und her, um zu injizieren |
| Ausgabemaß | Kilogramm pro Stunde | Schüsse pro Stunde oder Gramm pro Schuss |
| Formgebendes Element | Offene Matrize, Material tritt kontinuierlich aus | Geschlossener Formhohlraum, Material erstarrt im Inneren |
| Typisches Schraubenmerkmal | Lange Dosierstrecke, Mischelemente, hoher L/D | Rückschlagventil, kürzerer L/D, hohes Verdichtungsverhältnis |
| Tragemuster | Nach und nach entlang der Dosierzone verteilen und absterben | Konzentriert sich in der Nähe des Rückschlagventils und der Einzugszone |
Die Wartungskonsequenz ist praktisch. Der größte Verschleiß einer Extruderschnecke liegt häufig im Dosierbereich und an der Spitze, da dort Scherung und Druck ihren Höhepunkt erreichen. Eine Einspritzschnecke verschleißt in der Regel zunächst im Bereich des Rückschlagventils und des Rückschlagrings aufgrund der wiederholten axialen Bewegung. Wenn Sie die falsche Schraube für die falsche Maschine bestellen, entsteht ein Teil, das schlecht passt und eine schlechtere Leistung erbringt.
Aus diesem Grund muss ein Ersatzteillieferant vor der Angebotserstellung auch den Maschinentyp, den Schneckendurchmesser, das L/D-Verhältnis und die Montagegeometrie bestätigen. Eine maßhaltige Schraube ist nicht gleichbedeutend mit einer funktionsgerechten Schraube.
Extrusion und Spritzguss haben dieselben Schrauben- und Zylinder-Hardware, jedoch keine Schneckengeometrie, sodass Ersatzteile niemals austauschbar sind.
Durchsatz in der Praxis: Wie viel ein Extruder wirklich drückt
Der Durchsatz ist die erste Zahl, nach der die meisten Käufer suchen und die am häufigsten missverstanden wird. Veröffentlichte Zahlen beschreiben in der Regel ein Best-Case-Material mit einer gut abgestimmten Matrize und einem stabilen Vorschub. Die tatsächliche Leistung sinkt, wenn das Material gefüllt ist, die Düse zu eng ist, die Zufuhr inkonsistent ist oder das Kühlsystem nicht genügend Wärme abführen kann. Der Schneckendurchmesser allein erklärt nur einen Teil des Bildes, da Kanaltiefe, L/D-Verhältnis, Schneckengeschwindigkeit und Antriebsleistung alle zusammenwirken. Ein langsam laufender größerer Zylinder kann weniger Material bewegen als ein schnell laufender kleinerer Zylinder, und eine Maschine, die mit maximaler Geschwindigkeit läuft, kann zu einer inakzeptablen Schmelzqualität führen. In der Tabelle unten sind die wichtigsten Extruderfamilien anhand indikativer Leistungsbereiche gegenübergestellt. Dies ist eher ein nützlicher Ausgangspunkt für die Planung im Frühstadium als für eine endgültige Spezifikation.
Richtwerte für den Durchsatz nach Extrudertyp
Einzelne Schraube, 45 mm, 25:1 L/D
Einzelne Schraube, 90 mm, 30:1 L/D
Konische Doppelschnecke, 55/110 mm
Parallele Doppelschnecke, 62 mm
Planetwalzenextruder, 150 mm
Die Balkenlänge ist proportional zum oberen Ende jedes typischen Bereichs auf einer Skala von 1.100 kg/h. Die tatsächliche Leistung hängt vom Material, der Schneckengeometrie, dem Matrizenwiderstand und der Antriebsleistung ab.
Der offensichtlichste Trend in der Tabelle ist die Spanne zwischen der kleinen Einschneckenmaschine und dem Planetwalzenextruder, die etwa einen zwanzigfachen Unterschied in der Leistung ausmacht. Diese Lücke wird nicht allein durch den Durchmesser verursacht. Die Planeteneinheit verteilt die Arbeit auf viele kleine Schnecken mit einer sehr großen Kontaktfläche, sodass ein großes Volumen schonend plastifiziert werden kann, während eine einzelne 45-mm-Schnecke einen schmalen Kanal und begrenzten Raum für die Wärmeübertragung hat.
Der zweite Trend besteht darin, dass die beiden Doppelschneckenfamilien trotz sehr unterschiedlicher Geometrie im Mittelfeld nahe beieinander liegen. Eine konische Doppelschnecke gleicht ihre geringere Länge durch eine große Einzugsfläche aus, weshalb sie PVC-Pulver so gut verarbeitet. Eine parallele Doppelschnecke erreicht eine ähnliche Leistung mit einer längeren, modulareren Schnecke, die Misch- und Entlüftungsabschnitte aufnehmen kann.
Eine dritte Beobachtung ist, dass die Ausgabebereiche groß sind und die Breite sinnvoll ist. Das 250- bis 600-kg/h-Band für die 62-mm-Paralleldoppelschnecke spiegelt wider, wie stark die Formulierung die Leistung verändert: Eine leicht gefüllte PVC-Mischung verläuft nahe der Oberseite des Bandes, während eine stark gefüllte Mischung mit abrasivem Füllstoff nach unten fallen und viel mehr der verfügbaren Antriebsleistung verbrauchen kann.
Der Vergleich der beiden Einzelschneckeneinträge zeigt, wie irreführend Durchmesservergleiche sein können. Durch die Verdoppelung des Durchmessers von 45 mm auf 90 mm erhöht sich die Leistung etwa um den Faktor acht statt um den Faktor zwei, da sich sowohl der Kanalquerschnitt als auch die erreichbare Schneckengeschwindigkeit erhöhen. Käufer, die auf der Grundlage linearer Annahmen skalieren, überdimensionieren häufig den Antrieb oder unterdimensionieren den nachgeschalteten Kühlabschnitt.
Die Leistung allein rechtfertigt niemals einen Kauf. Eine Maschine, die mit einer instabilen Schmelze auf Höchstleistung läuft, produziert Ausschuss mit einer Geschwindigkeit, die jeden Durchsatzvorteil zunichte macht. In der Praxis ist die nutzbare Leistung der höchste Wert, bei dem Druckstabilität, Schmelzetemperatur und Maßtoleranz alle innerhalb der Spezifikation bleiben.
Die gleiche Logik gilt für Ersatzteile. Eine Ersatzschnecke mit einem anderen Verdichtungsverhältnis oder einem flacheren Dosierkanal verändert die Leistungskurve der gesamten Maschine. Wenn eine Anlage eine Schnecke modernisiert, sollte gleichzeitig die Kühl- und Abzugskapazität der Extrusionslinie überprüft werden, da sich der Engpass häufig stromabwärts verschiebt, sobald die Schnecke verbessert wird.
Schließlich sollten Durchsatzzahlen immer an ein angegebenes Material, eine angegebene Schneckengeschwindigkeit und eine angegebene Matrize gebunden sein. Ein Angebot, in dem die Produktion ohne diese drei Bedingungen aufgeführt ist, kann nicht mit einem Konkurrenzangebot verglichen werden, und der Unterschied tritt normalerweise nur in der ersten Produktionswoche auf.
Veröffentlichte Produktionszahlen sind nur dann aussagekräftig, wenn Material, Schneckengeschwindigkeit und Düse zusammen angegeben werden, da die nutzbare Leistung durch die stabile Schmelzequalität und nicht durch die maximale Geschwindigkeit begrenzt wird.
Schrauben und Zylinder: Die Teile, die darüber entscheiden, was ein Extruder leisten kann
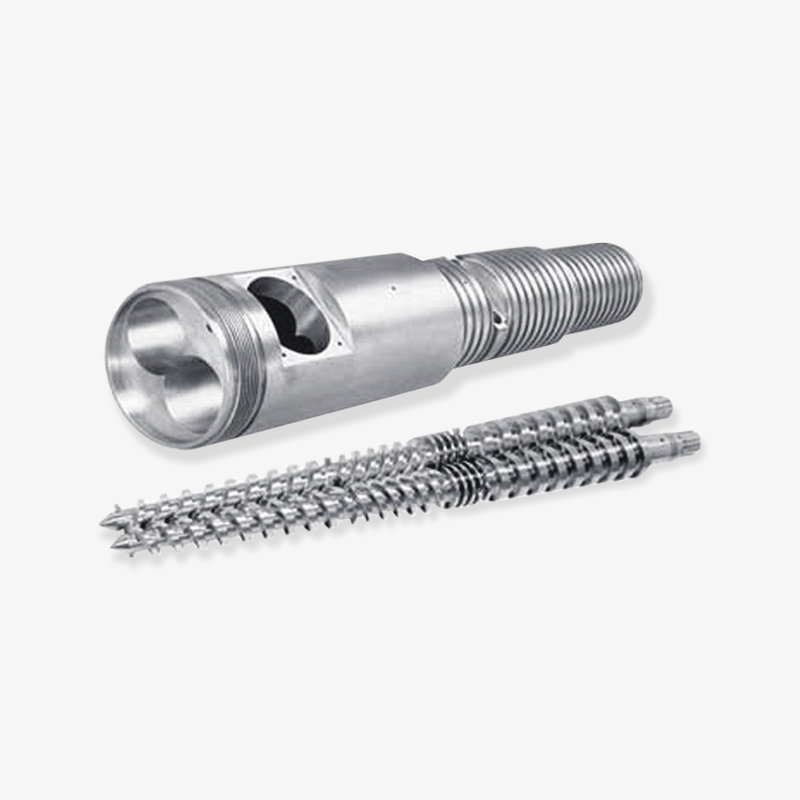
Zwei Komponenten erledigen die meiste Arbeit im Inneren eines Extruders: die Schnecke und der Zylinder. Sie sind auch die beiden Komponenten, die sich zuerst abnutzen, weshalb sie sowohl im Mittelpunkt der technischen als auch der Beschaffungsdiskussionen stehen.
Schraubengeometrie
Eine Standard-Dreizonenschnecke ist in die Bereiche Einzug, Verdichtung und Dosierung unterteilt. Das Kompressionsverhältnis, berechnet aus der Tiefe des Zufuhrkanals dividiert durch die Tiefe des Dosierkanals, liegt je nach Schüttdichte und Schmelzeverhalten typischerweise zwischen 2:1 und 4:1. Barriereschnecken trennen Feststoff- und Schmelzekanäle, um die Schmelzstabilität zu verbessern. Mischabschnitte wie Maddock-, Egan- oder Stiftmischer verbessern die Farbverteilung und Schmelzhomogenität, allerdings mit einem gewissen Einbußen bei der Leistung.
Das L/D-Verhältnis, die Zylinderlänge dividiert durch den Schneckendurchmesser, ist die andere Hauptzahl. Allzweckmaschinen laufen oft im Verhältnis 25:1 bis 30:1, während belüftete Maschinen und Compoundierschnecken 36:1 oder mehr erreichen können. Eine längere Schnecke bietet mehr Verweilzeit und mehr Raum zum Mischen und Entlüften, erhöht aber auch die Drehmomentbelastung und die Kosten.
Fasskonstruktion
Fässer bestehen normalerweise aus nitriertem Stahl, Bimetallauskleidungen oder Werkzeugstahlhülsen. Nitrierte Fässer eignen sich für ungefüllte Polymere wie PE und PP. Bimetallfässer, bei denen eine verschleißfeste Legierung im Schleuderverfahren in die Bohrung gegossen wird, kommen mit glasgefüllten, mineralgefüllten und stark abrasiven Verbindungen weitaus besser zurecht. Die Dicke der Auskleidung liegt typischerweise zwischen 1,5 und 2,5 mm, und Härtewerte im Bereich von 55 bis 65 HRC sind für verschleißfeste Sorten üblich.
Produktfamilien in der Praxis
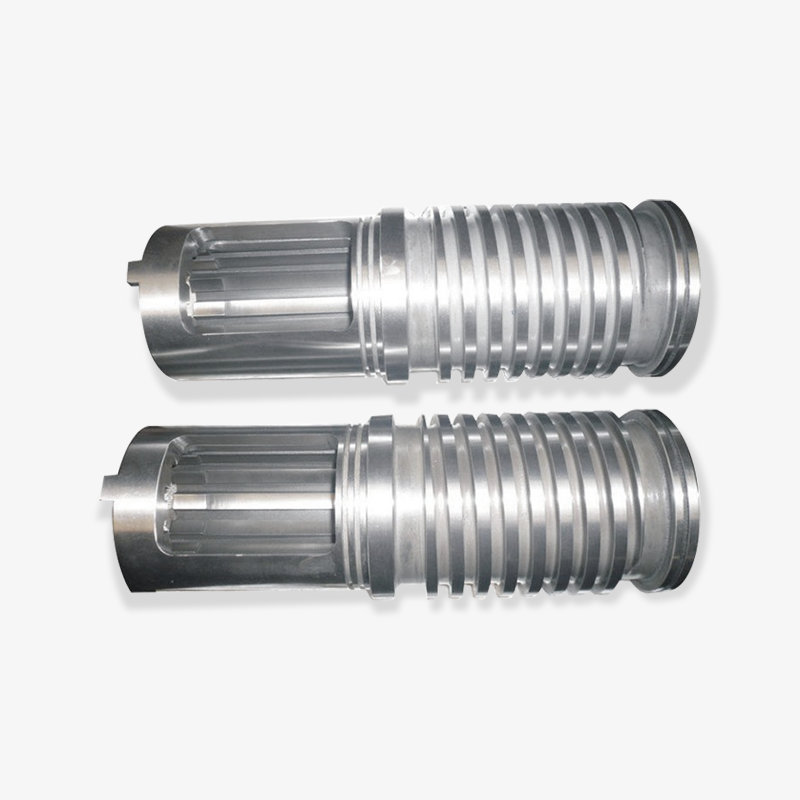
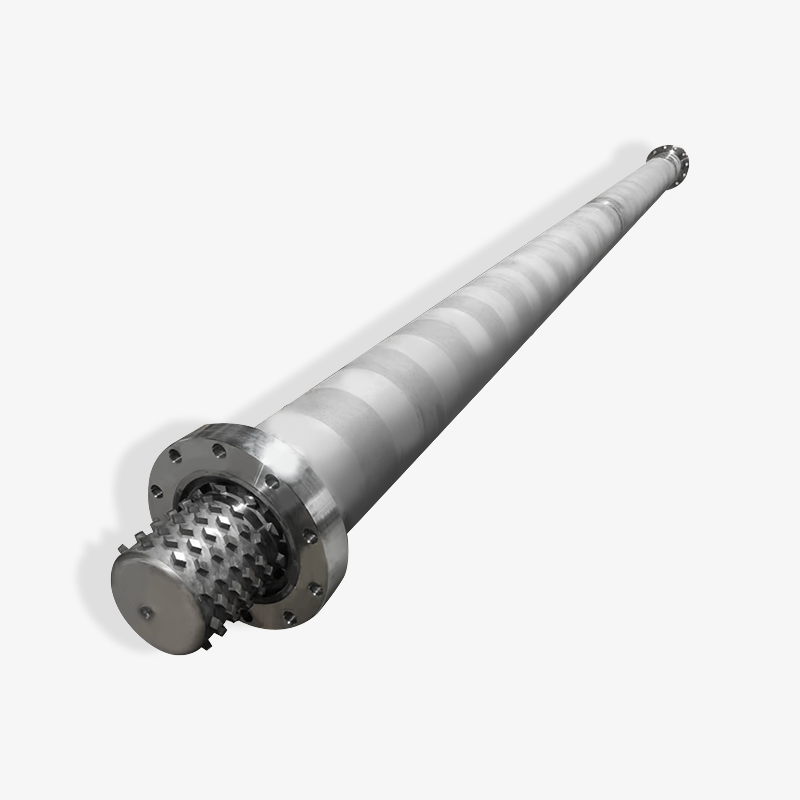
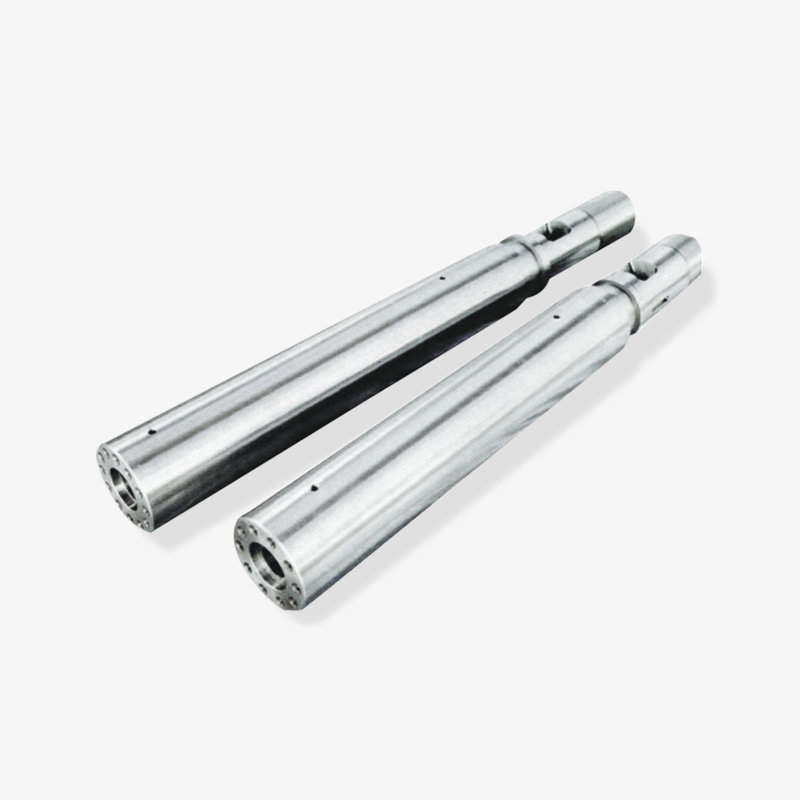
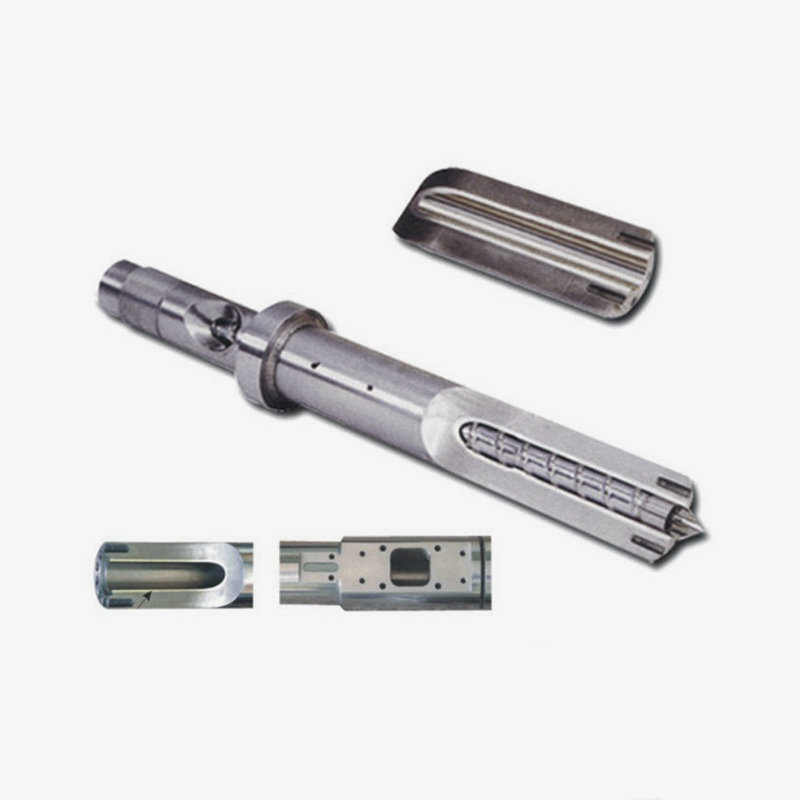
Für Maschinenbauer und Verarbeiter gliedert sich das Schrauben- und Zylinderangebot in erkennbare Familien. Einzelschnecken- und Zylindersätze der SJ-Serie decken die allgemeine Rohr-, Blech- und Profilextrusion ab. Konische Doppelschnecken- und Zylindersätze der SJS-Serie bedienen starre und weiche PVC-Leitungen. Parallele Doppelschneckenfässer bewältigen Hochleistungs-PVC- und Compoundieraufgaben. WB-WE-Planetenschnecken, -Zylinder und komplette Planetenextruder eignen sich für die schonende Plastifizierung mit hohem Ausstoß. Bimetallische Schnecken- und Zylindersätze eignen sich für abrasive Formulierungen. Schnecken- und Zylinderbaugruppen für Spritzgießmaschinen decken den zyklischen Teil der Industrie ab, während Gummiextruderschnecken und EPE-Schaumschnecken- und Zylindersätze der Gummiverarbeitung und der Produktion von expandiertem Polyethylenschaum dienen.
Hersteller in diesem Segment fungieren typischerweise sowohl als Komponentenlieferant als auch als Problemlöser. Das 1990 gegründete Unternehmen Zhoushan Microwave Screw Machinery mit Sitz in Zhejiang verfügt über mehr als 10.000 Quadratmeter Werkstattfläche und positioniert sich als kombinierter Hersteller und Bearbeitungsbetrieb für Präzisionsschrauben und -zylinder, der in Märkte wie die Vereinigten Staaten, Deutschland, Dubai, Vietnam und Thailand exportiert. Dieses Profil ist typisch für die Speziallieferanten, auf die sich Maschinenbauer verlassen, wenn eine Standardkatalogschraube nicht zu einem bestimmten Material oder Produktionsziel passt.
Die Schneckengeometrie bestimmt die Schmelz- und Mischfähigkeit, während das Zylindermaterial die Verschleißlebensdauer bestimmt. beides muss zum verarbeiteten Material passen.
So wählen Sie einen Extruder für einen bestimmten Auftrag aus
Die Auswahl beginnt beim Produkt und arbeitet rückwärts. Die folgende Tabelle listet die Parameter auf, die am häufigsten darüber entscheiden, ob ein Angebot erfolgreich umgesetzt wird.
| Parameter | Typischer Bereich | Warum es wichtig ist |
|---|---|---|
| Schraubendurchmesser | 30-200 mm | Legt das Ausgabefenster zusammen mit Geschwindigkeit und Kanaltiefe fest |
| L/D-Verhältnis | 20:1 bis 36:1 | Steuert Verweilzeit, Misch- und Entlüftungsfähigkeit |
| Kompressionsverhältnis | 2:1 bis 4:1 | Muss der Schüttdichte von Pellets oder Pulver entsprechen |
| Antriebsleistung | Material- und leistungsabhängig | Bestimmt die erreichbare Leistung ohne Drehmomentstillstand |
| Fasskonstruktion | Nitriert oder bimetallisch | Verschleißfestigkeit bei gefüllten oder korrosiven Verbindungen |
| Sterben und stromabwärts | Formatieren, Kühlen, Abziehen, Schneiden | Toleranz und Oberflächenbeschaffenheit werden hier eingestellt, nicht im Zylinder |
In der Praxis treten zwei Fehlermodi immer wieder auf. Die erste besteht darin, den Antrieb zu unterdimensionieren, um die Kosten zu senken: Die Maschine erreicht die erforderliche Leistung nur bei maximaler Schneckengeschwindigkeit, wobei die Schmelzetemperatur instabil wird und die Produktqualität abweicht. Die zweite Möglichkeit ist die Wahl eines nitrierten Zylinders für eine Schleifmittelformulierung, die innerhalb von Monaten zu sichtbarem Verschleiß und einem langsamen, schwer zu diagnostizierenden Leistungsabfall führt.
Das Materialverhalten sollte den Rest bestimmen. PVC erfordert eine geringe Scherung und kurze Verweilzeit, was auf konische Doppelschneckenkonstruktionen hindeutet. Polyolefinrohre bevorzugen eine Einschneckenmaschine mit einem gerillten Zufuhrabschnitt. Glasgefüllte technische Harze erfordern Bimetallzylinder und eine verschleißfeste Schneckenpanzerung. Schaumanwendungen erfordern eine präzise Steuerung der Gasinjektion und des Schmelzedrucks, was normalerweise eher ein spezielles Schneckenprofil als ein Allzweckprofil erfordert.
Beginnen Sie mit dem Material, der Produkttoleranz und der erforderlichen Leistung. Schneckengeometrie und Zylindermaterial ergeben sich aus diesen dreien und nicht aus Gründen der Katalogfreundlichkeit.
Wo Extruder eingesetzt werden: Anwendungen und reale Produkte
Die Reichweite der Extrusion ist größer als die meisten Käufer erwarten, da auf diese Weise nahezu jedes Produkt mit konstantem Querschnitt hergestellt werden kann.
- Rohre und Schläuche: Wasserversorgung, Abwasser, Gas, Kabelkanäle, medizinische Schläuche.
- Platten und Platten: Verpackungsplatten, Beschilderungen, Bauplatten, Schaumstoffplatten.
- Folie: Blasfolie für Beutel und Einlagen, Gussfolie zum Laminieren.
- Profile: Fensterrahmen, Türprofile, Möbelkanten, Kabelkanäle.
- Drähte und Kabel: Isolierung und Ummantelung werden bei hoher Liniengeschwindigkeit angebracht.
- Schaum: EPE und andere Produkte aus expandiertem Polyethylen, bei denen eine spezielle Schaumschnecke und ein Zylinder die gasbeladene Schmelze verwalten.
- Gummi: Schläuche, Dichtungen, Dichtungsstreifen und Vorformlinge zum Formen.
- Compoundierung: gefüllte, verstärkte und Farbmasterbatch-Pellets.
- Recycling: Waschstraßenausstoß wird in wiederverwendbare Pellets umgewandelt.
- Filament: 3D-Druckfilament, das aus einem extrudierten Strang gezogen wird.
Jede Anwendung trägt ihre eigene Toleranzkultur mit sich. Bei medizinischen Schläuchen kann eine Wandstärkenschwankung von weniger als einigen Hundertstel Millimetern erforderlich sein, während ein Drainagerohr weitaus mehr verträgt. Diese Unterschiede wirken sich auf das Schneckendesign, die Qualität der Matrize und die Stabilität des Antriebssystems aus.
Das gleiche Extrusionsprinzip gilt für Rohre, Platten, Folien, Profile, Schaumstoffe, Gummi und Compoundierung. Nur die Schnecke, der Zylinder und die Matrize ändern sich.
Schrauben und Zylinder kaufen: Was B2B-Käufer überprüfen sollten
Die Beschaffung in dieser Branche ist beziehungsintensiv, sollte aber dennoch spezifikationsorientiert erfolgen. Unabhängig davon, ob Sie mit einem Hersteller, einem Lieferanten oder einem exportorientierten Großhändler zusammenarbeiten, gilt die gleiche Prüfliste.
- Bestätigen Sie den Maschinentyp, den Schneckendurchmesser, das L/D-Verhältnis und die Montagemaße anhand einer Zeichnung, nicht anhand eines Fotos.
- Fordern Sie Materialspezifikationen für Schnecke und Zylinder an, einschließlich der Basisstahlsorte und des Behandlungsprozesses.
- Fragen Sie nach Härtewerten und ggf. der Nitriertiefe oder Bimetallauskleidungsdicke.
- Geradheit, Konzentrizität und Oberflächengütetoleranzen schriftlich prüfen.
- Klären Sie, ob es sich bei der Schraube um einen Drop-In-Ersatz handelt oder ob eine Anpassung an einen vorhandenen Zylinder erforderlich ist.
- Überprüfen Sie die Verschleißzugabe und die erwartete Lebensdauer für Ihren spezifischen Füllstoffgehalt.
- Bestätigen Sie die Lieferzeit, die Verpackungsmethode und die Exportdokumentation, wenn die Teile international versendet werden.
Kundenspezifische und standardmäßige Lieferwege unterscheiden sich hinsichtlich Kosten und Risiko. Eine Standardschraube kann schnell und zu vorhersehbaren Preisen geliefert werden, passt aber möglicherweise nicht zu einem ungewöhnlichen Material. Eine maßgeschneiderte Schraube kostet mehr und dauert länger, kann jedoch ein hartnäckiges Qualitätsproblem beseitigen, das seit Jahren Ausschuss verursacht. Erfahrene Käufer fragen in der Regel in derselben Anfrage nach einer Standardoption und einer benutzerdefinierten Option und vergleichen dann beide mit den Kosten einer schlechten Leistung.
Mindestbestellmenge und Lagerpolitik beeinflussen die Entscheidung ebenfalls. Maschinenbauer, die viele Kunden betreuen, profitieren von einem Lieferanten, der ein oder zwei Teile nach Zeichnung produziert, während Großserienverarbeiter möglicherweise lieber einen Ersatzsatz bereithalten. Die Aufbewahrung einer Ersatzschnecke und eines Ersatzzylinders im Regal ist im Vergleich zu einer Woche Produktionsausfall kostengünstig.
Überprüfen Sie Materialqualität, Härte und Maßtoleranzen vor der Bestellung schriftlich, denn eine Schraube, die passt, ist nicht automatisch eine Schraube, die auch funktioniert.
Grundlegendes zur Wartung und Fehlerbehebung
Extruder fallen nach und nach aus, und die ersten Anzeichen sind leicht zu übersehen, da die Linie weiter läuft. Wenn man Ausstoß, Schmelzedruck und Motorlast zusammen betrachtet, erkennt man in der Regel den Verschleiß, bevor die Produktqualität nachlässt.
| Symptom | Wahrscheinliche Ursache | Überprüfen Sie zuerst |
|---|---|---|
| Allmählicher Leistungsabfall | Schnecken- oder Zylinderverschleiß, erhöhtes Spiel | Schneckendurchmesser und Zylinderbohrung messen |
| Ungeschmolzene Flecken oder Gele | Schmelzkapazität überschritten, falsche Profiltemperatur | Zylindertemperaturprofil, Schneckengeschwindigkeit, Gegendruck |
| Leistungsanstieg und Druckschwankungen | Ungleichmäßige Nahrungsaufnahme, Brückenbildung oder Feuchtigkeit | Trichter, Einzug, Trocknung, Einzugszonentemperatur |
| Überhitzung der Schmelze | Übermäßige Scherung, verschlissene Schraube, blockierte Kühlung | Schneckengeschwindigkeit, Kühlkreislauf, Thermoelementgenauigkeit |
| Kurze Schraubenlebensdauer | Schleiffüller, falsche Fasssorte | Füllstoffgehalt, Laufmaterial, Aufpanzerungsoption |
Vorbeugende Routinen sind einfach. Überprüfen Sie Heizungen und Thermoelemente monatlich, da eine ausgefallene Heizung die Schraube dazu zwingt, mehr Scherwärme zu erzeugen und den Verschleiß beschleunigt. Überprüfen Sie die Einfüllöffnung und den Trichter auf Feinteile und Brückenbildung. Ziehen Sie die Schraube in geplanten Abständen heraus und notieren Sie die Durchmesser, damit Verschleißtrends sichtbar und nicht nur vermutet werden. Achten Sie darauf, dass das Spülmaterial auf das zu verarbeitende Polymer abgestimmt ist, und lassen Sie die Maschine niemals mit PVC auf hoher Temperatur stehen.
Wenn die Leistung sinkt, besteht der Instinkt darin, die Schneckengeschwindigkeit zu erhöhen. Dadurch wird in der Regel die Schmelztemperatur erhöht, anstatt den Durchsatz wiederherzustellen, und die Lebensdauer der Schnecke verkürzt. Zuerst den Abstand messen ist schneller und kostengünstiger.
Notieren Sie die Schnecken- und Zylinderabmessungen bei jedem geplanten Stillstand; Verschleißtrenddaten verhindern die meisten ungeplanten Linienstopps.
Häufig gestellte Fragen
Was bedeutet Extruder in einem Satz?
Ein Extruder ist eine Maschine, die Material schmilzt oder erweicht und es kontinuierlich durch eine Düse drückt, um ein Produkt mit einem festen Querschnitt herzustellen, beispielsweise ein Rohr, eine Platte, eine Folie oder ein Profil.
Ist ein Extruder eine Maschine oder ein Teil?
Beide Verwendungen sind korrekt. In der Produktionsplanung ist ein Extruder die komplette Maschine inklusive Antrieb, Zylinder, Schnecke und Düse. Im Wartungs- und Ersatzteilkauf bezieht sich „Extruder“ oft speziell auf die Schnecken-Zylinder-Baugruppe. Bestätigen Sie immer, welche Bedeutung zutrifft, bevor Sie zitieren.
Was ist der Unterschied zwischen einem Extruder und einer Spritzgießmaschine?
Ein Extruder arbeitet kontinuierlich und drückt die Schmelze durch eine offene Düse, sodass die Leistung in Kilogramm pro Stunde gemessen wird. Eine Spritzgießmaschine plastifiziert mit einer Schnecke, spritzt dann aber einzelne Schüsse in eine geschlossene Form, sodass die Leistung in Schüssen oder Gramm pro Schuss gemessen wird.
Was bedeutet L/D bei einer Extruderschnecke?
L/D ist die effektive Schraubenlänge dividiert durch ihren Durchmesser. Eine 25:1-Schraube auf einem 45-mm-Lauf hat eine effektive Länge von etwa 1.125 mm. Höhere Verhältnisse führen zu einer längeren Verweilzeit zum Schmelzen, Mischen und Entlüften, erfordern jedoch ein höheres Drehmoment und sind teurer in der Herstellung.
Warum kosten Doppelschneckenextruder mehr als Einschneckenextruder?
Doppelschneckenmaschinen erfordern zwei aufeinander abgestimmte Schnecken, ein komplexeres Getriebe mit synchronisierten Wellen und engere Fertigungstoleranzen. Außerdem führen und mischen sie besser, insbesondere Pulver und gefüllte Compounds, was die Kosten bei PVC- und Compoundieranwendungen rechtfertigt.
Wie lange halten eine Extruderschnecke und ein Extruderzylinder?
Die Lebensdauer hängt hauptsächlich vom Füllstoffgehalt, der Verarbeitungstemperatur und der Wartungsdisziplin ab. Ungefüllte Polyolefine auf einer nitrierten Schnecke und einem nitrierten Zylinder können viele Jahre lang laufen, während glasgefüllte Compounds eine nitrierte Verhärtung innerhalb von ein oder zwei Jahren merklich abnutzen können. Bimetallische Zylinder und eine verschleißfeste Schneckenpanzerung verlängern die Lebensdauer bei abrasivem Einsatz erheblich.
Kann ich nur die Schraube ersetzen, ohne den Lauf zu wechseln?
Ja, aber nur, wenn die Laufbohrung noch innerhalb der Toleranz liegt. Sobald der Abstand zwischen den Schneckengängen und der Zylinderwand den Spezifikationsgrenzwert überschreitet, kann eine neue Schnecke allein die Förderleistung nicht wiederherstellen, da die Schmelze über die Schneckengänge nach hinten rutscht. Das Ausmessen beider Komponenten vor der Bestellung vermeidet einen teuren Fehler.
Aus welchen Materialien bestehen Extruderschnecken und -zylinder?
Zu den gängigen Schraubenstählen gehören Nitrierstähle wie 38CrMoAlA und Werkzeugstähle wie SKD61 oder D2. Läufe bestehen typischerweise aus nitriertem Stahl oder Bimetall, wobei eine verschleißfeste Legierung in die Bohrung gegossen wird. Die richtige Wahl hängt von der Abrasivität und dem Korrosionspotenzial des verarbeiteten Polymers ab.
Was ist eine Bimetall-Schraube und ein Zylinder?
Unter Bimetall versteht man einen Zylinder mit einer schleudergegossenen, verschleißfesten Legierungsauskleidung, oft gepaart mit einer gehärteten oder gepanzerten Schnecke. Die Kombination widersteht dem Abrieb durch Glasfasern und mineralische Füllstoffe weitaus besser als eine nitrierte Bohrung, allerdings zu einem höheren Anschaffungspreis.
Benötige ich eine maßgeschneiderte Schraube oder eine Standardschraube?
Standardschrauben passen zu gängigen Materialien und Standardprodukten. Sonderschnecken sind sinnvoll, wenn das Material ungewöhnlich ist, ein Spezialfüller zum Einsatz kommt, die Leistung ohne Maschinenwechsel erhöht werden muss oder ein bestehendes Qualitätsproblem einer Prozessanpassung nicht standhält.
Die meisten Fragen zu Extrudern beschränken sich auf drei Fakten: das Material, das Produkt und die Maschinenabmessungen; Diese drei Antworten definieren alles andere.
Referenzmodul: Schrauben- und Zylinderfamilien
Das folgende Modul fasst die Komponentenfamilien zusammen, die bei Extrusions-Ersatzteilanfragen am häufigsten vorkommen. Es ist als schnelle Orientierungskarte für Einkäufer und Ingenieure gedacht, die eine Spezifikation erstellen oder Angebote vergleichen.
Einzelschnecke und Zylinder
Universelle Extrusion für Rohre, Bleche, Stangen und Profile. Geometrie der SJ-Serie mit Einzugs-, Kompressions- und Dosierzonen.
Konische Doppelschnecke und Zylinder
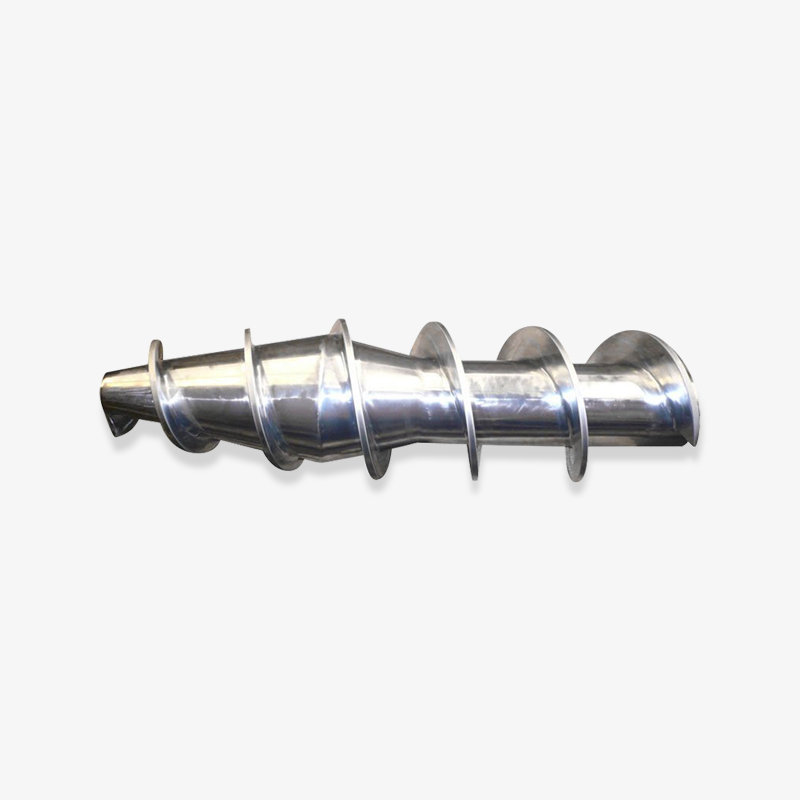
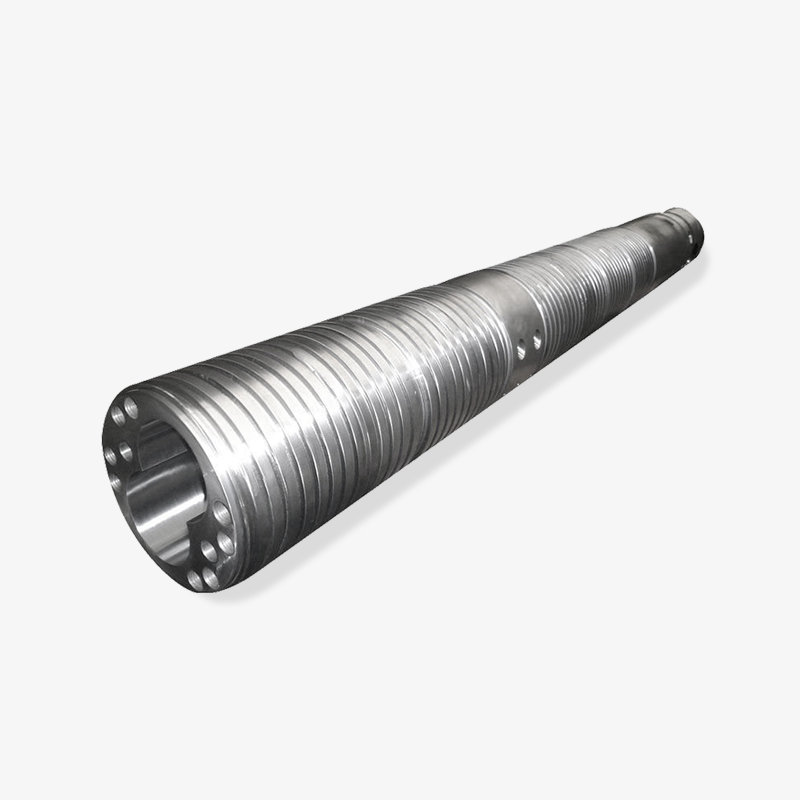
Sets der SJS-Serie für Hart- und Weich-PVC, mit großem Einzugsbereich und sanfter Scherung für wärmeempfindliche Verbindungen.
Parallele Doppelschnecke und Zylinder
Modulare Geometrie für Hochleistungs-PVC, gefüllte Compounds und Compoundierlinien mit Entlüftungs- und Mischabschnitten.
Planetenschraube und Zylinder
Planetenschnecken, Zylinder und komplette Extruder der WB-WE-Serie für schonendes Plastifizieren großer Volumina.
Bimetallische Schraube und Zylinder
Verschleißfeste Sets für glasgefüllte, mineralgefüllte und korrosive Formulierungen, bei denen nitrierte Bohrungen zu schnell verschleißen.
Spezialschrauben und -zylinder
Spritzgießmaschinenbaugruppen, Gummiextruderschnecken sowie EPE-Schaumschnecken- und Zylindersätze für die Schaumextrusion.
Da sich diese Familien in der Geometrie überschneiden, sich aber in Material, Härte und Behandlung unterscheiden, besteht der sicherste Ansatz für einen Maschinenbauer darin, die Maschinenzeichnung und die Materialspezifikation zusammen bereitzustellen. Dieser einzige Schritt eliminiert den größten Teil des Risikos einer Ersatzteilbestellung im Ausland.
Eine Schnecken- und Zylinderspezifikation ist nur dann vollständig, wenn Geometrie, Grundmaterial, Behandlung und Härte alle in derselben Zeichnung angegeben sind.
Fazit
Was bedeutet Extruder? Damit ist eine Maschine gemeint, die kontinuierlich Material schmilzt und durch eine Düse pumpt, und es bedeutet auch die Schrauben-Zylinder-Anordnung, die dies ermöglicht. Die beiden Definitionen sind durch eine Idee verbunden: Kontrollierter Druck und kontrollierte Temperatur erzeugen einen stabilen Querschnitt, und Stabilität ist das, wofür die Kunden bezahlen.
Für Maschinenbauer und Verarbeiter ist der praktische Weg unkompliziert. Definieren Sie zunächst das Material und die Produkttoleranz. Wählen Sie die zum Material passende Schraubenkonfiguration. Wählen Sie die Fasskonstruktion, die zum Füllinhalt passt. Dimensionieren Sie den Antrieb so, dass unterhalb der maximalen Schneckendrehzahl die erforderliche Leistung erreicht wird. Überprüfen Sie dann vor der Bestellung die Maße und die Härte schriftlich.
Extrusion belohnt die Vorbereitung und bestraft Abkürzungen. Ein gut aufeinander abgestimmter Schnecken- und Zylindersatz läuft jahrelang ruhig und hält die Toleranz auch bei langen Produktionsläufen aufrecht. Ein nicht übereinstimmender Satz führt zu Ausschuss, Hitzeproblemen und vorzeitigem Verschleiß, den keine Prozessanpassung vollständig ausgleichen kann.
Passen Sie zunächst Material, Schneckengeometrie und Zylinderkonstruktion an. Leistung und Lebensdauer ergeben sich automatisch aus dieser Übereinstimmung.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
