

Autor: Weibo
Datum: Oct 05, 2026
Bimetallische Zylinderführung für Käufer von Extrudern und Spritzgießmaschinen
Eine Rohrextrusionslinie, die zu 40 Prozent aus recyceltem PVC mit einem Calciumcarbonat-Füllstoff besteht, zerstörte in weniger als neun Monaten einen nitrierten 38CrMoAlA-Zylinder. Die gleiche Linie, die auf einen zentrifugal gegossenen Bimetalllauf mit einer Auskleidung auf Nickelbasis umgestellt wurde, lief vier Jahre, bevor jemand daran dachte, die Bohrung erneut zu messen. Neun Monate gegenüber vier Jahren sind die ökonomischen Argumente für ein Bimetall-Fass, und das ist auch der Grund, warum die Spezifikationsdetails weitaus wichtiger sind als das Etikett auf einem Angebot.
Das Fazit zunächst: Wenn bei einem Prozess abrasive Füllstoffe, Glasfasern oder korrosive Polymere durch Schnecke und Zylinder gepresst werden, kostet ein Bimetallzylinder in der Regel weniger pro Produktionsjahr als ein nitrierter Zylinder, auch wenn die Rechnung höher ist. Ob dies zutrifft, hängt von der Legierungsfamilie des Liners ab, davon, wie fest dieser Liner mit dem Stahlgehäuse verbunden ist, von der Linerdicke im Verhältnis zur Bohrung und davon, ob die Zylindergeometrie mit der bereits in der Maschine laufenden Schnecke übereinstimmt.
In diesem Leitfaden werden diese Punkte aus der Sicht eines Herstellers oder Verarbeiters von Kunststoffmaschinen behandelt, der ein verschlissenes Fass ersetzt: Was ist die Auskleidung wirklich, wie unterscheiden sich die Verschleißraten in der Praxis, welche Sorte passt zu welchem Polymer, was gehört in die Zeichnung, wie überprüft man einen Hersteller oder Lieferanten von Bimetallfässern und was ist zu überprüfen, nachdem das Fass an der Laderampe ankommt.
Was ein Bimetallzylinder eigentlich ist und was der Legierungsliner bewirkt
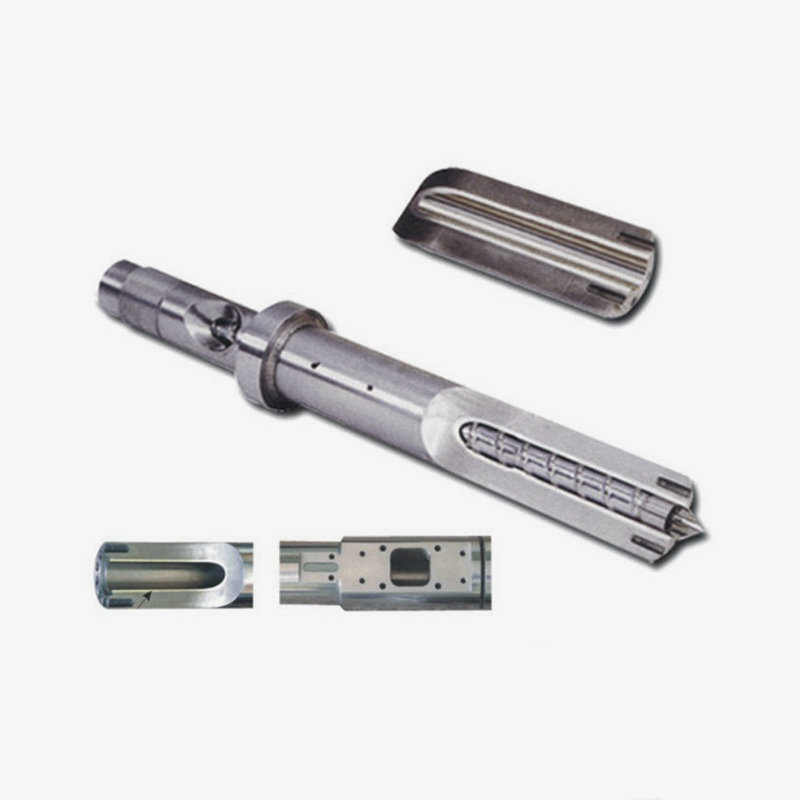
Ein Bimetalllauf ist ein Stahlrohr mit einer Hartlegierungsauskleidung, die an der Innenseite der Bohrung befestigt ist. Die Außenhülle trägt den Druck, die Flanschlasten und die Heizbänder. Der Liner nimmt den Abrieb, die Korrosion und den Großteil der durch die rotierende Schnecke erzeugten Reibung auf.
Zwei Materialien, eine Arbeitsfläche
Bei den meisten Schleudergusskonstruktionen besteht das Gehäuse aus kohlenstoffarmem oder Chrom-Molybdän-Stahl, und die Auskleidungslegierung wird als Schmelze gegossen, während sich das Gehäuse dreht. Die Zentrifugalkraft drückt die Legierung gegen die Bohrungswand und die beiden Materialien verbinden sich beim Abkühlen metallurgisch. Es gibt auch Möglichkeiten der Wärmefusion und des heißisostatischen Pressens, die vergleichbare Ergebnisse liefern können, wenn das Prozessfenster streng kontrolliert wird. Beim fertigen Teil kommt es darauf an, dass es sich bei der Schnittstelle zwischen Liner und Mantel um eine echte Verbindung und nicht um eine in eine raue Bohrung gepresste Hülse handelt.
Die Dicke der Auskleidung liegt bei gängigen Extrudergrößen im Allgemeinen zwischen 1,5 mm und 3 mm, wobei die Auskleidung bei Zylindern mit großem Durchmesser dicker ist. Die Legierungsfamilien in der regulären Produktion sind:
- Eisenbasierte Legierungen der Fe-Cr-B-Familie, die für die meisten gefüllten Polyolefine verwendet werden und ein ausgewogenes Verhältnis von Verschleißfestigkeit und Kosten bieten
- Nickelbasierte Legierungen der Ni-Cr-B-Si-Familie, ausgewählt für PVC und Polymere, die korrosive Nebenprodukte freisetzen
- Kobaltbasierte Legierungen für Kombinationen aus Korrosion und erhöhter Betriebstemperatur
- Wolframkarbidverstärkte Auskleidungen auf Nickelbasis für Glasfaser-, Mineralfüllungs- und andere abrasive Anwendungen mit hoher Belastung
Die Härte von Bulklinern liegt je nach Sorte üblicherweise zwischen HRC 55 und HRC 65. Diese Zahl kann leicht falsch verstanden werden, da ein nitrierter Lauf eine Oberflächenhärte von über HRC 65 aufweisen kann. Der Unterschied liegt in der Tiefe. Beim Gasnitrieren entsteht eine Diffusionsschicht von etwa 0,3 mm bis 0,7 mm. Sobald diese Schicht abgenutzt ist, verhält sich das darunter liegende Material wie der weichere Basisstahl und die Verschleißrate beschleunigt sich stark. Eine Bimetallauskleidung besteht in ihrer gesamten Dicke aus einer Hartlegierung, so dass bei einem Verlust von einigen Zehntelmillimetern an Bohrung die Arbeitsfläche immer noch aus verschleißfestem Material besteht.
Warum die Tiefe die Oberflächenhärte übertrifft
Überlegen Sie, wo ein Fass tatsächlich versagt. Es handelt sich selten um einen plötzlichen Bruch. Es handelt sich um eine allmähliche Änderung des Bohrungsdurchmessers und der Rundheit, die den Spielraum zwischen Schneckengang und Zylinderwand vergrößert. Diese Änderung verringert die Fördereffizienz, erhöht die Temperaturschwankung der Schmelze und macht sich schließlich als Maßabweichung im fertigen Produkt bemerkbar. Eine dünne, gehärtete Hülle verschafft Zeit; Eine dicke Legierungsauskleidung verschafft Jahre. Dies ist der praktische Unterschied zwischen den beiden Bauarten und der Grund dafür, dass sich die Auswahl von Extruderzylindern und Spritzgießmaschinenzylindern tendenziell in Richtung Bimetall-Konstruktion bewegt, sobald Füllstoffe oder korrosive Formulierungen ins Spiel kommen.
| Bohrungsmaterial | Typische Härte | Abriebfestigkeit | Korrosionsbeständigkeit | Typische Passform |
|---|---|---|---|---|
| Nitrierter Chrom-Molybdän-Stahl | Hohe Oberflächenhärte, Fall von 0,3 bis 0,7 mm | Niedrig bis mäßig | Niedrig | Ungefülltes PE und PP, sauberes Mahlgut, Allzweck-Extrusion |
| Bimetallischer Liner auf Eisenbasis | HRC 55 bis 62 durch die Linerdicke | Mäßig bis hoch | Mäßig | Mit Kalziumkarbonat und Talk gefülltes PP oder PE, Hart-PVC bei mäßiger Belastung |
| Bimetallischer Liner auf Nickelbasis | HRC 52 bis 58 durch die Linerdicke | Mäßig bis hoch | Hoch | PVC-Trockenmischung, halogenierte Flammschutzsysteme, recycelte Ströme mit Säurerückständen |
| Karbidverstärkter Bimetall-Liner | HRC 60 bis 68 durch die Linerdicke | Sehr hoch | Hoch | Glasfaserverstärktes PA, PBT und POM, stark mineralgefüllte technische Harze |
Die Linerlegierung und die Qualität der Bindung, nicht das Wort Bimetall, entscheiden darüber, wie lange ein Lauf hält.
Wo ein Bimetallzylinder in der täglichen Produktion seinen Preis verdient
Der Verschleiß erfolgt entlang einer Bohrung nicht gleichmäßig. Am schwersten ist es im Zufuhrbereich, wo feste Pellets und Pulver gegen die Wand verdichtet werden, und wiederum am schwersten in den Kompressions- und Dosierzonen, wo Schmelzedruck und Füllstoffpartikel gegen die Oberfläche wirken.
Drei praktische Faktoren bestimmen die Verschleißrate: die Art und Beladung des Füllstoffs, die vom Polymer freigesetzten korrosiven Nebenprodukte sowie die Schneckengeschwindigkeit und den Gegendruck, mit denen die Linie läuft. Calciumcarbonat und Talk führen bei einer Beladung von 20 bis 30 Prozent über Monate hinweg zu einer Ovalisierung des Bohrlochs. Glasfaserverstärktes PA, PBT und POM greifen die Bohrung unterschiedlich an, da die Fasern wie winzige Schneidwerkzeuge wirken. PVC ist noch subtiler: Bei der thermischen Zersetzung wird Chlorwasserstoff freigesetzt, der die Korngrenzen angreift, anstatt die Oberfläche abzukratzen, sodass ein nitriertes Gehäuse zuerst Löcher bildet und dann abplatzt.
In der Tabelle unten wird ein nitrierter Zylinder mit drei Bimetall-Auskleidungstypen im Einsatz mit glasfaserverstärktem PA verglichen. Bei den Werten handelt es sich eher um relative Lebensdauermultiplikatoren als um absolute Betriebsstunden, da die tatsächliche Lebensdauer von der Formulierung, dem Schneckendesign und dem Temperaturprofil abhängt.
Relative Lauflebensdauer unter glasfaserverstärktem PA: nitrierter Lauf als Basiswert
Nitrierter 38CrMoAlA-Lauf: 1,0-fache Grundlinie
Bimetallauskleidung auf Eisenbasis: ca. 3,0x
Bimetallauskleidung auf Nickelbasis: ca. 3,5x
Karbidverstärkter Bimetall-Liner: ca. 6,0x
Gegenüber einem nitrierten Lauf verlängert eine Bimetallauskleidung auf Eisenbasis die Lebensdauer üblicherweise um das Zwei- bis Dreifache, und eine Auskleidung auf Nickelbasis hält wiederum besser, wenn Korrosion ein Teil des Problems ist und nicht nur Abrieb. Karbidverstärkte Auskleidungen können den Spalt um das Fünffache oder mehr vergrößern, sind aber auch mit dem höchsten Anschaffungspreis verbunden, so dass sie normalerweise nur dann sinnvoll sind, wenn die Füllmenge wirklich hoch ist oder wenn ein Zylinderwechsel eine Linie mehr kostet als das Teil selbst. Ein Hersteller, der sowohl Bimetallschnecken als auch Bimetallzylinder im eigenen Haus gießt, tendiert dazu, aufgrund des Füllstoffgehalts und des Korrosionsrisikos zunächst eine Auskleidungssorte zu empfehlen und dann auf die Gesamtkosten pro Jahr zurückzugreifen, anstatt das Material dem Budget zu überlassen.
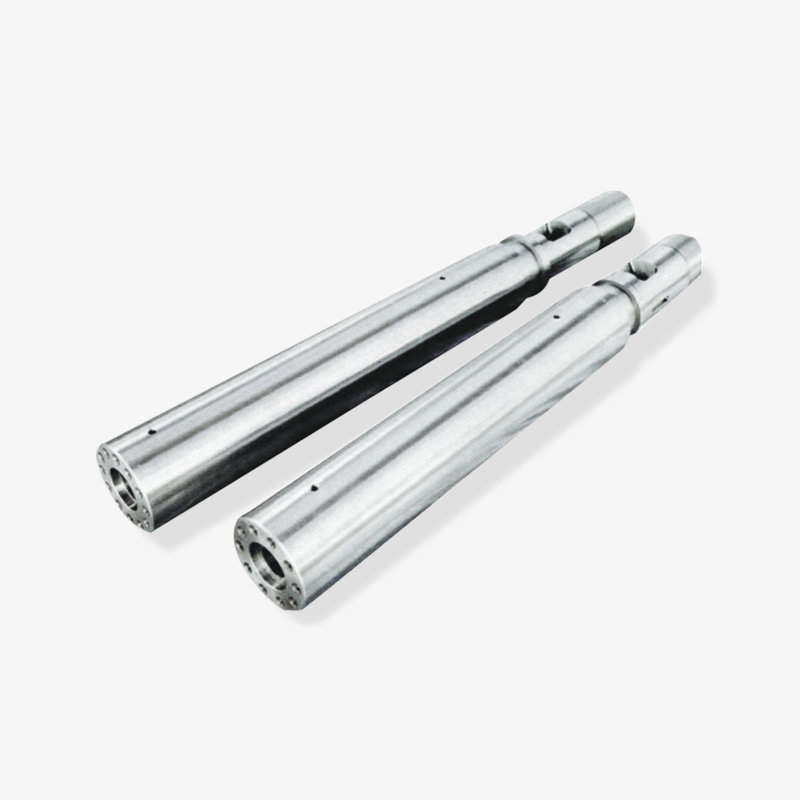
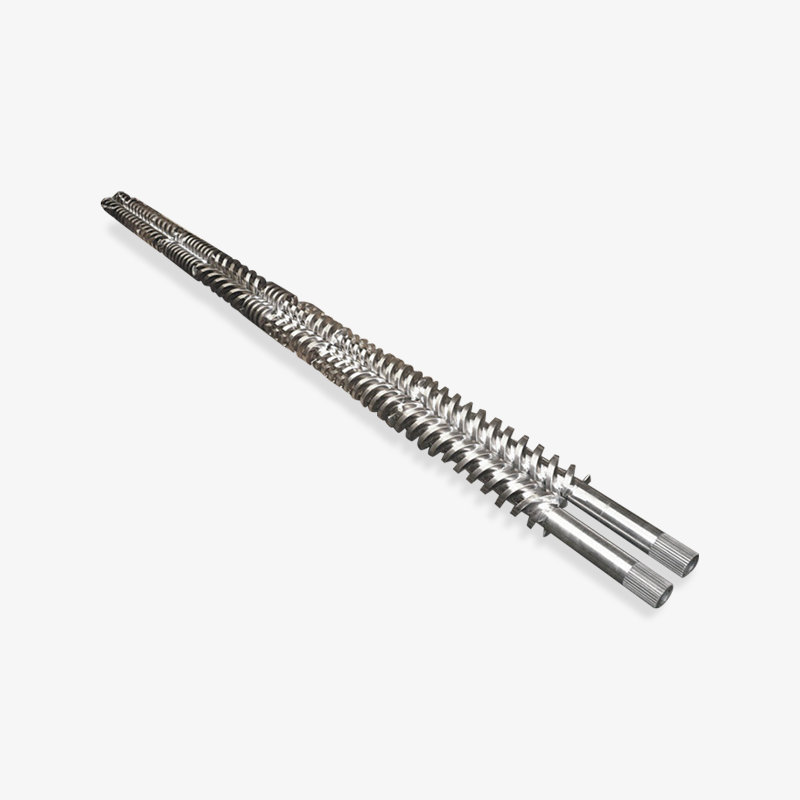
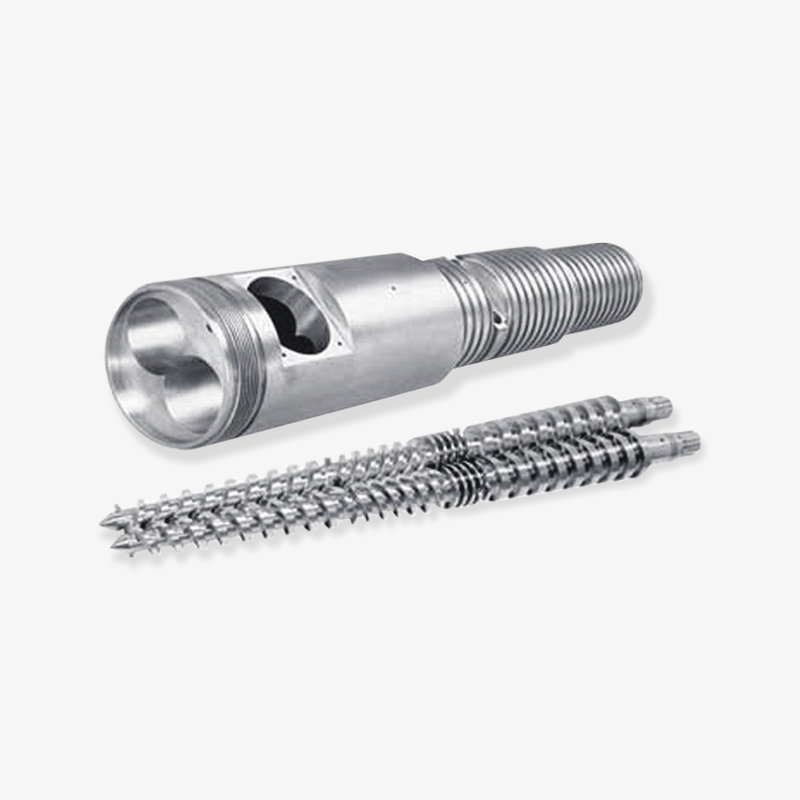
 Bimetallischer Zylinder Bimetallischer Zylinder are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Produkt anzeigen →
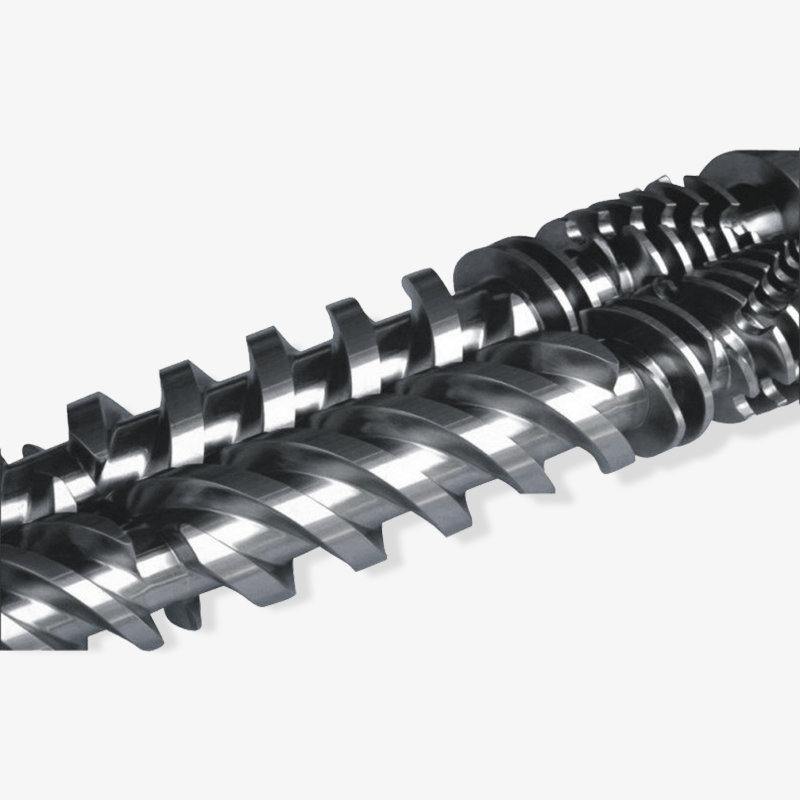
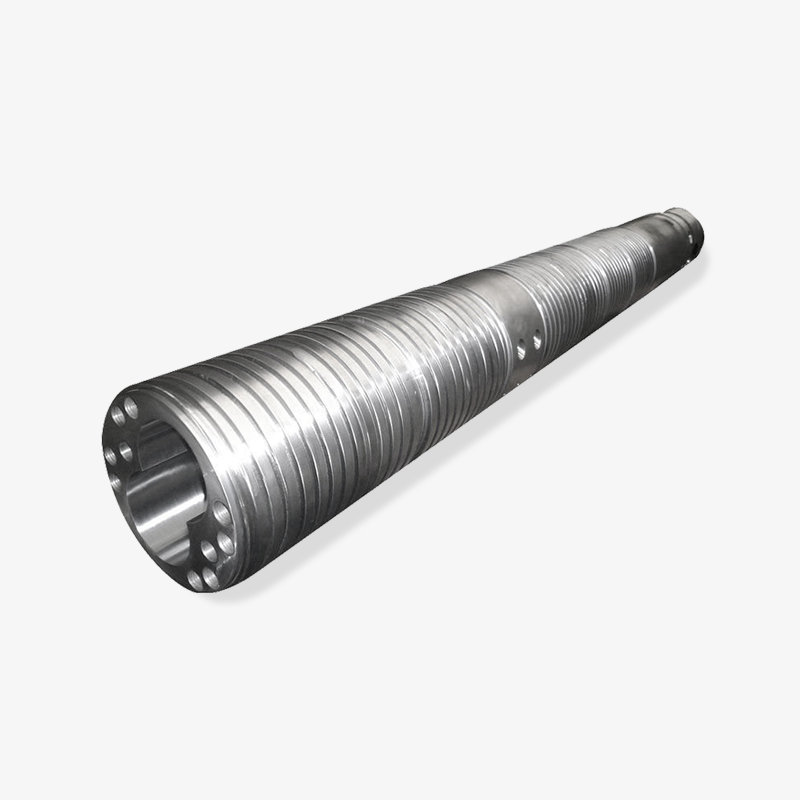
Es ist erwähnenswert, wie die Materialauswahl mit dem Maschinenlayout zusammenwirkt. Ein Einschneckenextruder mit stark gefülltem Compound verschleißt anders als ein paralleler Doppelschneckenextruder oder ein konischer Doppelschneckenextruder, da der Fördermechanismus und die Verweilzeitverteilung nicht gleich sind. Planeten- und Gummiextrusionsaufgaben führen ihre eigenen Muster ein. Die sinnvolle Frage ist in jedem Fall dieselbe: Wie viel abrasive oder korrosive Arbeit wird pro Produktionsstunde an der Bohrungswand verrichtet?
Ein Bimetalllauf zahlt sich am schnellsten aus, wenn die Füllstoffe schwer sind, Korrosion vorhanden ist oder ein Anschlag mehr kostet als der Lauf.
Passen Sie die Liner-Qualität an das Polymer an, das Sie tatsächlich verwenden
Bei der Auswahl des Liners kommt es nicht darauf an, die härteste verfügbare Legierung zu kaufen. Es geht darum, die Legierung auf den tatsächlich in Ihrem Prozess vorhandenen Schadensmechanismus abzustimmen und dann die Schnecke auf den Zylinder abzustimmen, sodass die beiden zusammen und nicht gegeneinander verschleißen.
Gefüllte Polyolefine
Mit Calciumcarbonat, Talk oder Bariumsulfat beladenes PE und PP sind die häufigsten Bimetallanwendungen. Hier sind Liner auf Eisenbasis in der Regel die wirtschaftliche Lösung. Unter etwa 10 Prozent Füllmenge kann ein nitrierter Lauf immer noch tolerierbar sein, aber sobald die Ladung 20 Prozent übersteigt, setzt sich die eisenbasierte Bimetallauskleidung ab dem ersten Jahr durch, und die Lücke wird immer größer, weil das nitrierte Gehäuse nach den ersten ein oder zwei Jahren verschwunden ist, während die Legierungsauskleidung noch funktioniert.
PVC und andere korrosive Systeme
PVC-Trockenmischungen, halogenierte Flammschutzmittelverpackungen und recycelte Ströme mit Säurerückständen verlagern das Problem von Abrieb auf Korrosion. Auskleidungen auf Nickelbasis eignen sich besser, da sie Chlorid und sauren Nebenprodukten an der Korngrenze widerstehen. Ein Detail wird leicht übersehen: Die Schraube muss gleichzeitig modernisiert werden. Wenn die Bohrung verschleißfest ist, die Schneckenstege aber innerhalb weniger Monate platt verschleißen, öffnet sich das Spiel, die Förderleistung sinkt und der Zylinder wird für ein Schneckenproblem verantwortlich gemacht. Ein abgestimmter Ansatz für ein verschleißfestes Schneckendesign mit gehärteten Schneckenköpfen oder einem Bimetall-Schneckenkörper ist in der Regel Teil derselben Kaufentscheidung.
Glasfasern und hochgefüllte technische Harze
Ab etwa 20 Prozent Glasfaseranteil sind die Schäden mechanisch und aggressiv. Hartmetallverstärkte Auskleidungen auf Nickelbasis halten am längsten, obwohl der Stückpreis höher ist. Bei mäßigem Fasergehalt sorgen Auskleidungen auf Eisen- oder Nickelbasis in Kombination mit einem vernünftigen Kompressionsverhältnis und einer ordnungsgemäß gehärteten Schraube häufig für akzeptable Wartungsintervalle, ohne dass das Budget in die obere Preisklasse gerät.
Was ist mit der Schraube?
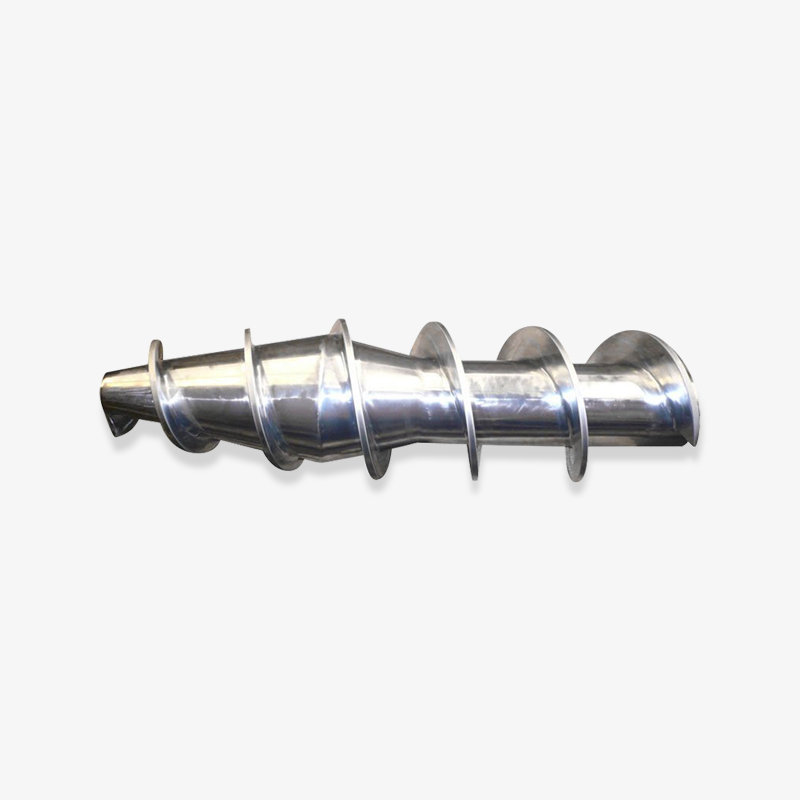
Der Kauf von Zylinder und Schraube als aufeinander abgestimmtes Set ist in der Regel die intelligentere Lösung. Ein Bimetall-Lauf in Kombination mit einer standardmäßigen nitrierten Schnecke neigt dazu, zuerst die Schnecke zu versagen, und sie kann den Lauf mit nach unten ziehen, da sich harte Partikel in der aufgeweichten Schnecke festsetzen und dann wie ein Schoß durch die Bohrung scheuern. Lieferanten, die Bimetall als Materialkategorie behandeln, die Einzelschnecken-, konische Doppelschnecken-, parallele Doppelschnecken- und Planetenkonstruktionen kreuzt, können den Zylinder und die dazugehörige Schnecke aus demselben Produktionsfluss liefern, wodurch eine Ebene der Toleranzverhandlung aus dem Projekt entfällt.
Die Frage der Paarung von Schnecke und Zylinder
Es gibt einen nützlichen technischen Hinweis zur Spezifikation der verschleißfesten Schneckengeometrie für das glasfaserverstärkte Spritzgießen, der die Flughärtung, das Kompressionsverhältnis und die Auswirkung des Spaltwachstums auf die Schmelzequalität abdeckt. Wenn Sie dies zusammen mit einem Angebot lesen, können Sie die beiden Teile des Kaufs aufeinander abstimmen, anstatt sie als separate Einzelposten zu behandeln.
Wenn die Qualität des Liners nicht zum Polymer passt, verliert ein Bimetallzylinder seinen Vorteil und Sie müssen mit der höheren Rechnung rechnen.
Toleranzen, Geometrie und Schnittstellendetails zum Einfügen in die Zeichnung
Ein Bimetallzylinder ist ein kundenspezifisches Teil. Steht in der Zeichnung nur Bimetalllauf, Kaliber 90 mm, muss der Lieferant alles andere erraten, und bei den Vermutungen treten später genau die Probleme auf.
Die Spezifikation sollte mindestens Folgendes enthalten:
- Bohrungsdurchmesser und Toleranzklasse, verglichen mit der tatsächlichen Schraube und nicht mit der Nenngröße
- Bohrungsrundheits- und Geradheitsgrenzen, zum Beispiel Geradheit innerhalb von 0,05 mm pro 1000 mm Länge
- Linerdicke und minimale verbleibende Wandstärke
- Gesamtlänge, Flanschdurchmesser, Lochkreis, Aufnahmestufe und Dichtflächendetails
- Größe und Position der Zufuhröffnung, Entlüftungsanschluss und Druck- oder Temperatursensoranschlüsse
- Heizbandnuten, einschließlich Nutlänge und -abstand
- Rauheit der Bohrungsoberfläche, typischerweise Ra 0,4 bis 0,8 Mikrometer für Extrusionsanwendungen
- Überprüfung der Linerhärte und der Bindungsqualität durch Ultraschallprüfung, eine metallografische Probe oder einen mit der Charge gegossenen Testabschnitt
- Schraubenfreiraum an den Fluglanden, da ein Lauf nicht isoliert von der Schraube, mit der er arbeiten soll, akzeptiert werden kann
Zwei Beschaffungsgewohnheiten ersparen Ärger. Um Kosten zu sparen, dürfen Sie zunächst nicht zulassen, dass die Linerdicke gekürzt wird. Ein dünner Liner ist zwar günstiger, bietet jedoch einen geringeren Spielraum gegen Bindungsspannungen, und sobald die Legierung abgenutzt ist, verschwindet der gesamte Vorteil. Zweitens verlangen Sie im Versandinspektionsbericht Messwerte und keine Konformitätserklärung. Bohrungsmessungen an definierten Positionen, Härtewerte und Rundlaufzahlen verraten Ihnen sofort, ob der Lieferant tatsächlich seine eigene Produktion prüft oder lediglich ein generisches Zertifikat weiterleitet.
Eine Laufzeichnung ohne Anforderungen an Linerdicke, Geradheit und Bindungsprüfung ist eine offene Einladung zu einer kurzen Lebensdauer.
Bimetallischer Zylinder vs. nitrierter Zylinder: Echte Betriebskosten
Ein Bimetall-Zylinder kostet typischerweise zwischen 1,8 und 3 Mal so viel wie ein nitrierter Zylinder derselben Größe. Dieses Vielfache scheint erheblich zu sein, bis man es mit den Kosten für den Stillstand einer Linie vergleicht.
Nehmen Sie eine Doppelschneckenextrusionslinie, auf der glasfaserverstärktes PA läuft. Wenn ein nitriertes Fass zwölf Monate hält, bringt jeder Austausch Arbeitsaufwand, Demontage, Neuausrichtung, Neustart und Ausschuss während der Hochlaufphase mit sich. Wenn ein Bimetallfass auf derselben Maschine 48 Monate lang läuft, kauft das Werk ein Fass in vier statt in vier Jahren und vermeidet außerdem drei ungeplante Stillstände. Sobald diese Arithmetik niedergeschrieben ist, fällt die Entscheidung normalerweise von selbst.
Es gibt immer noch Fälle, in denen ein nitrierter Lauf die sinnvolle Wahl ist. Ungefülltes PE oder PP, das bei mäßiger Temperatur läuft, mit geringem Füllstoffgehalt und ohne korrosive Zusätze, verschleißt eine Bohrung langsam. Der Einsatz eines Bimetall-Liners in diesem Prozess bedeutet, dass die Linie niemals eine Marge in Anspruch nehmen wird. Allerdings kommt es bei der Beurteilung auf die tatsächliche Formulierung an und nicht auf die ideale. Viele Anlagen beginnen mit ungefülltem Harz und beginnen zwei Jahre später mit der Beimischung von Mahlgut, woraufhin sich die Verschleißkurve vollständig ändert.
Es gibt auch einen wissenswerten Mittelweg: die Verwendung einer Bimetallauskleidung in den Einzugs- und Kompressionsabschnitten, wo der Verschleiß am größten ist, und gleichzeitig eine kostengünstigere Konstruktion in der Dosierzone. Es ist nicht für jede Geometrie geeignet, aber um die Kosten für lange Fässer zu kontrollieren, ist es ein legitimes Gespräch mit einem Lieferanten während der Angebotserstellung.
Berechnen Sie die Kosten pro Betriebsjahr und pro vermiedenem Stillstand, nicht die Kosten pro Barrel auf der Rechnung.
So überprüfen Sie einen Hersteller, Lieferanten oder Großhändler eines Bimetallzylinders
Der Markt für Bimetallfässer umfasst echte Produktionsbetriebe und Handelsunternehmen, die weiterverkaufen. Beide können brauchbare Teile liefern, aber Sie sollten wissen, welches vor Ihnen liegt, denn Lieferzeiten, Anpassung und Verantwortung, wenn etwas schief geht, sind alle unterschiedlich.
Fragen, die die beiden schnell trennen:
- Wird der Gieß- oder Schmelzprozess betriebsintern kontrolliert und kann die Linerqualität auf eine Charge zurückgeführt werden?
- Kann der Lieferant Härteergebnisse und eine Ultraschall-Verklebungsprüfung für den Liner bereitstellen?
- Gibt es eine eigene Bearbeitungsmöglichkeit oder wird die Bohrung nach dem Gießen der Auskleidung von einem Dritten fertiggestellt?
- Kann der Lauf nach einer bestimmten Zeichnung für Bohrung, Toleranz und Flanschabmessungen gebaut werden oder nur aus Standardgrößen ausgewählt werden?
- Wie hoch ist die realistische Vorlaufzeit für einen großen kundenspezifischen Durchmesser, wenn man bedenkt, dass Bimetall-Langzylinder im Allgemeinen länger dauern als nitrierte Teile?
- Wie werden die Exportverpackung und die Dokumentation gehandhabt, einschließlich Materialzertifikaten und Maßberichten?
- Mit welchen Polymerkategorien hat der Lieferant tatsächlich gearbeitet, einschließlich der Gehalte an Füllstoffen und Fasern?
Eine Frage geht am meisten durch den Lärm: Bitten Sie den Lieferanten, zu erklären, wie der Liner verklebt wird und wie die Verklebungsqualität überprüft wird. Ein realer Fertigungsbetrieb kann den Prozess und die Prüfmethode bedenkenlos beschreiben. Ein Wiederverkäufer kann normalerweise nicht mit dieser Detailtiefe antworten.
Es hilft auch, die Breite der Produktfamilie eines Lieferanten zu betrachten. Ein Unternehmen, das Einzelschneckenzylinder, konische Doppelschneckenzylinder, parallele Doppelschneckenzylinder, Planetenschneckenzylinder, Spritzgießmaschinenzylinder und Kunststoffmaschinenteile herstellt, verfügt wahrscheinlich über die Bearbeitungskapazität und die Prozesskontrolle, um eine kundenspezifische Bimetall-Aufgabe zu bewältigen, da die Toleranzen in diesen anderen Produktlinien dies erfordern.
Bitten Sie einen Lieferanten von Bimetallzylindern, den Verbindungsprozess und die Methode zur Überprüfung der Verbindung zu erläutern. Die Antwort verrät, mit welcher Art von Unternehmen Sie es zu tun haben.
Routinen für Installation, Einbruch und Bohrungsinspektion
Sobald ein Fass die Anlage erreicht, entscheiden einige Entscheidungen darüber, ob es die erwartete Lebensdauer erreicht oder vorzeitig ausfällt.
- Ausrichtung. Bringen Sie die Schraubenachse und die Achse der Laufbohrung so nah wie möglich aneinander und streben Sie eine Abweichung innerhalb von 0,05 mm an. Ein aus der Linie geratener Zylinder verschleißt auf einer Seite und die Schraube arbeitet kontinuierlich dagegen.
- Heizsequenz. Vor dem Einfüllen des Materials Zylinder und Schnecke auf Temperatur bringen. Das Zuführen von kaltem Material in ein kaltes Fass erfolgt durch Trockenreibung mit zusätzlichen Schritten.
- Vermeiden Sie Trockenlauf. Wenn man die Schnecke in einem leeren Zylinder laufen lässt, wird Metall gegen Metall gemahlen. Stattdessen mit einem geeigneten Reinigungsmittel spülen.
- Achten Sie auf die Reinigungsmasse. Abrasiv wirkende Reinigungsgrade können ebenso leicht Material von der Auskleidung entfernen wie von der Schnecke.
- Zeichnen Sie die Grundbohrungsmessungen auf. Messen Sie die Bohrung vor dem Einbau an definierten Positionen und wiederholen Sie den Vorgang bei jedem Wartungsfenster an denselben Positionen.
- Legen Sie eine Verschleißgrenze fest. Legen Sie eine interne Regel fest, z. B. beginnen Sie mit der Planung des Austauschs, sobald der Bohrungsverschleiß einen definierten Bruchteil des ursprünglichen Spiels erreicht, und überprüfen Sie die Ausgabequalität anhand dieser Zahl.
Viele Betriebe bemerken ein verschlissenes Fass erst, wenn sich die Produktabmessungen ändern oder die Schnecke zu schleifen beginnt. Eine einfache Bohrungsmessroutine wandelt diese Überraschung in einen geplanten, geplanten Kauf um, was auch bedeutet, dass der Ersatz bestellt werden kann, bevor die Anlage stillsteht, und nicht erst, nachdem sie bereits stillgelegt wurde.
Ein Großteil der Lebensdauer eines Bimetallzylinders wird beim Ausrichten, Aufwärmen und Einlaufen entschieden, nicht bei der Auswahl der Auskleidungssorte.
Warum Hersteller von Kunststoffmaschinen Fässer von Zhoushan Microwave Screw Machinery beziehen
Zhoushan Microwave Screw Machinery wurde 1990 in Zhoushan, Zhejiang, gegründet und stellt Kernkomponenten für Kunststoffverarbeitungsmaschinen her, hauptsächlich Schnecken, Zylinder und zugehörige Teile. Das Unternehmen betreibt eine Werkstatt von mehr als 10.000 Quadratmetern mit einer Belegschaft von über 60 Mitarbeitern und liefert seine Produkte in Märkte wie die Vereinigten Staaten, Deutschland, Dubai, Vietnam und Thailand. Zu den Kunden zählen vor allem Kunststoffmaschinenhersteller, die Schnecken und Zylinder zu kompletten Extrudern und Spritzgussmaschinen zusammenbauen.
Für ein Einkaufsteam ist die Breite des Produktsortiments wichtig. Neben Bimetallschnecken und Bimetallzylindern produziert das Unternehmen Einzelschneckenzylinder, konische Doppelschneckenzylinder, parallele Doppelschneckenzylinder, Planetenschnecken und -zylinder, Spritzgussmaschinenschnecken und -zylinder, Gummiextruderschnecken, EPE-Schaumextrusionsschnecken- und -zylindersätze, Kunststoffmaschinenteile und -zubehör sowie komplette Produktionslinien für Rohre, Bleche und Profile. Diese Kombination bedeutet, dass ein Maschinenbauer ein Zylinder und die passende Schnecke oder eine komplette konische Doppelschneckenbaugruppe von einem Lieferanten beziehen kann, anstatt drei zu koordinieren.
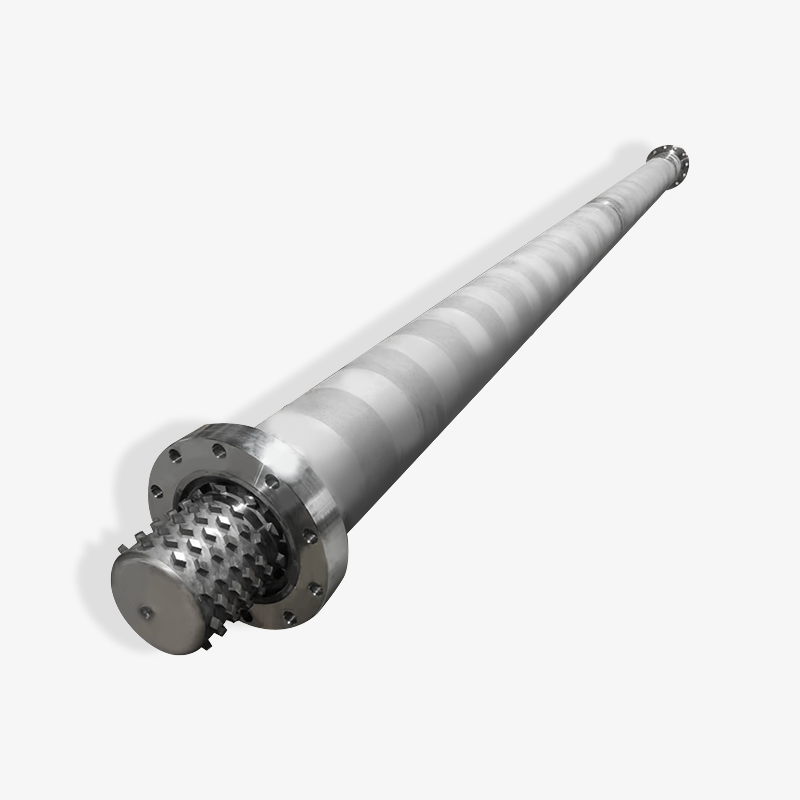
 Bimetallschraube Bimetallschraube is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Produkt anzeigen →
Die Individualisierung ist der andere praktische Unterschied. Das Unternehmen basiert auf der Idee, entweder eine einzelne Komponente oder einen kompletten Ausrüstungssatz liefern zu können und die Präzisionsproduktion von Schnecken und Zylindern mit allgemeiner Bearbeitung zu kombinieren. Für Maschinenbauer, die regelmäßig nicht standardmäßige Flansche, ungewöhnliche Bohrungsdurchmesser, geänderte Zufuhröffnungen, neu positionierte Entlüftungsöffnungen oder zusätzliche Sensoranschlüsse benötigen, beseitigt die Zusammenarbeit mit einem Lieferanten, der sowohl die Auskleidung gießt als auch die Bohrung bearbeitet, eine Schicht von Toleranzabweichungen, die sonst bei der Montage sichtbar werden.
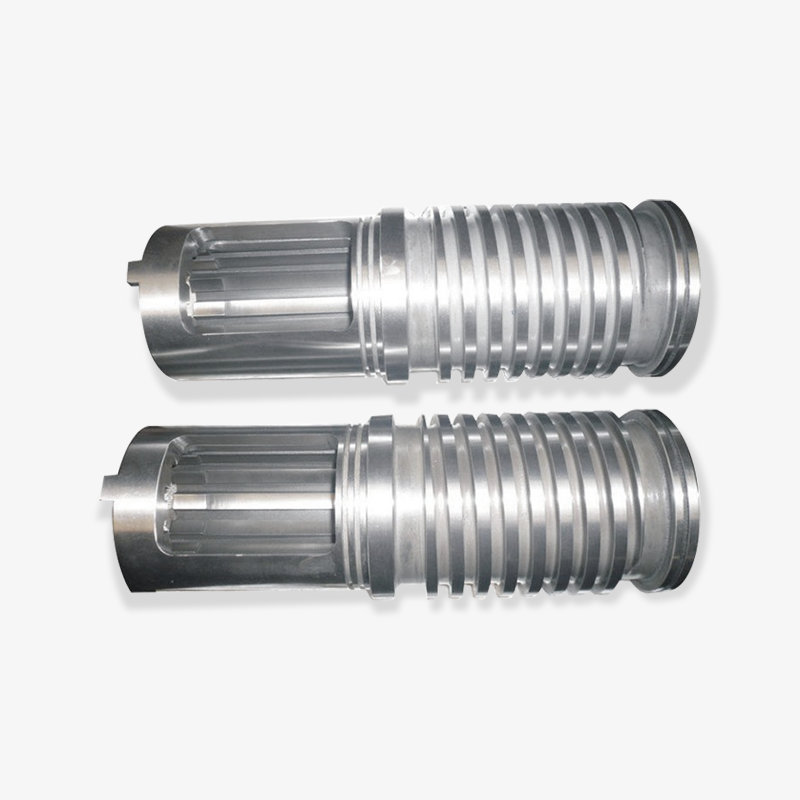
 Schneckenzylinder der Spritzgießmaschine Die Schnecke ist das Herzstück des Plastifizierungssystems und die Kunststoffrohstoffe werden durch Rotationsbewegung geschert, komprimiert, gemischt und transportiert. Das Design... Produkt anzeigen →
Spritzguss ist ein gutes Beispiel. Ein Spritzgießer oder Maschinenbauer, der mit gefüllten technischen Harzen arbeitet, benötigt einen Schnecken- und Zylindersatz, dessen Verschleißverhalten über einen langen Wartungsintervall vorhersehbar ist, und das Schnecken- und Zylindersortiment für Spritzgießmaschinen deckt diese Anwendung direkt ab. Die gleiche Logik gilt auf der Extrusionsseite, wo Bimetallauskleidungen mit Einzelschnecken-, Doppelschnecken- und Planetenkonstruktionen kombiniert werden, um unterschiedlichen Fördermechanismen und Verweilzeiten gerecht zu werden.
Das Unternehmen gibt an, dass es sich zu einem wichtigen Zulieferer mechanischer Teile für eine Reihe von Kunststoffmaschinenkunden in China entwickelt hat, was eher eine langfristige Lieferbeziehung als eine einmalige Transaktion beschreibt. Aus Sicht des Käufers bedeutet dies, dass es sinnvoll ist, das technische Personal bei der Auswahl einzubeziehen und die Spezifikationen während der Produktion konstant zu halten, da die Beziehung über mehrere Maschinenprogramme hinweg bestehen bleiben soll.
Ein Lieferant, der seine eigene Auskleidung gießt und seine eigene Bohrung bearbeitet, kann die Zylinder-, Schnecken- und Flanschtoleranzen als einen abgestimmten Satz koordinieren, statt drei separate Einkäufe zu tätigen.
Häufig gestellte Fragen zu Bimetallfässern
Was ist ein Bimetallzylinder?
Es handelt sich um einen Stahllauf mit einer Hartlegierungsauskleidung, die an der Innenseite der Bohrung befestigt ist. Die äußere Stahlhülle sorgt für Festigkeit, Druckfestigkeit und die Montageabmessungen. Die Legierungsauskleidung bietet Verschleißfestigkeit und, je nach Sorte, Korrosionsbeständigkeit. Es wird auf Extrudern und Spritzgussmaschinen als Arbeitspartner der Schnecke eingesetzt.
Wie lange hält ein Bimetall-Lauf im Vergleich zu einem nitrierten Lauf?
Im abrasiven Einsatz läuft eine Bimetall-Auskleidung in der Regel drei- bis sechsmal länger als ein nitrierter Zylinder, wobei die genaue Zahl von der Art und Beladung des Füllstoffs, der Qualität der Auskleidung und der Prozesstemperatur abhängt. Bei ungefüllten, milden Pflichten ist der Unterschied viel geringer, daher sollte der Vergleich auf Ihrer tatsächlichen Formulierung und nicht auf einem allgemeinen Multiplikator basieren.
Kann ein Bimetall-Lauf repariert oder neu ausgekleidet werden?
Dies hängt von der Abnutzungstiefe und dem Zustand der Schale ab. Befindet sich der Verschleiß noch innerhalb der Auskleidung und ist die Schale gerade mit ausreichender Wandstärke, können einige Lieferanten die Auskleidung neu gießen. Wenn sich die Hülse selbst verzogen hat oder die Bohrung zu viel Material verloren hat, ist ein neuer Lauf meist praktischer. Das entscheidende Maß ist, wie viel Liner übrig bleibt.
Lohnt sich ein Bimetallzylinder für einen kleinen Extruder?
Dies kann der Fall sein, wenn dieser kleine Extruder eine stark gefüllte Mischung verarbeitet und Ausfallzeiten teuer sind. Wenn ungefülltes PE oder PP verwendet wird und bereits ein Ersatzfass im Regal steht, kann ein nitriertes Fass in den ersten Jahren wirtschaftlich sein. Die entscheidenden Faktoren sind Füllstoffgehalt, Stoppkosten und Austauschintervall, nicht die Maschinengröße.
Funktionieren Bimetallfässer mit PVC?
Ja, aber mit einem Liner auf Nickelbasis anstelle eines Liners auf Eisenbasis. Korrosive Nebenprodukte von PVC greifen die Korngrenzen an, daher ist Korrosionsbeständigkeit ebenso wichtig wie Abriebfestigkeit. Auch die Schnecke sollte eine korrosionsbeständige Behandlung tragen, sonst verlagert sich der Verschleiß einfach vom Zylinder auf die Schnecke.
Können die Abmessungen für eine bestehende Maschine angepasst werden?
Ja. Bimetallfässer werden in der Regel nach Zeichnung gefertigt. Messen Sie vor der Bestellung den alten Lauf und notieren Sie den Bohrungsdurchmesser, die Gesamtlänge, die Flanschabmessungen und die Position der Zufuhröffnung. Anschließend verwenden Sie diese Messungen als Grundlage für das neue Teil. Wenn der alte Lauf bereits oval ist, kopieren Sie das abgenutzte Maß nicht; Verwenden Sie stattdessen die Originalzeichnung oder die Originalspezifikation.
Was sollte eine Bestellung für einen Bimetallzylinder beinhalten?
Bohrungsdurchmesser und -toleranz, Geradheitsgrenzen, Linerqualität und Mindestdicke, Flansch- und Anschlussabmessungen, Bohrungsrauheit, Anforderungen an die Härte- und Verbindungsprüfung, Verpackungsmethode und der Maßbericht, der mit dem Teil geliefert werden muss. Das alles auf Papier zu bringen, gibt beiden Seiten einen Anhaltspunkt, falls später ein Problem auftritt.
Welche Linerqualität sollte ein Erstkäufer wählen?
Beginnen Sie mit dem Schadensmechanismus und nicht mit der Preisliste. Gefülltes PE und PP deuten auf einen Liner auf Eisenbasis hin. PVC oder halogenierte Systeme deuten auf Nickelbasis hin. Schwere Glasfasern oder hohe Mineralbeladung weisen auf eine karbidverstärkte Auskleidung hin. Wenn der Prozess Abrieb und Korrosion kombiniert, geben Sie der korrosionsbeständigen Familie Vorrang und akzeptieren Sie eine etwas geringere Härte.
Bei der Wahl eines Bimetall-Zylinders kommt es darauf an, dass Sie Ihre Polymerformulierung und Ihr Verschleißmuster an eine Auskleidungssorte anpassen und dann bestätigen, dass der Lieferant nach Ihrer Zeichnung bauen und die gemessenen Werte dokumentieren kann. Bei PVC und korrosiven Systemen bedeutet das einen Liner auf Nickelbasis. Bei Glasfaser- und schweren Mineralfüllungen weist es auf eine karbidverstärkte Auskleidung hin. Für gewöhnlich gefülltes PE und PP reicht oft ein Liner auf Eisenbasis aus. Nach der Legierungswahl geht es um die Fragen zur Verbindungsqualität, Linerdicke, Bohrungstoleranzen und Prüfberichten.
Wenn Sie einen bimetallischen Schnecken- und Zylindersatz für einen Extruder oder eine Spritzgießmaschine spezifizieren, ist der schnellste Weg zu einem nützlichen Angebot die Übermittlung des Bohrungsdurchmessers, des Polymers, der Art und des Inhalts des Füllstoffs sowie des aktuellen Wartungsintervalls, das Sie vom Teil in der Maschine erhalten. Mit diesen vier Informationen kann ein Hersteller eine Linersorte und eine passende Schraube empfehlen und Sie können Optionen anhand der Kosten pro Produktionsjahr und nicht nur anhand des Stückpreises vergleichen.
Weiterführende Literatur auf dieser Seite:
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
