

Autor: Weibo
Datum: Oct 12, 2026
Formplattenführung: Auswahl, Ausrichtung und Verschleiß für das Spritzgießen
Eine 330-Tonnen-Spritzgussmaschine hatte drei Stunden lang 2,5-mm-PP-Behälter mit Graten an einer Ecke des Teils betrieben. Der Bediener erhöhte die Spannkraft zweimal. Der Verfahrenstechniker hat den Rückschlagring ausgetauscht. Bei der Wartung stehen „Schraube und Zylinder“ ganz oben auf der Ersatzteilliste. Die tatsächliche Messung ergab ein anderes Ergebnis: Die Parallelabweichung zwischen der beweglichen und der festen Formaufspannplatte an der Klemmposition betrug 0,14 mm. Bei dieser Tonnage muss die Formtrennlinie normalerweise innerhalb von 0,05 mm liegen.
Fehldiagnosen dieser Art sind auf einem Spritzboden an der Tagesordnung und führen dazu, dass ein großer Teil des Wartungsbudgets in die falsche Richtung ausgegeben wird.
Eine Formplatte ist keine einfache Stahlplatte. Sie ist die Bezugsfläche in einer Maßkette. Die Schließkraft des Kniehebels oder des Hydraulikzylinders gelangt durch ihn in die Form, und die Plastifiziereinheit fördert Schmelze in einen Hohlraum, den die Aufspannplatte positioniert. Jede Abweichung dieser Referenzfläche zeigt sich an zwei Stellen gleichzeitig: Grat an der Trennfuge und Verschleiß an der Einspritzeinheit.
Die Werkzeugaufspannplatte legt den Bezugspunkt fest. Sobald es sich verformt, abgenutzt ist oder die Parallelität verliert, kann dieser Fehler durch keine Schnecke, kein Zylinder oder keine Prozesseinstellung weiter unten in der Linie behoben werden.
Was eine Formplatte tatsächlich in einer Formzelle steuert
Jede Formmaschine trägt zwei Aufspannplatten. Die feste Aufspannplatte ist mit dem stationären Rahmen gegenüber der Spritzeinheit verschraubt. Die bewegliche Aufspannplatte bewegt sich mit dem Kniehebel oder der hydraulischen Klemme auf den Holmen. Beide sind durch den Holmabstand miteinander verbunden und beide sind nur durch eine gemeinsame Basis und einen gemeinsamen Toleranzstapel mit der Spritzeinheit verbunden.
Eine Platte hält fünf Dinge gleichzeitig unter Kontrolle:
- Parallelität an der Klemmposition, d. h. der Abstand zwischen den beiden Trennflächen nach Aufbringen der Klemmkraft.
- Ebenheit der Formmontagefläche, die bestimmt, ob die Formbasis gleichmäßig aufliegt oder wackelt.
- Dicke und Dickentoleranz, da diese die Formschließhöhe festlegen, die die Maschine akzeptieren kann.
- Material- und Wärmebehandlungszustand. Zu den gängigen Guss- und Schmiedesorten auf Formmaschinenplatten gehören Gussteile der Klassen S45C, S50C und ZG270-500.
- Abstand der Verbindungsstangen- und Auswerferbohrung, der steuert, wie weit sich die Form unter Last verschieben kann.
Die letzten beiden Punkte werden von Käufern am meisten unterschätzt. Eine Aufspannplatte, die im kalten Zustand perfekt flach ist, kann sich immer noch durchbiegen, wenn die Schließkraft 80 Prozent erreicht und zusätzlich eine thermische Ausdehnung des Werkzeugs hinzukommt. Bei Maschinen unter 250 Tonnen hält eine Werkstatt normalerweise eine Parallelität zwischen 0,02 mm und 0,05 mm pro 100 mm ein, und diese Messung muss an der Klemmposition und nicht in der offenen Position durchgeführt werden.
Es gibt noch eine zweite, weniger offensichtliche Aufgabe. Die Platte ist auch ein Kühlkörper. Die Formtemperatur dringt über den Formboden in die Form ein, und eine Aufspannplatte mit ungleichmäßigen Rippen oder einem inkonsistenten Wandabschnitt wird im Laufe der Betriebsjahre örtlich heiße und kalte Zonen entwickeln. In diesen Zonen tritt die erste messbare Verformung auf.
Die Parallelität muss bei eingespannter, nicht geöffneter Maschine gemessen werden. Eine kalte, offene Messung ist eine angenehme Zahl, die Ihnen sehr wenig sagt.
Warum der Zustand der Formplatte am Ende der Einspritzung angezeigt wird
Sobald die Parallelität ins Wanken gerät, sind die Folgen mechanisch und vorhersehbar. Die Kette läuft ungefähr so:
- Die Klemmkraft verteilt sich ungleichmäßig über die Trennlinie und eine Ecke der Form trägt mehr Last als die anderen.
- Der Bediener sieht den Blitz und erhöht die Klemmkraft, um ihn zu schließen.
- Eine höhere Schließkraft drückt die Aufspannplatte weiter in die Form, was die Abweichung, die den Grat überhaupt verursacht hat, verstärkt.
- Die Formentlüftung öffnet sich ungleichmäßig, sodass der Gegendruck in der Kavität von Schuss zu Schuss schwankt.
- Die plastifizierende Instabilität zwingt den Bediener, die Schneckengeschwindigkeit und den Gegendruck anzupassen, um dies auszugleichen.
- Schnecke und Zylinder nehmen nun eine Belastung auf, die zu einer Plattentoleranz gehört.
Deshalb kommt es immer wieder vor: „Wir haben die Schraube gewechselt und es war drei Wochen lang in Ordnung.“ Die Schraube war nicht das Problem. Es wurde verwendet, um eine Platte zu kompensieren, die bereits ihr Toleranzband verlassen hatte. Über ein paar tausend Zyklen hinweg zeigt sich dieser Ausgleich in einem beschleunigten Flankenverschleiß, einer steigenden Inkonsistenz der Schmelzetemperatur und schließlich in einem Rückschlagring, der frühzeitig ausfällt, weil er gegen ein sich bewegendes Ziel arbeitet.
Die umgekehrte Diagnose ist ebenso nützlich. Wenn eine brandneue Schraube und ein brandneuer Zylinder installiert sind und immer noch Grate auftreten, messen Sie die Parallelität, bevor Sie etwas anderes berühren. Diese Überprüfung dauert etwa zwanzig Minuten und erfordert keinen Abbau. Es sollte vor der Ersatzteilbestellung erfolgen, nicht danach.
Wenn eine neue Schnecke und ein neuer Zylinder den Blitz nicht reparieren, lag das Problem nie an der Einspritzeinheit. Messen Sie zuerst die Formplatte.
Formplattenparallelität und Schraubenverschleiß: Ein praktischer Vergleich
In der folgenden Tabelle wird die in der Werkstatt gemessene Parallelitätsabweichung den zuerst auftretenden Symptomen und dem, was auf der Injektionsseite geschieht, gegenübergestellt. Die Zahlen beschreiben eine Maschine der 250-Tonnen-Klasse und sind typische Werte und keine veröffentlichten Standards. Sie sollten daher neben Ihrer eigenen Maschinenzeichnung gelesen werden.
| Abweichung an der Klemme | Erstes sichtbares Symptom | Einspritzseitige Folgewirkung | Vorgeschlagene Maßnahme |
|---|---|---|---|
| Innerhalb von 0,05 mm | Keine | Keine | Normale vorbeugende Wartung |
| 0,05 bis 0,08 mm | Grat an einer Formecke | Klemmkraft steigt, Gegendruck steigt, Schraubenkraft steigt | Messen Sie die Platte erneut und nivellieren Sie sie neu |
| 0,08 bis 0,15 mm | Ungleichmäßiger Führungsstiftverschleiß, Zykluszeitdrift | Plastifizierende Instabilität, schnellerer Schnecken- und Zylinderverschleiß | Die Aufspannplatte nachbearbeiten oder austauschen, Schraube prüfen |
| 0,15 bis 0,25 mm | Quetschung der Trennfuge, Beschädigung der Formbasis | Der Prüfring versagt, bevor die Schraube dies ausgleichen kann | Stoppen Sie die Produktion, vollständige Ausrichtungsuntersuchung |
| Über 0,25 mm | Schimmelschäden, Sicherheitsrisiko | Seitliche Belastung auf Schraube, Laufbohrungskerbung | Maschinenüberholung |
Zwei Dinge in dieser Tabelle verdienen Hervorhebung. Erstens steigen die Kosten beim Sprung von der zweiten in die dritte Reihe am schnellsten an. Eine um 0,06 mm abweichende Aufspannplatte lässt sich häufig durch einen Neunivellierungsdurchgang wieder in den ursprünglichen Zustand bringen. Eine Aufspannplatte, die 0,12 mm erreicht hat, muss normalerweise bearbeitet werden, und sobald Sie die Montagefläche bearbeiten, ändern Sie auch die Schließhöhe, die die Maschine akzeptieren kann.
Der zweite Grund ist, dass Laufbohrungen in der fünften Reihe sich nicht bemerkbar machen. Später stellt sich heraus, dass die Schraube nicht mehr das gleiche Schussgewicht zieht, und bis dahin decken die Wiederbeschaffungskosten sowohl die Schraube als auch den Lauf ab und nicht nur ein Teil.
Die teuerste Wartungsentscheidung an einer Formmaschine wird normalerweise zwischen 0,08 mm und 0,15 mm getroffen, wenn die Aufspannplatte noch reparierbar und die Spritzeinheit noch in Ordnung ist.
Gemeinsame Beschaffung von Werkzeugplatten und Spritzeinheitsteilen
Wenn eine Formmaschine einem Umbau unterzogen wird, sollten die Arbeiten an der Aufspannplatte und an der Spritzeinheit als ein Auftrag statt als zwei geplant werden. Sie haben eine gemeinsame Toleranzkette und eine Aufspannplatte, die auf eine neue Schließhöhe gebracht wird, verändert die Position der Form relativ zur Düse, was wiederum die Art und Weise verändert, wie Schnecke und Zylinder eingerichtet werden müssen.
Zhoushan Microwave Screw Machinery Co., Ltd. produziert seit 1990 in Zhejiang Schrauben, Zylinder und zugehörige Kunststoffmaschinenteile und beliefert eher Hersteller von Kunststoffmaschinen als Endverbraucher. Die Produktionsfläche umfasst mehr als 10.000 Quadratmeter und die Produkte werden in die USA, nach Deutschland, Dubai, Vietnam und Thailand geliefert. Bei Umbauprojekten deckt die Schnecken- und Zylinderlinie der Spritzgießmaschine die plastifizierende Seite der Toleranzkette ab, an deren anderem Ende sich die Aufspannplatte befindet.
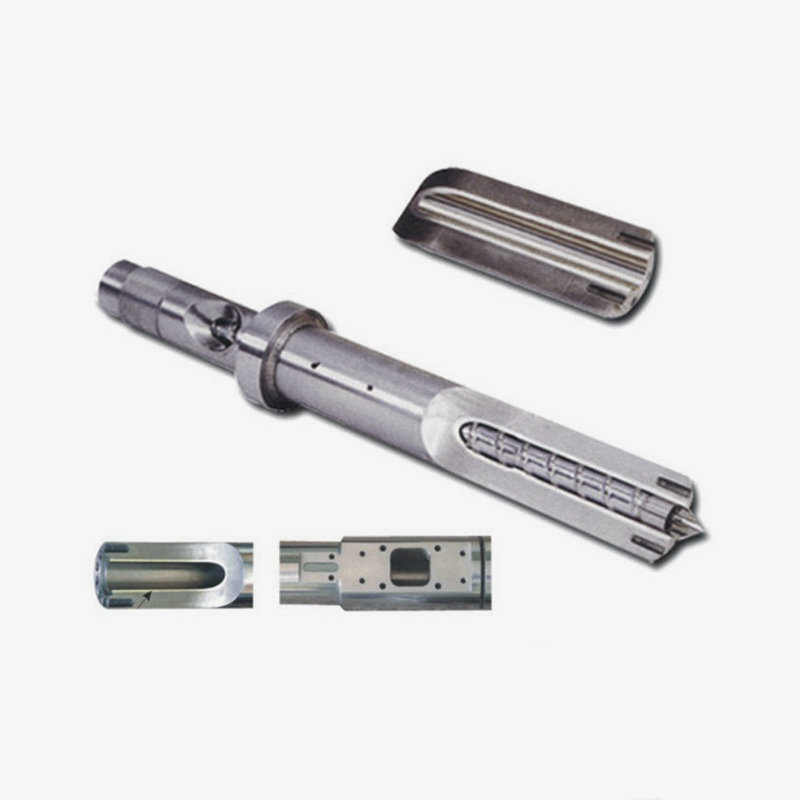
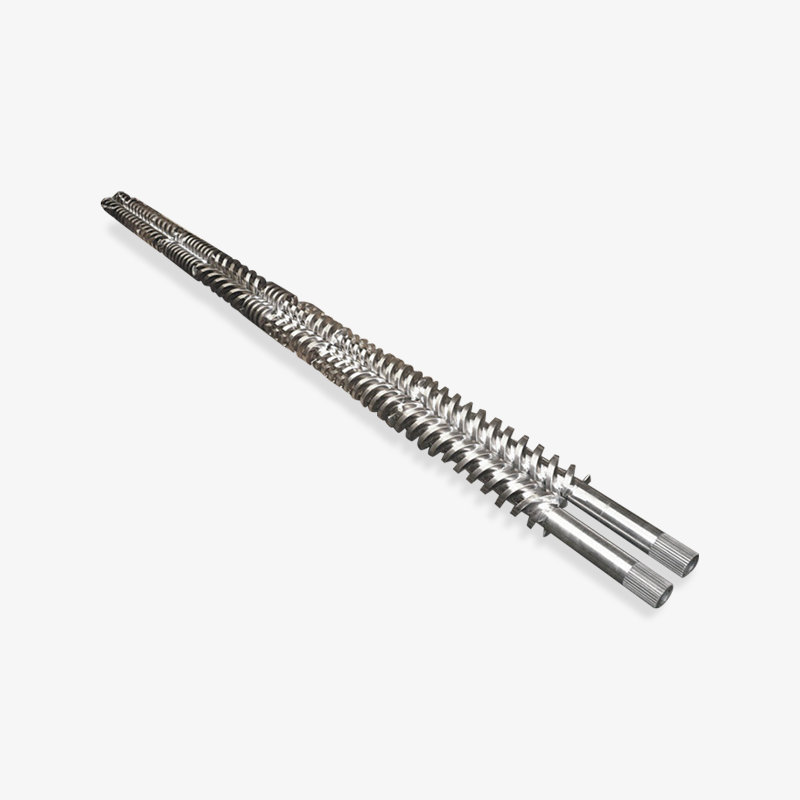
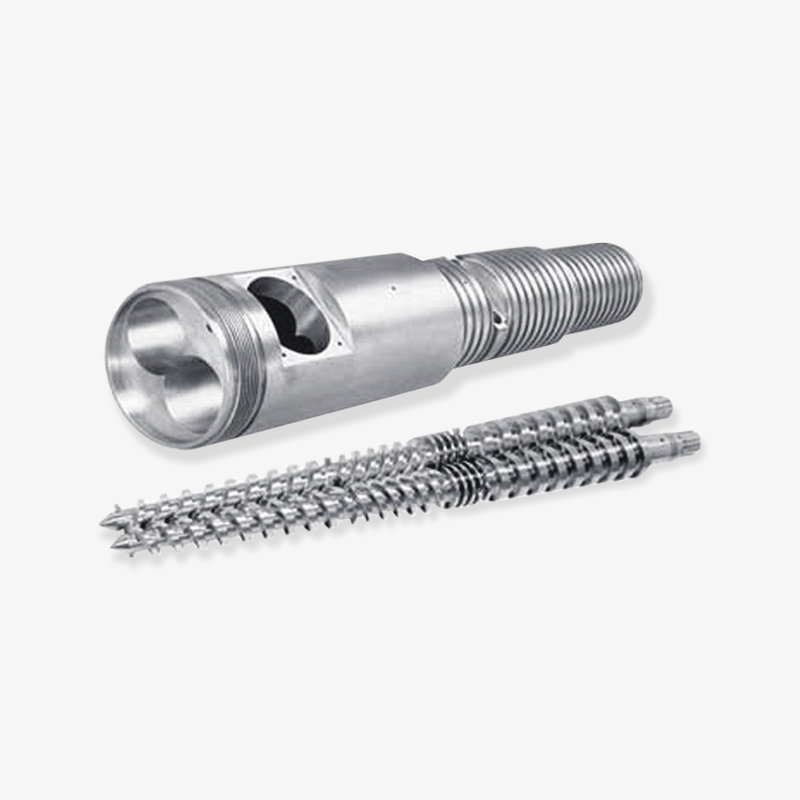
 Schneckenzylinder der Spritzgießmaschine Die Schnecke ist das Herzstück des Plastifizierungssystems und die Kunststoffrohstoffe werden durch Rotationsbewegung geschert, komprimiert, gemischt und transportiert. Das Design... Produkt anzeigen →
Wenn beides zusammen bestellt wird, kommt es darauf an, dass der Lieferant ein Angebot anhand der Maschinenzeichnung und nicht anhand einer generischen Größe erstellen kann. Schneckendurchmesser, L/D-Verhältnis, Qualität der Zylinderauskleidung, Art des Rückschlagrings und die Fläche des Düsenflansches müssen alle mit der letztendlichen Schließhöhe der Platte übereinstimmen. Wenn die Walze nachbearbeitet wird, verschiebt sich die Kontaktposition der Düse und ein Zylinder, der vor der Festlegung dieser Nummer bestellt wurde, passt möglicherweise nicht.
Dies ist einer der Gründe dafür, dass Umbauprojekte besser funktionieren, wenn zuerst die Plattenvermessung durchgeführt und die Reihenfolge der Spritzeinheit mit der endgültigen Abmessung verglichen wird. Dies erklärt auch, warum die Zeitpläne für den Wiederaufbau so oft ins Wanken geraten: Der Plattenauftrag und die Trommelreihenfolge laufen parallel, und die zweite hängt stillschweigend von der ersten ab.
Überprüfen Sie zuerst die Walze und stellen Sie dann den Zylinder auf die endgültige Schließhöhe ein. Wenn beide gleichzeitig bestellt werden, verrutschen die Umbaupläne.
Die Spezifikationsdetails, die die meisten Rücksendungen verursachen
Der Zylinderauskleidungsgrad ist die einzige Variable, die das Austauschintervall einer Einspritzeinheit am meisten verschiebt. Die folgende Tabelle vergleicht drei gängige Auskleidungskonfigurationen auf derselben Maschine, auf der ungefülltes Polypropylen läuft, unter Verwendung eines relativen Verschleißlebensdauerindex, bei dem ein standardmäßiger nitrierter Zylinder auf 100 eingestellt ist.
Relativer Verschleißlebensdauerindex nach Laufauskleidungskonfiguration (nitriert = 100)
Richtwerte für ungefülltes PP auf einer Maschine mittlerer Tonnage. Die tatsächliche Lebensdauer hängt von der Schmelzetemperatur, der Schneckengeschwindigkeit und dem Gehalt an abrasivem Füllstoff ab.
Die Bimetallkonstruktion ist die Konfiguration, die bei den meisten Sanierungsprojekten letztendlich zum Einsatz kommt, und der Grund dafür ist nicht nur die Abriebfestigkeit. Ein Bimetallzylinder behält seine Bohrungsabmessungen länger bei, wodurch der Schrauben-Zylinder-Abstand über einen längeren Betriebszeitraum stabil bleibt. Diese Stabilität schützt tatsächlich die Wiederholbarkeit des Schussgewichts und ist die Eigenschaft, für die die meisten Käufer wirklich bezahlen, selbst wenn sie denken, sie zahlen für die Härte.
Beachten Sie, dass der dritte Balken nicht automatisch die richtige Antwort ist. Bei ungefülltem Standardharz bei moderaten Schneckengeschwindigkeiten amortisiert sich die erste Konfiguration oft schneller, und die zusätzlichen Kosten für die Auskleidung erkaufen einen Vorteil, den die Anwendung nie nutzen wird. Die Entscheidung sollte den Füllstoffgehalt, die Schmelzetemperatur und die Laufzeit der Maschine zwischen geplanten Stopps berücksichtigen.
Wo Käufer erwischt werden, ist die Paarung. Ein Bimetallzylinder, der mit einer standardmäßigen nitrierten Schnecke ausgestattet ist, verlagert den Verschleiß auf die Schnecke, und eine verschlissene Schnecke in einem harten Zylinder ritzt die Auskleidung von innen ein. Bei den Konfigurationen handelt es sich um einen abgestimmten Satz und nicht um ein Menü, in dem jede Position einzeln optimiert werden kann.
Ein harter Zylinder gepaart mit einer weichen Schraube verlängert nicht die Lebensdauer, sondern verlagert den Verschleiß. Ordnen Sie die Linerqualität und die Schraube als eine Entscheidung zu.
So beurteilen Sie einen Lieferanten von Formplatten und Zylindern in China
Es ist praktisch, sowohl das Maschinengestell als auch die Teile der Spritzeinheit von einem Lieferanten zu beziehen, aber Bequemlichkeit ist kein Grund, die Fragen zu überspringen. Der Preis allein ist hier ein schlechter Filter, da sich zwei identisch aussehende Angebote hinsichtlich der Lebensdauer um den Faktor drei unterscheiden können und der Unterschied eher in der Materialqualität und der Bearbeitungskontrolle als in den kommerziellen Bedingungen liegt.
Nützliche Fragen, die Sie einem Hersteller oder Lieferanten stellen sollten, bevor Sie eine Bestellung aufgeben:
- Wird der Liner-Typ in der Materialbezeichnung angegeben oder nur als „bimetallisch“ beschrieben?
- Wird der Lauf im eigenen Haus geschliffen und fertiggestellt oder wird die Endbearbeitung an einen Subunternehmer vergeben?
- Kann der Lieferant das Laufspiel zwischen der spezifischen Schnecke und dem angegebenen Zylinder bestätigen?
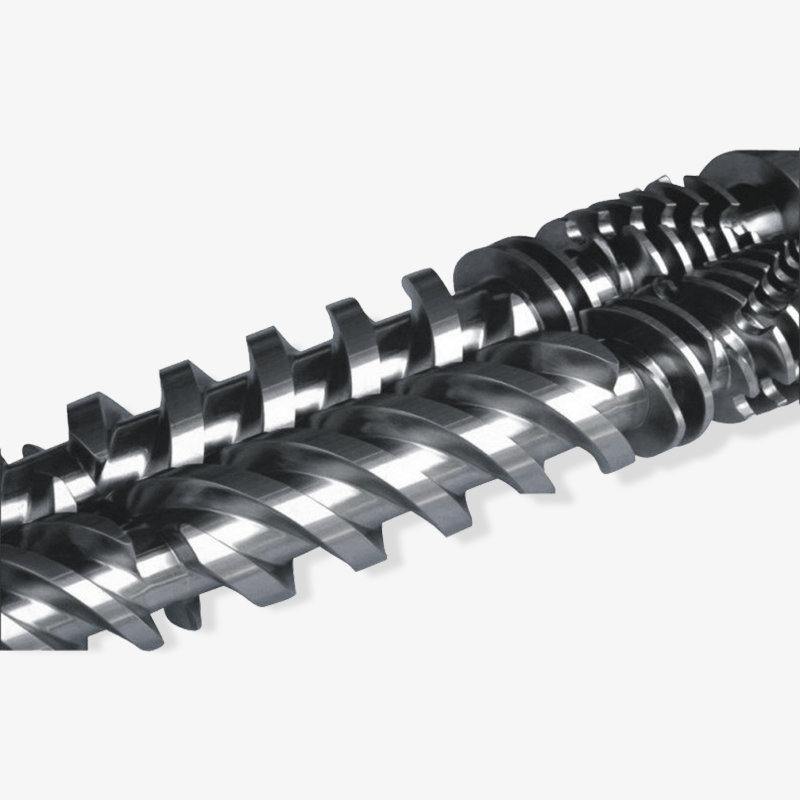
- Ist die Produktpalette nach Strukturtyp geordnet – Einzelschnecke, konischer Zwilling, Parallelzwilling, Planetengetriebe –, sodass die richtige Geometrie ausgewählt und nicht erraten werden kann?
- Führt der Lieferant sowohl die Umbau- als auch die Neubauseite durch und erstellt er in beiden Fällen ein Angebot anhand einer Maschinenzeichnung?
Zhoushan Microwave Screw Machinery produziert Einzelschnecken, konische Doppelschnecken, parallele Doppelschnecken und Planetenschnecken sowie Schneckenzylinder für Spritzgießmaschinen, bimetallische Schnecken- und Zylindersätze, Gummiextruderschnecken und EPE-Schaumextrusionsschneckenzylinder. Ein Hersteller mit dieser Vielfalt an Geometrien hat in der Regel direkte Antworten auf Passungs- und Liner-Qualitäten, da sie alle von den gleichen Werkzeugen und der gleichen Wärmebehandlungsdisziplin gespeist werden.
 Bimetallschraube Bimetallschraube is a high-performance extruder accessories, which are widely used in various injection molding machinery, extrusion machinery, bakelite machinery and ... Produkt anzeigen →
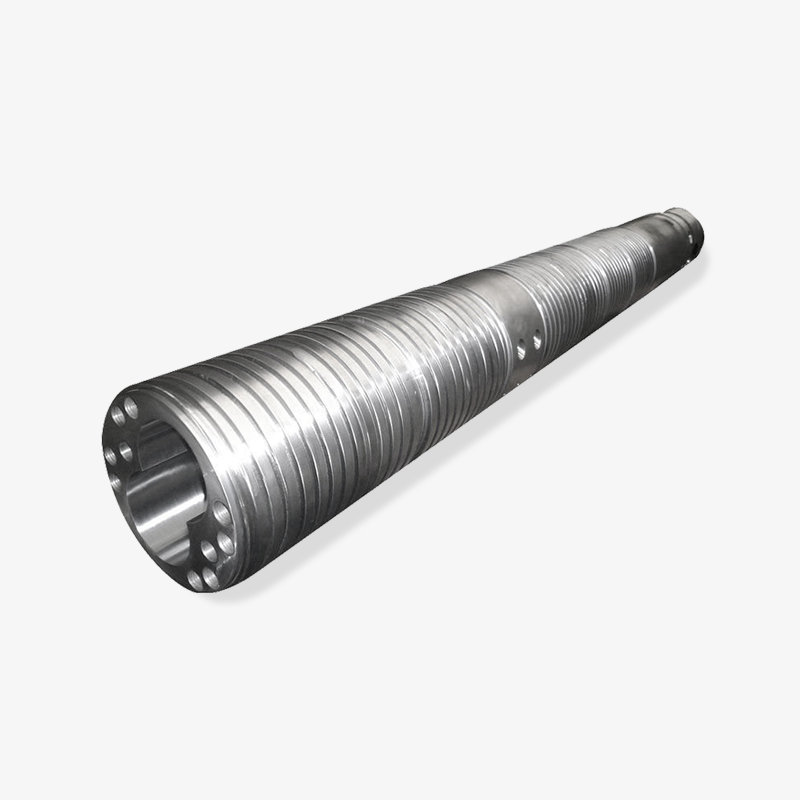
 Bimetallischer Zylinder Bimetallischer Zylinder are widely used in many fields such as automobile manufacturing, home appliance production, packaging materials, medical devices, electronic communic... Produkt anzeigen →
Für Großhändler und Handelsunternehmen, die ihre Produkte auf Formenmärkte weiterverkaufen, besteht die sinnvolle Unterscheidung zwischen einem Lieferanten, der eine Toleranz für Nachbestellungen einhalten kann, und einem Lieferanten, der diese nur einmal erreichen kann. Bimetallische Schnecken-Zylinder-Kombinationen sind ein guter Testfall, da die Legierung unter kontrollierten Bedingungen aufgetragen wird und der Prozess schwer zu fälschen ist. Fragen Sie nach der Materialspezifikation im Musterauftrag und vergewissern Sie sich dann, dass dieselbe Spezifikation im Produktionsauftrag enthalten ist. Wenn beides nicht übereinstimmt, ist nicht der Lieferant das Problem, sondern die Prozesssteuerung.
Fordern Sie die Materialspezifikation im Musterauftrag an und bestätigen Sie dann die gleiche Spezifikation im Produktionsauftrag. Dieser einzige Vergleich unterscheidet einen Hersteller von einem Wiederverkäufer.
Wartungspraktiken, die dafür sorgen, dass die Platten- und Schraubentoleranzen im Einklang bleiben
Die meisten Ausrichtungsprobleme in den früheren Abschnitten sind kostengünstig zu verhindern und teuer zu beheben. Eine kurze, langweilige Routine hält die Toleranzkette intakt:
- Messen Sie die Parallelität an der Klemmenposition nach einem festen Zeitplan, normalerweise vierteljährlich auf einer Maschine, die im Dreischichtbetrieb läuft. Notieren Sie die Zahl, nicht nur ein Bestehen oder Nichtbestehen.
- Halten Sie die Schmierung der Spurstange im Zeitplan. Trockene Verbindungsstangen erhöhen die Belastung, der die bewegliche Aufspannplatte ausgesetzt ist, und beschleunigen die Abweichung, die Sie verhindern möchten.
- Protokollieren Sie den Gegendruck in den ersten 500 Stunden nach jedem Schnecken- oder Zylinderwechsel. Eine langsame Aufwärtsdrift des protokollierten Werts ist das früheste Anzeichen dafür, dass sich entweder der Kontrollring oder die Walze bewegt hat.
- Hören Sie auf, die Klemmkraft als Werkzeug zur Gratkorrektur zu betrachten. Das Anheben, um eine Trennfuge zu schließen, ist die häufigste Art und Weise, wie aus einer reparierbaren Aufspannplatte ein Ersatzauftrag wird.
- Wenn Sie Schnecke und Zylinder wechseln, messen Sie die Walze im selben Wartungsfenster. Beides auf einmal zu erledigen kostet weniger, als wenn man sie im Abstand von sechs Monaten macht.
Die Messdisziplin ist wichtiger als die Werkzeuge. Eine Messuhr und ein Satz Fühlerlehren beantworten die Frage, vorausgesetzt, der Messwert wird mit einer Klemme gemessen und anhand einer Grundlinie aus dem Zustand der neuen Maschine aufgezeichnet. Ohne eine Grundlinie ist jede Lesart mehrdeutig, und mehrdeutige Lesarten neigen dazu, zugunsten der billigsten Erklärung aufgelöst zu werden.
Auf der Einspritzseite reduziert die Verwendung eines aufeinander abgestimmten Bimetall-Schnecken- und Zylindersatzes die Häufigkeit, mit der die Maschine auseinandergenommen werden muss, was wiederum die Häufigkeit verringert, mit der die Platte einem überstürzten Wiederzusammenbau ausgesetzt ist. Die beiden Systeme sind nicht unabhängig und der Wartungskalender sollte sie nicht so behandeln, als ob sie es wären.
Notieren Sie den Messwert der Klemmparallelität im Vergleich zu einer Basislinie aus dem Zustand der Maschine, als sie neu war. Eine nicht aufgezeichnete Messung ist eine Messung, auf die Sie nicht reagieren können.
Häufig gestellte Fragen zu Formaufspannplatten und Einspritzeinheiten
Beeinflusst der Zustand der Formaufspannplatte wirklich die Lebensdauer von Schnecke und Zylinder?
Das tut es, indirekt, aber konsequent. Wenn die Parallelität abweicht, reagieren die Bediener, indem sie die Klemmkraft erhöhen und den Gegendruck anpassen, um die Teilequalität aufrechtzuerhalten. Diese Anpassungen erhöhen die Last, die die Schraube trägt, und vergrößern die Schwankungen von Schuss zu Schuss, die der Rückschlagring absorbieren muss. Die Schraube ist nicht die Ursache des Verschleißes, sondern sie trägt die Folge.
Welche Parallelitätstoleranz sollte ich auf meiner Maschine anstreben?
Bei Maschinen unter 250 Tonnen ist ein Werkstattbereich von 0,02 mm bis 0,05 mm pro 100 mm an der Spannposition ein sinnvolles Ziel. Größere Maschinen erlauben im Allgemeinen proportional mehr. Die Zahl, die zählt, ist die in Ihrer Maschinenzeichnung, gemessen im eingespannten Zustand und nicht im offenen Zustand.
Sollte ich die Schnecke und den Zylinder kaufen und die Plattenarbeiten mit demselben Lieferanten vereinbaren?
Nicht unbedingt derselbe Lieferant, aber das gleiche Toleranzgespräch. Die Düsenkontaktposition hängt von der endgültigen Schließhöhe nach jeder Plattenbearbeitung ab, daher sollte die Zylinderreihenfolge der Plattenerhebung folgen und nicht neben ihr verlaufen. Ein Lieferant, der anhand einer Maschinenzeichnung ein Angebot macht, kann diese Änderung übernehmen; Wer gegen eine generische Größe zitiert, kann das nicht.
Ist ein Bimetallzylinder den Mehrpreis für ungefülltes Harz wert?
Oft nicht, zumindest nicht allein aus Abriebgründen. Wo es sich noch auszahlt, ist die Laufstabilität über ein langes Einsatzfenster, was die Wiederholbarkeit des Schussgewichts gewährleistet. Wenn die Maschine ungefülltes Standardharz bei moderaten Schneckengeschwindigkeiten verarbeitet und selten auseinanderfällt, amortisiert sich ein standardmäßiger nitrierter Zylinder mit einer gut passenden Schnecke möglicherweise schneller.
Wie erkenne ich, ob der Verschleiß an der Walze oder an der Schraube liegt?
Messen Sie zuerst die Parallelität, denn das dauert zwanzig Minuten und erfordert keinen Abbau. Wenn die Parallelität innerhalb der Toleranz liegt und das Schussgewicht immer noch schwankt, liegt das Problem auf der Einspritzseite und Sie sollten als Nächstes nach dem Prüfring- oder Schneckenspiel suchen.
Was sollte eine erste Bestellung bei einem chinesischen Lieferanten beinhalten?
Zumindest: die Maschinenzeichnungsreferenz, die Schneckengeometrie und das L/D-Verhältnis, die Laufauskleidungssorte nach Materialspezifikation, die Art des Rückschlagrings und das erforderliche Laufspiel. Ein Hersteller, der Einzel-, Zwillings-, Kegel- und Planetengeometrien bearbeitet, fragt normalerweise nach diesen, bevor er ein Angebot abgibt, was an sich schon ein nützliches Signal ist.
Messen Sie zuerst die Aufspannplatte, dann die Spritzeinheit. Die Reihenfolge der Diagnose ist wichtiger als die Präzision einer der beiden Messungen.
Verwandte Lektüre
Auf zwei weiteren Seiten dieser Seite gehen wir ausführlicher auf die Spritzeinheit und das weitere Produktsortiment ein.
Beide Seiten stehen neben dem Ausrichtungsmaterial oben und sind eine Lektüre wert, bevor ein Umbauangebot finalisiert wird, da die darin beschriebenen Toleranzentscheidungen direkt in die hier besprochenen Schließhöhen- und Abstandswerte einfließen.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
