

Autor: Weibo
Datum: Oct 26, 2026
Kalibrierung und Prüfung chemischer Injektionssysteme in Kunststoffverarbeitungslinien
Auf einer Spritzgießmaschine läuft ein Auftrag aus glasfaserverstärktem Polypropylen. Der Additivdosierer ist auf die Abgabe von 2,4 % Masterbatch eingestellt, die Schneckengeschwindigkeit sieht normal aus und der Bediener hat die Dosierpumpe seit dem letzten Wartungsstopp nicht berührt. Dennoch weist die Charge Farbstreifen, vereinzelte Fehlschüsse und eine steigende Ausschussquote auf. Der unmittelbare Verdacht liegt meist beim Feeder. Oft liegt das eigentliche Problem jedoch darin Kalibrierung und Prüfung chemischer Injektionssysteme wurde als einmalige Einrichtungsaufgabe behandelt und nicht als eine Kette von Prüfungen, die das Dosiergerät, die Schmelzezuführungshardware und die sie umgebenden Prozessbedingungen umfasst.
Die Schlussfolgerung zuerst: Bei der Kalibrierung geht es nicht einfach darum, eine Pumpe so lange anzupassen, bis die Leistungszahl akzeptabel erscheint. Bei der Kunststoffverarbeitung hängt ein zuverlässiges chemisches Einspritzsystem von einem stabilen Schmelzeweg durch Schnecke und Zylinder, wiederholbarem Druck und Temperatur sowie einer Dosierreaktion ab, die bei mehr als einer Rate überprüft wird. Tests sollten bestätigen, was das System nach dem Aufwärmen, nach einer Geschwindigkeitsänderung, nach einem Materialwechsel und nach der Wartung tut. Wenn diese vier Bedingungen nicht erfüllt sind, kann ein Kalibrierungsblatt perfekt aussehen, während die Produktion noch schwankt.
Das ist für Spritzgießer, Extrusionslinien und Anlagenbauer von Bedeutung, da die Additiveinspritzung selten vom Rest der Maschine isoliert ist. Farbstoffe, Stabilisatoren, Schaumbildner, Verarbeitungshilfsmittel und reaktive Komponenten gelangen alle in einen Schmelzestrom, der von einer Schnecke und einem Zylinder gefördert, komprimiert, geschert und dosiert wird. Die Kalibrierungsbasislinie ist daher nur so stabil wie die darunter liegende mechanische Plattform.
Kalibrierung prüft das Dosiergerät; Tests beweisen, ob das gesamte Einspritz- und Schmelzezufuhrsystem diese Leistung in der Produktion halten kann.
Was die Kalibrierung und Prüfung chemischer Injektionssysteme wirklich abdeckt
Ein häufiger Fehler besteht darin, „die Pumpe“ von „der Maschine“ zu trennen. In einer Produktionslinie umfasst das chemische Einspritzsystem den Versorgungstank, die Saugleitung, die Pumpe oder Zufuhr, die Auslassleitung, Rückschlagventile, Druckmessgeräte, das Steuersignal, den Einspritzpunkt und die Schrauben-Zylinder-Baugruppe, die das Additiv aufnimmt. Ein Kalibrierungsfehler kann in jedem dieser Bereiche entstehen. Eine Peristaltik- oder Membranpumpe kann zwar mechanisch einwandfrei sein, aber Luft durch eine verschlissene Dichtung ansaugen. Ein Differenzialdosierer kann isoliert präzise sein, aber ungleichmäßig liefern, wenn der Fassdruck schwankt. Eine Zahnradpumpe kann zwar bei einer Drehzahl eine konstante Fördermenge aufrechterhalten, beim Herunterregeln jedoch an Wiederholgenauigkeit verlieren.
Es hilft, Kalibrierung und Prüfung in drei Ebenen zu unterteilen. Die erste ist die Instrumentenebene: Sollwert, Sensorrückmeldung, Hublänge, Pulsfrequenz, Gewichtsanzeige und Steuerungsreaktion. Die zweite ist die hydraulische oder mechanische Schicht: Dichtungen, Ventile, Leitungen, Schrauben, Zylinder, Rückschlagringe, Düsen und Antriebskomponenten. Die dritte ist die Prozessschicht: Schmelztemperatur, Gegendruck, Verweilzeit, Materialviskosität und der tatsächliche Punkt, an dem das Additiv auf das Polymer trifft. Ein nützlicher Testplan betrifft alle drei, denn ein Fehler in einer Schicht tarnt sich oft als Fehler in einer anderen.
| Schicht | Was zu überprüfen ist | Praxistest | Auswirkung auf die Additiveinspritzung |
|---|---|---|---|
| Instrument und Steuerung | Sollwertgenauigkeit, Signalskalierung, Reaktionszeit, Alarmgrenzen | Stufenwechseltest bei niedrigen, mittleren und hohen Raten | Zeigt verzögerte Reaktion, falsche Skalierung oder instabiles Feedback |
| Mechanische Lieferung | Pumpendichtungen, Rückschlagventile, Leitungsbeschränkungen, Lufteintritt, Schnecken- und Zylinderverschleiß | Sichtprüfung, Druckhaltetest, gravimetrische Leistungskontrolle | Erklärt Drift, Pulsation, intermittierende Unterdosierung oder Wiederholbarkeitsverlust |
| Schmelzen und verarbeiten | Zylindertemperaturprofil, Gegendruck, Schneckengeschwindigkeit, Verweilzeit, Zustand des Einspritzpunkts | Kurzzeitiger Produktionsversuch mit Druck- und Temperaturprotokollierung | Zeigt an, ob das Additiv in einen stabilen Schmelzestrom gefördert wird |
| Dokumentation | Basisleistung, Korrekturfaktoren, Wartungshistorie, Materialcharge | Vorher-Nachher-Aufzeichnungen mit Pass/Fail-Grenzen | Verhindert, dass wiederholte Anpassungen zur neuen Normalität werden |
Die Tabelle ist bewusst eher praktisch als theoretisch. In einer betriebsamen Anlage kann es sich bei der Person, die das System kalibriert, um einen Techniker, einen Verfahrenstechniker oder einen Wartungsleiter handeln. Der Test sollte einfach genug sein, um ihn wiederholen zu können, aber spezifisch genug, um einen Trend aufzudecken. Ein einzelner Ausgangswert bei einem Sollwert ist für eine schnelle Überprüfung nützlich, sagt Ihnen jedoch nicht, ob das System richtig reagiert, wenn die Produktion auf eine andere Rate oder ein anderes Material umgestellt wird.
Sowohl beim Spritzgießen als auch beim Extrudieren ist der beste Ausgangspunkt eine schriftliche Kalibrierungsgrenze. Definieren Sie, welche Komponenten in den Geltungsbereich fallen, welche Messwerte aufgezeichnet werden und welche Bedingungen einen Test ungültig machen. Beispielsweise stellt ein Test, der durchgeführt wird, bevor das Fass das thermische Gleichgewicht erreicht, möglicherweise nicht die Produktion dar. Ein Test, der mit einer anderen chemischen Viskosität als der Produktionsflüssigkeit durchgeführt wird, kann zu einem irreführenden Korrekturfaktor führen. Ein Test, bei dem der Schraubenverschleiß ignoriert wird, besteht möglicherweise die Pumpe, das Produkt jedoch nicht.
Ein Kalibrierprotokoll ist nur dann aussagekräftig, wenn es den Maschinenzustand, den Materialzustand und die Prüfrate angibt, mit denen die Messung durchgeführt wurde.
Warum der Schnecken- und Zylinderzustand die Kalibrierungsbasislinie ändert
Die Chemikalieninjektion wird oft allein anhand des Dosiergeräts beurteilt, aber das Empfangssystem hat großen Einfluss darauf, was „genau“ in der Produktion bedeutet. Die Schnecke und der Zylinder bestimmen das Druckprofil und sorgen für Stabilität, Scherverlauf und Gleichmäßigkeit der Schmelze. Wenn die Schnecke an den Schneckenspitzen verschlissen ist, die Zylinderbohrung ihre Toleranz verloren hat oder der Rückschlagring einer Einspritzeinheit nicht gleichmäßig abdichtet, kann es sein, dass das Additiv an der Pumpe korrekt dosiert und im Schmelzestrom schlecht verteilt wird. Anschließend stellt der Bediener die Pumpe ein, um ein mechanisches Problem zu kompensieren, das die Kalibrierung von ihrem tatsächlichen Ausgangswert abweicht.
Stellen Sie sich eine Spritzgießmaschine vor, auf der ein scherempfindliches Additiv läuft. Ein verschlissenes Rückschlagventil kann während der Injektion zu einem leichten Rückfluss führen. Die Dosierpumpe liefert möglicherweise immer noch den programmierten Schuss, aber die tatsächliche Menge an Additiv, die die Form erreicht, kann von Zyklus zu Zyklus variieren. Ein Druckhaltetest allein kann dies möglicherweise nicht erkennen, da das Leck klein und sporadisch ist. Aufschlussreicher ist ein Stufentest in Kombination mit einer Schussgewichtskontrolle und einer Laufdruckkurve. Die gleiche Logik gilt für die Extrusion: Ein verschlissener Dosierabschnitt kann Druckpulsationen erzeugen, die den Eindruck erwecken, dass ein flüssiges Additiv „ansteigt“, selbst wenn die Pumpe stabil läuft.
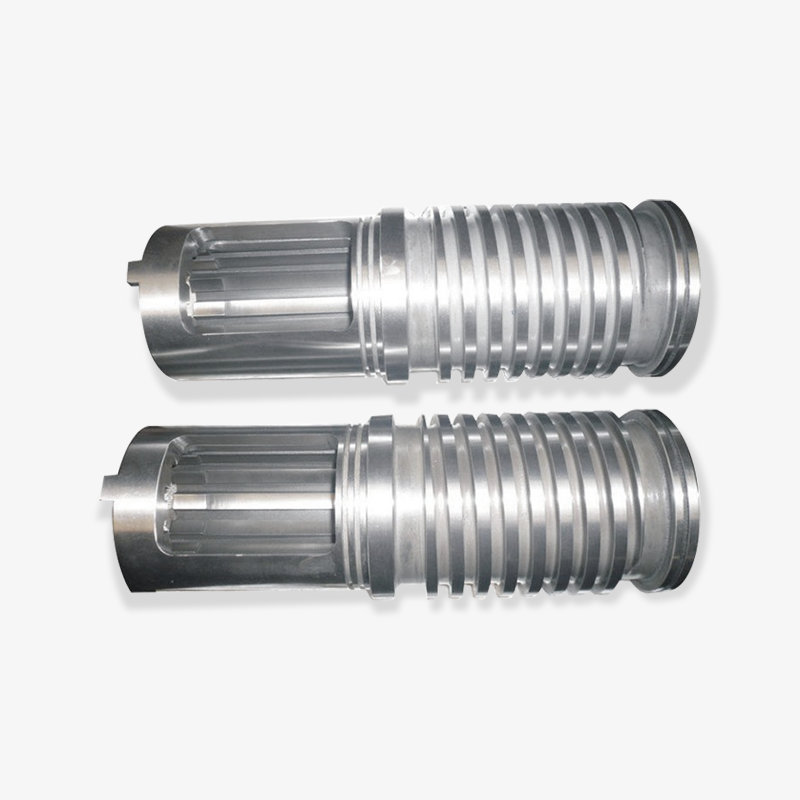
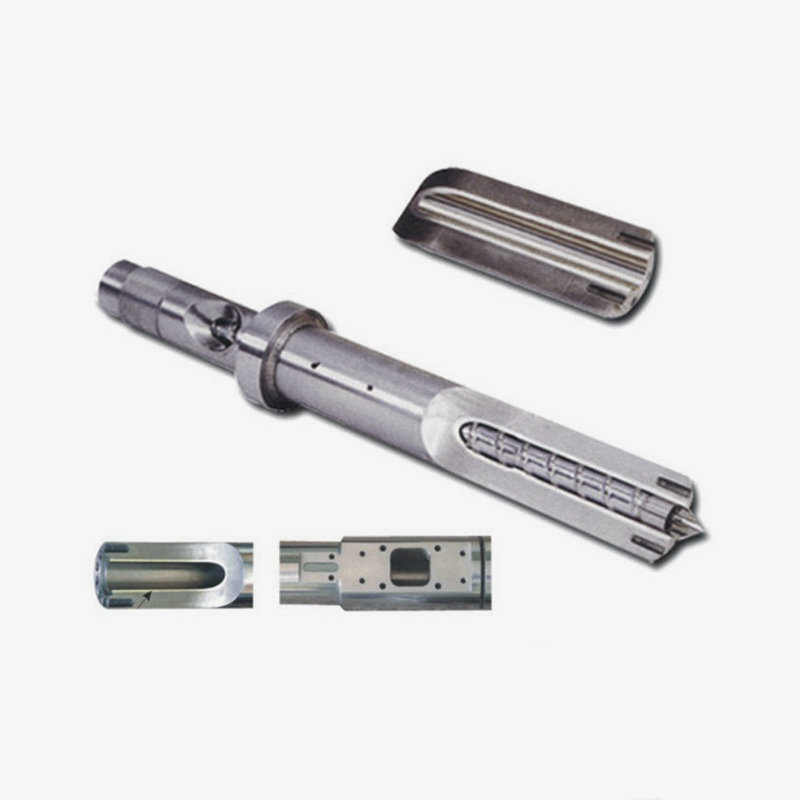
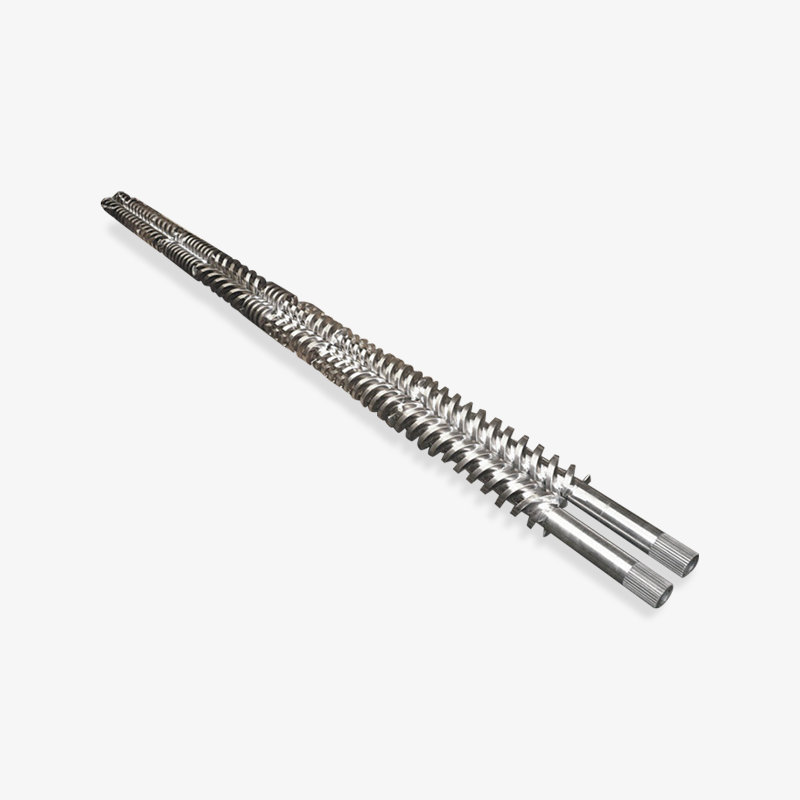
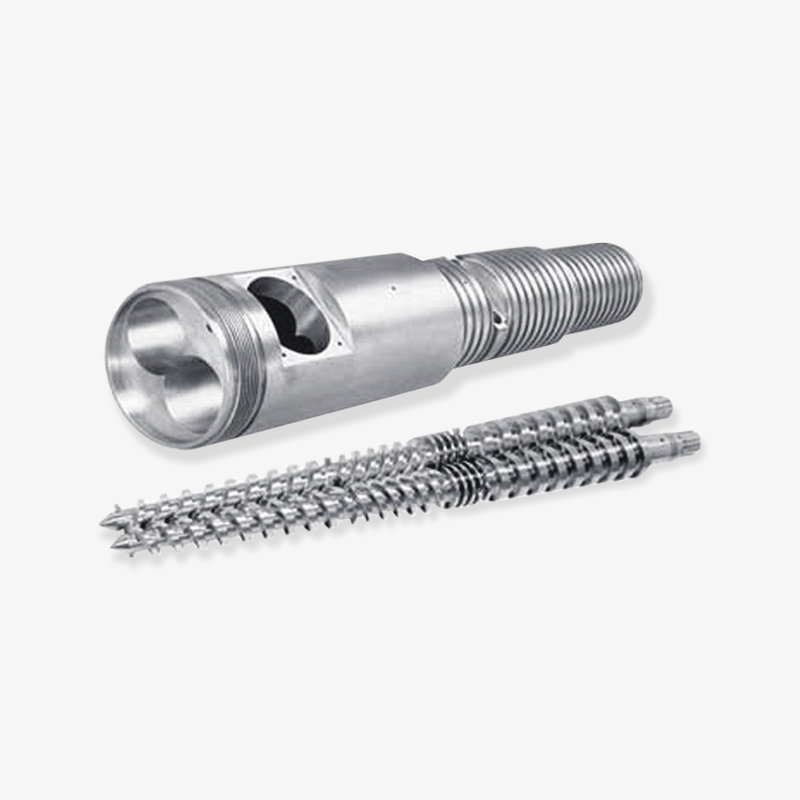
 Kundenspezifische Spritzgussschnecke und Zylinder Kundenspezifische Schnecke und Zylinder für den Spritzguss mit abgestimmtem Spiel zur Unterstützung eines stabilen Materialtransports und zur Reduzierung von Schwankungen; Dies ist bei der Beurteilung von Ersatzhardware und der Kalibrierung relevant. Produkt anzeigen →
Aus diesem Grund sollte ein Schnecken- und Zylinderlieferant als Teil des Kalibrierungsgesprächs behandelt werden und nicht nur als Ersatzteilquelle. Maßhaltigkeit, Materialauswahl und Oberflächenzustand beeinflussen, wie schnell eine Maschine nach der Wartung wieder in einen stabilen Ausgangszustand zurückkehrt. Wenn eine Ersatzschnecke oder ein Ersatzzylinder installiert wird, sollte das chemische Einspritzsystem erneut getestet werden und nicht davon ausgegangen werden, dass es unverändert ist. Die neue Hardware kann die Druckreaktion, die Verweilzeit und das Mischverhalten so stark verändern, dass ein neuer Korrekturfaktor erforderlich ist.
Aggressive Additive und gefüllte Compounds erhöhen die Bedeutung der Verschleißfrage. Glasfasern, mineralische Füllstoffe und einige Flammschutzmittel können das Spielwachstum im Zylinder und an der Schnecke beschleunigen. Ein Bimetallzylinder oder eine speziell gehärtete Schraube können die Verschleißfestigkeit verbessern, machen eine Kalibrierung jedoch nicht überflüssig. Dadurch hat die Kalibrierung lediglich eine bessere Chance, zwischen den Wartungsintervallen stabil zu bleiben. Die falsche Schlussfolgerung lautet: „Modernisieren Sie die Metallurgie und vergessen Sie den Testplan.“ Die bessere Schlussfolgerung lautet: „Verbessern Sie die Verschleißfestigkeit und überprüfen Sie anhand des Testplans, ob die Verbesserung anhält.“
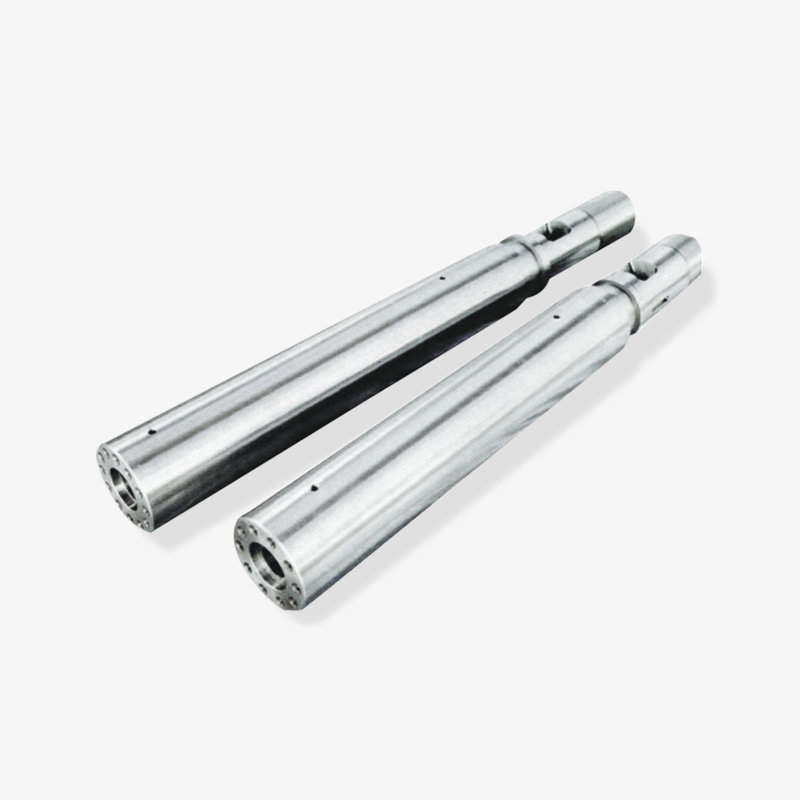
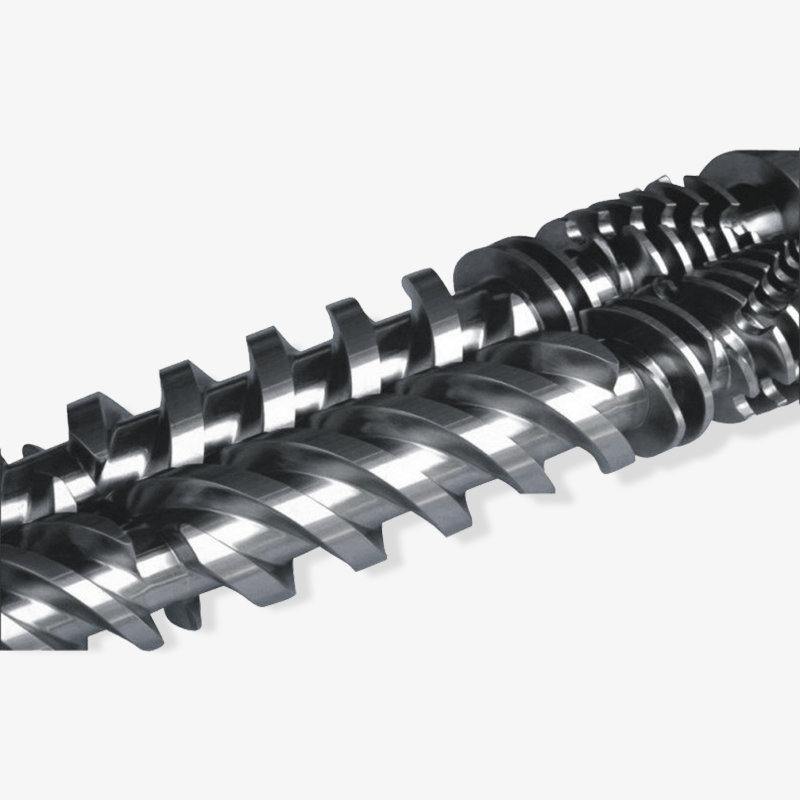
 Kundenspezifischer Bimetall-Schraubzylinder für Spezialkunststoffe Bimetallischer Schneckenzylinder mit Doppellegierungsstruktur und verschleißfester Beschichtung für technische und spezielle Kunststoffe; ein Kandidat beim Vergleich von verschleißfesten Ersatzoptionen und Inspektionsprotokollen. Produkt anzeigen →
Verarbeiter, die Ersatzoptionen vergleichen, fragen nach Prüfprotokollen, die mit dem Kalibrierungsplan in Zusammenhang stehen: Schneckendurchmesser, Schneckengeometrie, Zylinderbohrung, Oberflächenhärte und Geradheit. Diese Details sind wichtig, da ein chemisches Einspritzsystem, das auf einer abgenutzten Maschine kalibriert ist, möglicherweise eine kontinuierliche Korrektur erfordert, während dasselbe System auf einer mechanisch einwandfreien Maschine einen stabilen Sollwert mit weitaus weniger Anpassungen halten kann. Das Ziel ist keine perfekte Maschine; Ziel ist ein bekannter Maschinenzustand, auf dem die Kalibrierung basiert.
Wenn Schnecke und Zylinder abgenutzt sind, kann die Ursache für ein Druck- und Mischproblem bei der Dosierpumpe liegen, das durch Kalibrierung allein nicht behoben werden kann.
Ein praktischer Kalibrierungs- und Testworkflow für Prozessingenieure
Der folgende Arbeitsablauf ist für eine Kunststoffverarbeitungsanlage konzipiert, in der ein chemischer Zusatzstoff, Farbstoff, Schaumbildner oder Verarbeitungshilfsstoff in einen Extruder oder eine Spritzgussmaschine eingespritzt wird. Es ist kein Ersatz für die Anweisungen des Geräteherstellers, sondern bietet einen wiederholbaren Ablauf, der an verschiedene Pumpentypen und Zuführkonstruktionen angepasst werden kann.
- Definieren Sie die Produktionsbedingung. Notieren Sie Materialqualität, Additivtyp, Zieldosis, Schmelzetemperaturprofil, Schneckengeschwindigkeit, Gegendruck, Zykluszeit und Liniengeschwindigkeit. Eine Kalibrierung ohne diese Bedingungen ist nur eine Werkstattübung.
- Vor der Einstellung prüfen. Überprüfen Sie Tanks, Filter, Saugleitungen, Dichtungen, Rückschlagventile, Einspritzpunkte und den Zylinderbereich um den Einfüllstutzen und die Düse. Suchen Sie nach Lecks, kristallisierten Chemikalien, verstopften Leitungen, Lufteintritt und verschlissenen Verbindungen. Ein kleines Leck auf der Saugseite kann zu einer unregelmäßigen Dosierung führen, die wie ein Kontrollproblem aussieht.
- Bestätigen Sie die thermische Stabilität. Bringen Sie das Fass und die Dosierleitungen auf Produktionstemperatur und lassen Sie ausreichend Zeit einwirken. Die Viskosität ändert sich mit der Temperatur, sodass eine zu früh durchgeführte Kalibrierung nach der Stabilisierung der Maschine möglicherweise nicht mehr Bestand hat. Stellen Sie bei temperaturempfindlichen Chemikalien sicher, dass die Einspritzleitung nicht überhitzt oder ungleichmäßig abkühlt.
- Richten Sie einen Referenzausgang ein. Lassen Sie das Dosiergerät mit einer bekannten Geschwindigkeit laufen und sammeln Sie die Ausgabe nach Gewicht oder Volumen über einen festgelegten Zeitraum. Verwenden Sie saubere Behälter und eine für die Zieldosis geeignete Skala oder ein Messgerät. Notieren Sie die tatsächliche Leistung, nicht den angezeigten Sollwert. Wiederholen Sie den Vorgang mindestens zweimal, um die Wiederholbarkeit zu überprüfen.
- Testen Sie mit mehreren Raten. Überprüfen Sie niedrige, mittlere und hohe Produktionsraten. Eine Pumpe, die bei 70 % Hub genau ist, kann bei 20 % Hub abdriften. Ein Feeder, der bei konstanter Geschwindigkeit gut funktioniert, reagiert möglicherweise schlecht auf kurze Zyklusanforderungen. Der Zweck besteht darin, den Bereich zu finden, in dem das System die Toleranz einhält, und nicht darin, einen Korrekturfaktor über den gesamten Bereich zu erzwingen.
- Überprüfen Sie die Reaktionszeit. Führen Sie eine Sollwertänderung durch und messen Sie, wie lange das System braucht, um die neue Leistung zu erreichen und sich zu stabilisieren. Dies ist besonders wichtig bei Spritzgießmaschinen mit kurzen Zyklen und bei Extrusionslinien, bei denen sich Additivänderungen schnell auf die Farbe oder die Schaumbildung auswirken. Eine langsame Reaktion kann zu einer Überkorrektur durch den Bediener führen.
- Führen Sie einen Produktionstest durch. Produzieren Sie eine kurze Auflage unter normalen Bedingungen und überprüfen Sie das Ergebnis: Farbe, Dichte, Schaumstruktur, Festigkeit, Oberflächenbeschaffenheit oder was auch immer das Additiv steuern soll. Wenn das Additiv für die Dimensionsstabilität oder die Einhaltung gesetzlicher Vorschriften von entscheidender Bedeutung ist, führen Sie eine entsprechende Qualitätsprüfung durch. Eine Pumpenkalibrierung, die kein akzeptables Produkt ergibt, ist unvollständig.
- Zeichnen Sie die Grundlinie auf und sperren Sie sie. Dokumentieren Sie den Sollwert, die tatsächliche Leistung, den Korrekturfaktor, die Materialcharge, die Temperatur, den Druck und das Datum. Markieren Sie den akzeptablen Bereich und die zu ergreifenden Maßnahmen, wenn der Messwert außerhalb dieses Bereichs liegt. Die Aufzeichnung sollte für die nächste Schicht nutzbar sein, nicht nur für die Person, die den Test durchgeführt hat.
Die Reihenfolge ist wichtig, weil sie Ursachen trennt. Wenn die Leistung bei jeder Geschwindigkeit niedrig ist, liegt das Problem möglicherweise an der Pumpe oder der Versorgung. Wenn die Ausgabe bei hoher Rate akzeptabel, bei niedriger Rate jedoch schlecht ist, liegt das Problem möglicherweise an einem Turndown, einem Pulsieren oder einer Steuerungsauflösung. Wenn der Ausstoß konstant ist, die Produktqualität jedoch schwankt, liegt das Problem möglicherweise an der Vermischung, der Druckstabilität oder dem Zustand des Schneckenzylinders. Das Testen mit mehr als einer Rate ist eine der schnellsten Möglichkeiten, diese voneinander zu unterscheiden.
Sinnvoll ist es auch, jeder Leitung einen „Kalibrierungseigentümer“ zuzuordnen. Diese Person muss nicht jeden Test durchführen, aber sie sollte den Basisdatensatz kontrollieren und Änderungen genehmigen. Ohne Eigentum häufen sich kleine Anpassungen. Eine Schicht erhöht den Pumpenhub, um ein Farbproblem zu beheben, die nächste Schicht verringert ihn, um Additiv einzusparen, und innerhalb weniger Wochen weiß niemand mehr, welche Einstellung die valide ist.
Kalibrieren Sie mit der Geschwindigkeit, mit der die Maschine tatsächlich läuft, und prüfen Sie dann die Wiederholbarkeit am unteren und oberen Ende dieses Bereichs.
Testmethoden, die mehr als nur einen einzelnen Durchflusswert aufdecken
Kein einzelner Test deckt jeden Fehlermodus ab. Eine gravimetrische Prüfung eignet sich hervorragend für die Ausgabegenauigkeit, kann jedoch einen langsamen Druckverlust übersehen. Ein Drucktest kann zwar die Integrität der Dichtung aufdecken, aber nicht beweisen, dass das Additiv in der Schmelze verteilt ist. Ein Produktionsversuch zeigt das Endergebnis, kann aber möglicherweise nicht erkennen, welches Bauteil abweicht. Die praktische Antwort ist ein kleiner Testsatz, der in einer konsistenten Reihenfolge wiederholt wird.
Während der Inbetriebnahme widmen die meisten Teams der Ausgabeverifizierung die größte Aufmerksamkeit, da diese sichtbar und leicht zu dokumentieren ist. Druckstabilität und Temperaturbedingungen erhalten in der Regel die nächste Aufmerksamkeitsstufe, gefolgt von Verschleißprüfungen und Reaktionstests. Die folgende Tabelle zeigt ein praktisches Schwerpunktprofil, keine starre Regel. Es soll eine Diskussion darüber anstoßen, wo der aktuelle Kalibrierungsplan möglicherweise untergewichtet ist.
Relativer Kalibrierungsschwerpunkt bei der Inbetriebnahme
Leistung und Wiederholbarkeit Hoch
Druck- und Dichtungsstabilität Hoch
Temperatur und Viskosität Mittel
Antwort und Turndown Mittel
Verschleiß- und Wartungstrend Laufend
Das Diagramm deutet eher auf einen ausgewogenen Plan als auf eine Ein-Zahlen-Entscheidung über Bestehen/Nichtbestehen hin. Die Überprüfung der Leistung ist wichtig, sollte jedoch Druckprüfungen nicht verdrängen, da eine Pumpe das richtige Volumen in eine Leitung fördern kann, die teilweise blockiert ist oder pulsiert. Temperatur- und Viskositätskontrollen verdienen ähnliche Aufmerksamkeit, wenn das Additiv hitzeempfindlich ist oder wenn die Einspritzleitung durch eine heiße Zone verläuft. Reaktions- und Turndown-Tests sind beim Kurzzyklus-Spritzgießen und bei Extrusionslinien, deren Geschwindigkeit sich während der Schicht ändert, am wichtigsten. Die Verschleißtrends sind langsamer, aber sie erklären, warum eine Kalibrierung, die im letzten Quartal bestanden hat, nun einen anderen Korrekturfaktor benötigt.
Für einen Schrauben- und Zylinderhersteller oder -lieferanten bieten diese Testkategorien auch ein nützliches Servicegespräch. Wenn ein Verarbeiter eine instabile Additivdosierung meldet, sollten die ersten Fragen die Pumpenleistung von der Stabilität der Schmelzeförderung trennen. Ist die Laufdruckspur stabil? Erholt sich die Schraube gleichmäßig? Ist der Rückschlagring dicht? Ist die Einspritzstelle frei? Ein Lieferant, der diese Wechselwirkungen versteht, kann dem Kunden helfen, den Austausch einer Pumpe zu vermeiden, wenn das eigentliche Problem ein verschlissener Dosierabschnitt ist.
Ein praktischer Prüfsatz umfasst häufig vier Prüfungen: eine gravimetrische Leistungsprüfung mit drei Geschwindigkeiten, eine Druckhalte- oder Dichtheitsprüfung auf der Austragsseite, einen kurzen Produktionslauf mit Temperatur- und Druckprotokollierung sowie eine Sichtprüfung von Schnecke, Zylinder, Rückschlagventil und Einspritzstelle. Fügen Sie eine Reaktionszeitprüfung hinzu, wenn der Regelkreis schnell ist, und fügen Sie eine Überprüfung des Verschleißtrends hinzu, wenn das Material abrasiv ist. Der Testsatz muss nicht kompliziert sein, aber er muss jedes Mal auf die gleiche Weise wiederholt werden.
Verwenden Sie mindestens einen Leistungstest, einen Drucktest und einen Produktionstest. Jedes erfasst eine andere Klasse von Kalibrierungsfehlern.
Toleranz, Häufigkeit und Aufzeichnungen: Realistische Standards setzen
Toleranzen sollten sich aus den Produktanforderungen und der Leistungsfähigkeit des Systems ergeben und nicht aus einer kopierten Nummer auf einem generischen Formular. Ein Farbstoff, der das Aussehen beeinflusst, toleriert möglicherweise eine breitere Bande als ein reaktiver Zusatzstoff, der die Dimensionsstabilität oder Nachgiebigkeit beeinträchtigt. Ein Schaummittel kann sehr empfindlich auf Geschwindigkeitsänderungen reagieren, während ein Verarbeitungshilfsmittel möglicherweise toleranter ist. Der Kalibrierungsplan sollte den akzeptablen Bereich für jeden Zusatzstoff und die zu ergreifenden Maßnahmen bei Überschreitung des Bereichs angeben.
Eine nützliche Toleranzerklärung besteht aus drei Teilen: der Zieldosis, der zulässigen Abweichung und der Testbedingung. Beispiel: „Ziel 2,0 Gewichtsprozent bei Produktionsrate, akzeptabler Bereich 1,9 bis 2,1 %, überprüft nach 30 Minuten thermischer Einweichung.“ Das ist nützlicher als „Pumpe kalibriert“. Dem nächsten Techniker wird so mitgeteilt, was getestet wurde und wie „gut“ aussah. Wenn das Additiv kritisch ist, testen Sie mit mehr als einer Rate und notieren Sie den Korrekturfaktor für jede Rate, anstatt einen einzelnen Durchschnitt zu erzwingen.
Die Häufigkeit sollte risikobasiert sein. Hochrisikoanwendungen, abrasive Materialien, aggressive Chemikalien und Leitungen, die kontinuierlich laufen, erfordern möglicherweise häufigere Kontrollen. Eine stabile Anwendung mit einer sauberen Chemikalie und einer gut gewarteten Maschine erfordert möglicherweise weniger häufige Überprüfungen. Die Auslösepunkte sind genauso wichtig wie der Kalender: nach einem Schnecken- oder Zylinderwechsel, nach einem Dichtungs- oder Ventilaustausch, nach einem Materialchargenwechsel, nach einem längeren Stillstand und nach jeder unerklärlichen Qualitätsänderung. Eine Kalibrierung, die nur an einem festen monatlichen Datum durchgeführt wird, kann dazu führen, dass ein Problem übersehen wird, das am Tag nach dem letzten Test aufgetreten ist.
- Täglich: Sichtprüfung auf Lecks, verstopfte Leitungen, niedrigen Tankfüllstand und offensichtliche Druck- oder Temperaturalarme.
- Wöchentlich: Bestätigen Sie die Ausgabe mit der Produktionsrate und vergleichen Sie sie mit dem Basisdatensatz.
- Monatlich oder vierteljährlich: Testen Sie niedrige und hohe Raten, überprüfen Sie die Reaktionszeit und überprüfen Sie Verschleißindikatoren.
- Nach der Wartung: Richten Sie das System neu ein, wenn Schnecke, Zylinder, Rückschlagventil, Pumpe oder Einspritzpunkt geändert werden.
- Nach Materialwechsel: Viskosität, Temperaturempfindlichkeit und ggf. erforderlichen Korrekturfaktor überprüfen.
Die Aufzeichnungen sollten kurz genug sein, um vollständig zu sein, und spezifisch genug, um überprüft zu werden. Ein einseitiges Formular mit Datum, Linie, Material, Additiv, Sollwert, tatsächlicher Leistung, Testrate, Temperatur, Druck, Korrekturfaktor und Techniker reicht normalerweise aus. Fügen Sie ein Kommentarfeld für alles Ungewöhnliche hinzu: eine neue Chemikaliencharge, eine laute Pumpe, eine Druckschwankung oder eine kürzlich durchgeführte Fassreparatur. Im Laufe der Zeit erklären die Kommentare die Abweichung oft besser als die Zahlen allein.
Legen Sie die Toleranz anhand des Produktrisikos und die Häufigkeit anhand des Maschinenrisikos fest. Beides sollte nicht blind aus einer anderen Zeile kopiert werden.
Häufige Kalibrierungsfehler und wie man sie frühzeitig erkennt
Der häufigste Fehler ist eine nicht völlig tote Pumpe. Es handelt sich um eine langsame Tendenz: Das System liefert etwas mehr oder etwas weniger als die aufgezeichnete Grundlinie, und der Bediener korrigiert es nach Gefühl. Die Farbe wird etwas dunkler, die Schaumbildung wird etwas dichter oder die Zyklusleistung verschiebt sich. Da die Änderung schrittweise erfolgt, ertönt kein Alarm. Ein Trenddiagramm der tatsächlichen Leistung im Vergleich zum Sollwert erkennt dies früher als eine einzelne Pass/Fail-Prüfung.
Eine weitere häufige Ursache ist das Eindringen von Luft. Ein lockerer Sauganschluss, eine verschlissene Dichtung oder ein fast leerer Tank können dazu führen, dass Luft in die Leitung gelangt. Die Pumpe läuft möglicherweise noch, aber der Ausstoß pulsiert oder ist inkonsistent. Bei einer Spritzgießmaschine kann das Symptom in Form von intermittierenden kurzen Schüssen oder Farbveränderungen auftreten, die scheinbar nichts mit dem Zusatzstoff zu tun haben. Eine klare Leitung, eine Leckprüfung und ein Test mit konstanter Leistung bei niedriger Rate decken das Problem normalerweise auf.
Druckinstabilität wird oft als Kalibrierungsproblem missverstanden. Wenn der Zylinderdruck aufgrund eines verschlissenen Rückschlagrings, einer teilweise verstopften Düse oder einer instabilen Schneckenrückgewinnung schwankt, kann das Additiv in einen inkonsistenten Schmelzestrom abgegeben werden. Die Pumpenkalibrierung kann korrekt sein, während die Endkonzentration falsch ist. Hier kann eine Überprüfung häufiger Probleme mit dem Schneckenzylinder einer Spritzgießmaschine Zeit sparen, da die Behebung möglicherweise eher mechanisch als instrumentell ist.
Nützliche nächste Lektüre
Temperaturbedingte Drift kann leicht übersehen werden. Eine Chemikalie, die auf eine bestimmte Viskosität kalibriert ist, verhält sich möglicherweise anders, wenn sich das Zylinderprofil ändert oder wenn die Einspritzleitung näher an einer heißen Zone liegt. Das Kalibrierungsprotokoll sollte die Temperatur enthalten, bei der der Test durchgeführt wurde. Bei unterschiedlichen Produktionstemperaturen kann es sein, dass der Korrekturfaktor nicht übertragen wird. Dies gilt insbesondere für Schaumbildner und reaktive Additive, bei denen kleine Temperaturänderungen das Reaktions- oder Expansionsverhalten verändern können.
Achten Sie abschließend auf „Anpassungsschleichen“. Ein Techniker ändert den Pumpenhub, um ein kurzfristiges Qualitätsproblem zu lösen, die Änderung wird jedoch nicht aufgezeichnet. Die nächste Schicht sieht eine andere Grundlinie und passt sich erneut an. Nach mehreren Wochen läuft das System mit undokumentierten Einstellungen. Eine einfache Regel verhindert dies: Jede Änderung des Dosiersollwerts muss mit Begründung protokolliert werden. Wenn die Ursache ein mechanisches Problem ist, beheben Sie das mechanische Problem, anstatt es in der Kalibrierung zu verbergen.
Die meisten Dosierfehler sind langsame Abweichungen, Luftlecks oder Druckprobleme, die als Kalibrierungsdrift getarnt sind. Trenddaten machen sie sichtbar, bevor Schrott es tut.
Auswahl eines Schnecken- und Zylinderlieferanten für eine stabile Einspritzleistung
Wenn ein Verarbeiter Ersatzschnecken und -zylinder beschafft, sollte die Kaufentscheidung die Kalibrierungs- und Testroutine umfassen, die nach der Installation durchgeführt wird. Ein kostengünstiges Teil, das die Druckreaktion verändert oder schnell verschleißt, kann zu monatelangen Dosierungsanpassungen führen. Ein technisch geeignetes Teil mit dokumentierten Abmessungen und Materialgüte bietet dem Verfahrenstechniker eine stabile Ausgangslage. Aus diesem Grund sollte bei der Bewertung die Prüffähigkeit des Herstellers berücksichtigt werden, nicht nur der Stückpreis.
Fragen Sie, wie der Lieferant die Schneckengeometrie, die Toleranz der Zylinderbohrung, die Geradheit, die Oberflächenhärte und die Rückverfolgbarkeit des Materials kontrolliert. Fragen Sie, ob der Lieferant der Lieferung Dimensionsberichte beifügen kann. Fragen Sie nach, welche verschleißfesten Optionen für den jeweiligen Zusatzstoff oder Füllstoff verfügbar sind. Für Schleifmittel können ein Bimetall-Schneckenzylinder oder eine gehärtete Schnecke geeignet sein, die Wahl sollte jedoch auf dem Verschleißmechanismus und nicht auf einem generischen Upgrade-Etikett basieren. Ein Lieferant, der sich mit Extrusions- und Spritzgussanwendungen auskennt, kann dabei helfen, die Hardware an das Prozessrisiko anzupassen.
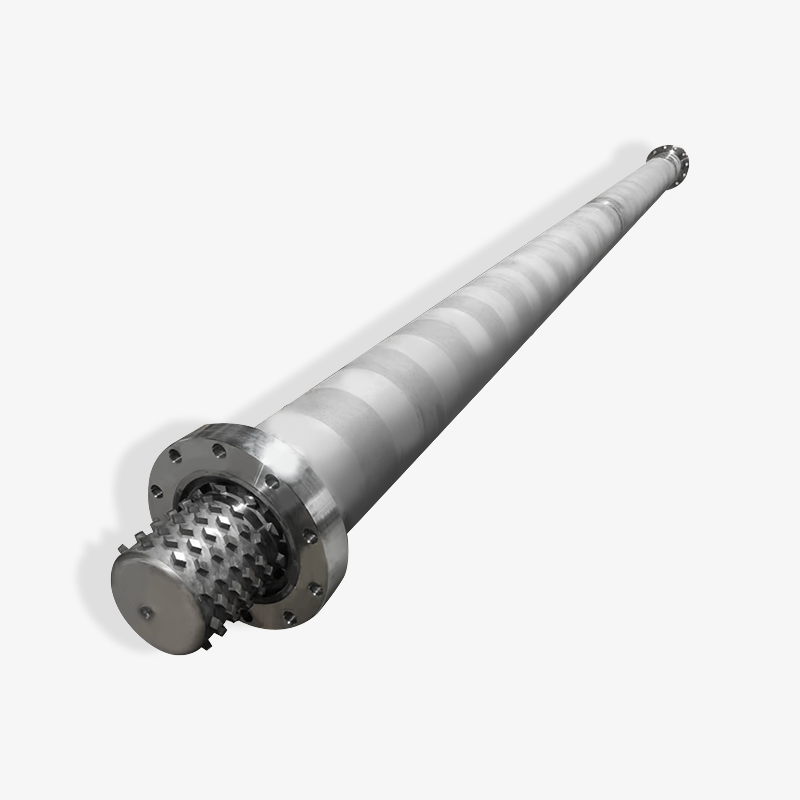
 Kundenspezifischer Einschneckenzylinder für die Extrusion Kundenspezifischer Einzelschneckenzylinder für die Extrusion mit modularen Komponenten und Steuerungsunterstützung; Dies ist relevant, wenn der Verschleiß der Einzugszone oder das Spiel zwischen Schneckenzylinder die Förderstabilität beeinträchtigen kann. Produkt anzeigen →
Bei Extrusionslinien gilt die gleiche Logik für den Einschneckenzylinder und die Zuführhülse. Wenn der Zufuhrbereich abgenutzt ist oder der Abstand zwischen Zylinder und Schnecke zu groß ist, kann die Fördergeschwindigkeit instabil werden. Das Additiv-Einspritzsystem erhält dann einen Schmelzestrom, der bereits in Druck und Leistung variiert. Eine Kalibrierung ist möglicherweise noch möglich, erfordert jedoch eine häufigere Korrektur. Ein Lieferant, der das Design der Einzugszone, das Verdichtungsverhältnis und die Verschleißmuster besprechen kann, ist nützlicher als einer, der nur eine Teilenummer angibt.
Industrielle Einkäufer vergleichen häufig einen Hersteller, einen Lieferanten und einen Großhändler hinsichtlich der Lieferzeit und des Stückpreises. Diese Faktoren sind wichtig, aber sie sollten mit den Kosten einer instabilen Produktion abgewogen werden. Ein Schnecken- und Zylindersatz, der mit klaren Prüfdaten und einer konsistenten Materialspezifikation geliefert wird, kann die Anzahl der Variablen während der Inbetriebnahme reduzieren. Das macht die erste Kalibrierung schneller und die langfristige Basislinie zuverlässiger. Es gibt der Wartung auch einen Anhaltspunkt, wenn der Verschleiß irgendwann einsetzt.
Der beste Schnecken- und Zylinderlieferant reduziert Kalibrierungsvariablen, indem er Abmessungen, Materialien und Verschleißoptionen dokumentiert, bevor die Teile das Werk erreichen.
FAQ: Kalibrierung und Prüfung chemischer Injektionssysteme
Wie oft sollte ein chemisches Injektionssystem kalibriert werden?
Es gibt kein universelles Intervall. Ein risikobasierter Zeitplan ist nützlicher: Überprüfen Sie die Leistung wöchentlich mit der Produktionsrate, testen Sie monatlich oder vierteljährlich niedrige und hohe Raten und stellen Sie nach Wartungsarbeiten, Materialänderungen oder unerklärlichen Qualitätsänderungen eine neue Ausgangsbasis ein. Additive mit hohem Risiko, abrasive Füllstoffe und kontinuierliche Leitungen erfordern in der Regel strengere Kontrollen als stabile Anwendungen mit geringem Risiko.
Welche Toleranz ist für die Kalibrierung des chemischen Einspritzsystems angemessen?
Die Toleranz sollte sich aus der Produktanforderung und der Systemfähigkeit ergeben. Ein üblicher Ausgangspunkt ist ein enger Bereich um die Zieldosis bei der Produktionsrate mit getrennten Kontrollen bei niedrigen und hohen Raten. Das Protokoll sollte den Zielwert, die zulässige Abweichung, die Testrate und die Temperatur angeben, damit das Ergebnis fair verglichen werden kann.
Sollte die Kalibrierung mit Wasser oder mit der Produktionschemikalie erfolgen?
Wasser eignet sich gut für mechanische Prüfungen, spiegelt jedoch möglicherweise nicht die Viskosität, Dichte oder Temperaturempfindlichkeit der Produktionschemikalie wider. Verwenden Sie Wasser für erste Leck- und Reaktionsprüfungen, wenn dies sicher ist, und überprüfen Sie es dann mit einer repräsentativen Flüssigkeit oder der tatsächlichen Chemikalie unter kontrollierten Bedingungen. Der Korrekturfaktor sollte auf der Flüssigkeit basieren, die in der Produktion verwendet wird.
Welche Tests sollten nach dem Austausch einer Schnecke oder eines Zylinders wiederholt werden?
Wiederholen Sie den Leistungstest mit mehreren Geschwindigkeiten, die Druckhalte- oder Leckprüfung, die Temperaturüberprüfung und einen kurzen Produktionsversuch. Eine neue Schnecke oder ein neuer Zylinder kann die Druckreaktion, das Mischen und die Verweilzeit verändern, sodass der alte Korrekturfaktor möglicherweise nicht mehr gültig ist. Stellen Sie das System neu auf Basis und notieren Sie die neuen Werte.
Wie kann ich erkennen, ob der Dosierfehler von der Pumpe oder von der Schnecke und dem Zylinder herrührt?
Trennen Sie das System. Überprüfen Sie die Pumpenleistung anhand des Gewichts oder Volumens am Einspritzpunkt oder an einem Testanschluss. Überprüfen Sie dann die Stabilität des Zylinderdrucks, die Schneckenwiederherstellung, die Dichtung des Prüfrings und den Zustand der Düse. Wenn die Pumpenleistung stabil ist, die Produktqualität jedoch je nach Druck oder Zykluszeit variiert, ist die Ursache wahrscheinlicher die Hardware für die Schmelzeförderung.
Beseitigt ein Bimetall-Schraubenzylinder Kalibrierungsprobleme?
Nein. Ein Bimetallzylinder kann die Verschleißfestigkeit bei abrasiven oder korrosiven Anwendungen verbessern, was dazu beitragen kann, dass die Kalibrierungsbasislinie länger stabil bleibt. Es ersetzt keine Ausgangstests, Druckprüfungen, Temperaturüberprüfungen oder Aufzeichnungen. Die Metallurgie unterstützt die Stabilität; Der Testplan beweist es.
Warum weicht die Additivdosierung ab, nachdem sich eine Materialcharge geändert hat?
Materialchargen können sich in Viskosität, Füllstoffgehalt, Feuchtigkeit oder thermischem Verhalten unterscheiden. Diese Unterschiede verändern den Schmelzdruck und die Art und Weise, wie sich das Additiv vermischt. Überprüfen Sie die Produktionsrate, das Temperaturprofil und den Korrekturfaktor nach einer Chargenänderung erneut. Wenn die Drift groß ist, stellen Sie sicher, dass sich der Feststoffgehalt oder die Dichte des Additivs selbst nicht verändert hat.
Kalibrierung und Tests sollten drei Fragen beantworten: Welche Dosis wird abgegeben, in welchem Zustand befindet sich die Maschine und was erhält das Produkt tatsächlich.
Abschließende Checkliste für die Inbetriebnahme einer stabilen Additiveinspritzung
Bevor Sie ein neues oder repariertes System abgeben, stellen Sie sicher, dass die Maschine die thermische Stabilität erreicht hat, die Dosierleitungen leckagefrei sind, die Leistung bei mehr als einer Rate überprüft wurde, die Druckreaktion stabil ist und der Produktionsversuch die Qualitätsanforderungen erfüllt. Notieren Sie die Grundlinie in einer Form, die die nächste Schicht verwenden kann. Wenn eine Schnecke oder ein Zylinder ausgetauscht wurde, notieren Sie sich die neuen Abmessungen und die neue Materialqualität, damit künftige Verschleißtrends als Anhaltspunkt dienen. Wenn eine neue Chemikaliencharge eingeführt wird, betrachten Sie den ersten Lauf als Überprüfungslauf und gehen Sie nicht davon aus, dass der alte Korrekturfaktor noch gilt.
Der allgemeinere Punkt ist, dass es sich bei der Kalibrierung um eine Produktionsdisziplin und nicht um eine Wartungsformalität handelt. Ein chemisches Einspritzsystem kann technisch kalibriert sein und dennoch fehlerhafte Teile produzieren, wenn die Hardware der Schmelzezuführung instabil ist. Es kann auch mechanisch einwandfrei sein und dennoch driften, wenn die Testbedingungen nicht repräsentativ sind. Die Werke, die die besten Ergebnisse erzielen, vereinen das Dosiergerät, die Schnecke und das Fass sowie die Produktqualitätsprüfung in einer Routine. Sie verlassen sich nicht auf eine einzige Zahl, um zu beweisen, dass alles unter Kontrolle ist.
Diese Routine muss nicht komplex sein. Es muss wiederholbar, dokumentiert und an den tatsächlichen Produktionszustand gebunden sein. In diesem Fall werden Kalibrierung und Prüfung zu einem Instrument zur Ausschussreduzierung, zum Schutz der Additivausgaben und zur Verlängerung der Lebensdauer von Schnecke und Zylinder. Das Ergebnis ist ein vorhersehbarerer Prozess, weniger Notfallanpassungen und eine klarere Antwort, wenn etwas nicht stimmt.
Eine stabile Additiveinspritzung erfolgt durch eine wiederholbare Testroutine, die das Dosiergerät, den Zustand des Schneckenzylinders und das Endproduktergebnis verknüpft.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
