

Autor: Weibo
Datum: Nov 03, 2026
Teile für Spritzgießmaschinen: Leitfaden für Schnecken und Zylinder für Hersteller und Lieferanten
Eine 250-Tonnen-Presse, auf der vier Jahre lang derselbe Auftrag für glasfaserverstärktes Nylon ausgeführt wurde, fällt selten ohne Vorwarnung aus. Es beginnt an Polsterung zu verlieren, die Erholungszeit der Schrauben verlängert sich um zwei bis drei Sekunden und beim dritten Schuss jedes Zyklus erscheint eine dünne Spur schwarzer Flecken. Bis das Wartungsprotokoll aufgeholt hat, sind die Flügel in der Nähe der Dosierzone abgerundet und die Laufbohrung ist an genau derselben Stelle um 0,15 mm gewachsen.
Jeder, der Teile für Spritzgießmaschinen kauft, hat das schon einmal erlebt. Das Frustrierende daran ist, dass die Kosten selten auf das Teil selbst zurückzuführen sind. Es sind die sechs Wochen schwankender Abmessungen, die abgelehnte Charge, die niemand zurückverfolgen kann, und die Notbestellung, die teuer aufgegeben wurde, weil das Ersatzteil nie im Regal war. Die kurze Version vorweg: Bei einer Formmaschine konzentriert sich der Verschleiß auf die Plastifizierungsgruppe, also Schnecke, Zylinder, Rückschlagring und Düse, sodass sich Spezifikationsaufwand und Reservebestände am schnellsten auszahlen.
Gruppieren von Spritzgießmaschinenteilen nach ihrer Aufgabe
In Maschinenhandbüchern sind oft Hunderte von Einzelposten aufgeführt, was nutzlos ist, wenn ein Schichtleiter wissen muss, wo er suchen muss. Eine praktischere Möglichkeit, Teile von Spritzgussmaschinen zu sortieren, ist die Funktion, die sie während eines Zyklus erfüllen: Halten der Form, Schmelzen und Einspritzen, Zuführen von Strom und Steuern der Reihenfolge.
Diese Gruppierung ist wichtig, weil die Symptome eindeutig darauf abgebildet werden können. Blitze und ungleichmäßige Klemmkräfte gehören zur Klemmgruppe. Kurze Schüsse, schwarze Flecken und Kissenvariationen gehören zur Gruppe der Weichmacher. Langsame Schneckenerholung bei normalen Heizpunkten am Antrieb oder an der Hydraulikgruppe. Wenn das Alarmprotokoll zwischen nicht zusammenhängenden Fehlern springt, ist normalerweise die Steuerungs- und Instrumentierungsgruppe der Ausgangspunkt.
| Funktionsgruppe | Teile, die Sie tatsächlich bestellen werden | Job im Kreislauf | Erstes Anzeichen dafür, dass Aufmerksamkeit erforderlich ist |
|---|---|---|---|
| Spannen | Aufspannplatten, Verbindungsstangen, Kniehebelgestänge, Klemmzylinder, Auswerferstifte und Auswerferplatte, Formhöhenverstellung | Hält die Form gegen den Einspritzdruck geschlossen und wirft das Teil aus | Grat an der Trennfuge, ungleichmäßige Klemmkraft von links nach rechts, Auswerferspuren |
| Plastifizieren und Einspritzen | Schnecke, Zylinder, Rückschlagring, Schneckenspitze, Düse, Heizbänder, Thermoelemente, Trichter und Einfüllstutzen | Fördert, schmilzt, mischt, dosiert und injiziert das Schrot | Polstervariation, schwarze Flecken, kurze Schläge, zunehmende Erholungszeit |
| Antrieb und Hydraulik | Pumpe, Servomotor, Proportionalventile, Druckspeicher, Schläuche, Dichtungen, Hydrauliköl und Filter | Überträgt Drehmoment auf die Schraube und Kraft auf die Klemme | Langsame Erholung, Anstieg der Öltemperatur, Druckabfall unter Last |
| Steuerung und Instrumentierung | SPS, I/O-Karten, HMI, Druck- und Positionssensoren, Endschalter, Thermoelement-Eingänge | Sequenziert den Zyklus und hält Parameter wiederholbar | Zykluszeitdrift, zufällige Alarme, Parameter, die nicht gelten |
| Verbrauchsmaterialien für die Formseite | Angussbuchse, Heißkanalspitzen, Kernstifte, Wasseranschlüsse, Dichtungen | Formt und kühlt das Teil | Torröte, festsitzende Teile, ungleichmäßige Kühlung |
Für einen Maschinenbauer dient diese Tabelle gleichzeitig als Einkaufskarte. Spannteile sind weitgehend strukturell und werden pro Maschinenkonstruktion einmal bestellt. Plastifizierende Teile sind diejenigen, die als Nachbestellungen zurückkommen, weshalb ihre Zeichnungen, Toleranzen und Materialzertifikate in Ihrer Lieferantenakte die größte Aufmerksamkeit verdienen.
Teile, die mit geschmolzenem Polymer in Berührung kommen, verschleißen zuerst; Teile, die nur Last tragen, tun dies selten. Planen Sie Ihre Aufmerksamkeit in dieser Reihenfolge.
Innerhalb der Plasticizing Group: Wo sich der Verschleiß konzentriert
Die Plastifiziereinheit ist eine kleine, heiße Hochdruckmaschine im Inneren der größeren Einheit. Eine mit 80 bis 200 U/min drehende Schnecke zieht feste Pellets durch einen beheizten Zylinder, komprimiert sie, schmilzt sie an der Bohrungswand, homogenisiert die Schmelze und drückt sie dann als Kolben durch eine Düse. Bei jedem dieser Schritte werden abrasive Füllstoffe, korrosive Gase oder thermische Belastungen auf dieselben beiden Oberflächen ausgeübt.
Die Schraube
Die meisten Einspritzschnecken haben ein Verhältnis von Länge zu Durchmesser zwischen 20:1 und 24:1 und sind in eine Einzugszone, eine Übergangs- oder Kompressionszone und eine Dosierzone unterteilt. Die Futterzone ist tief, um Pellets zu schlucken; Die Dosierzone ist flach, um Druck und Scherung aufzubauen. Zwischen ihnen verjüngt sich die Kanaltiefe, und diese Verjüngung definiert das Kompressionsverhältnis, typischerweise 2,0 bis 2,5 für allgemeine Arbeiten und niedriger für wärmeempfindliche Materialien wie Hart-PVC.
Verschleiß zeigt sich zuerst an den Flugflächen, nicht im Kanal. Die Wendelspitze ist die Oberfläche, die an der Bohrung reibt, und sobald die Stegbreite zunimmt und der Außendurchmesser des Wendels kleiner wird, rutscht die Schmelze nach hinten über die Wendel, anstatt sich vorwärts zu bewegen. Dieser Schlupf wird von den Bedienern als längere Erholungszeit und instabiles Polster empfunden; Es handelt sich nicht um ein Problem mit der Heizung, auch wenn es auf der Temperaturanzeige so aussieht. Glasgefüllte Verbindungen mit einer Beladung von 30 bis 50 Prozent beschleunigen dies drastisch, da die Fasern wie eine langsame Schleifpaste wirken.
Das Fass
Fässer lassen sich in zwei große Familien einteilen. Nitrierte Fässer verwenden eine gasnitrierte Schicht von etwa 0,4 bis 0,7 mm auf einem geeigneten Basisstahl, was bei moderaten Kosten eine harte Oberfläche ergibt und für ungefüllte Standardharze geeignet ist. Bimetallfässer verwenden eine zentrifugal gegossene Legierungsauskleidung, oft 2 bis 5 mm dick und mit Karbidpartikeln beladen, die weitaus verschleißfester ist und weitaus mehr Hitzezyklen verträgt, bevor die Oberfläche zerbricht.
Das Verschleißbild in einem Fass ist selten gleichmäßig. Das Bohrungswachstum konzentriert sich typischerweise am Ende der Dosierzone und direkt vor der Düse, wo Druck und Scherung ihren Höhepunkt erreichen. Aus diesem Grund sagt die Messung der Bohrung nur an der Einfüllöffnung fast nichts aus. Eine Drei-Punkt-Kontrolle über die gesamte Länge ist die minimal sinnvolle Inspektion.
Ring, Schraubenspitze und Düse prüfen
Der Kontrollring ist das günstigste Teil in der Gruppe und wird am häufigsten zu lange im Einsatz gelassen. Es gleitet auf dem Schraubenschaft und dichtet beim Einspritzen ab. Ein Gleitspiel, das bei 0,05 bis 0,15 mm beginnt, öffnet sich durch Verschleiß, und sobald es etwa 0,25 mm überschreitet, kann die Maschine kein stabiles Kissen mehr halten, da während des Einspritzhubs Schmelze nach hinten ausläuft. Der termingerechte Austausch eines Rings und einer Spitze ist einer der wenigen wirklich günstigen Gewinne bei der Formwartung.
Die Düse ist die letzte Einschränkung vor der Form. Sein Kugelradius muss mit der Angussbuchse übereinstimmen und seine Öffnung beeinflusst den Scherverlauf. Heizbänder und Thermoelemente sind ebenfalls Verbrauchsmaterialien, und ein Band, das 15 Grad kühler als der Sollwert ist, verändert stillschweigend das gesamte Schmelzprofil.
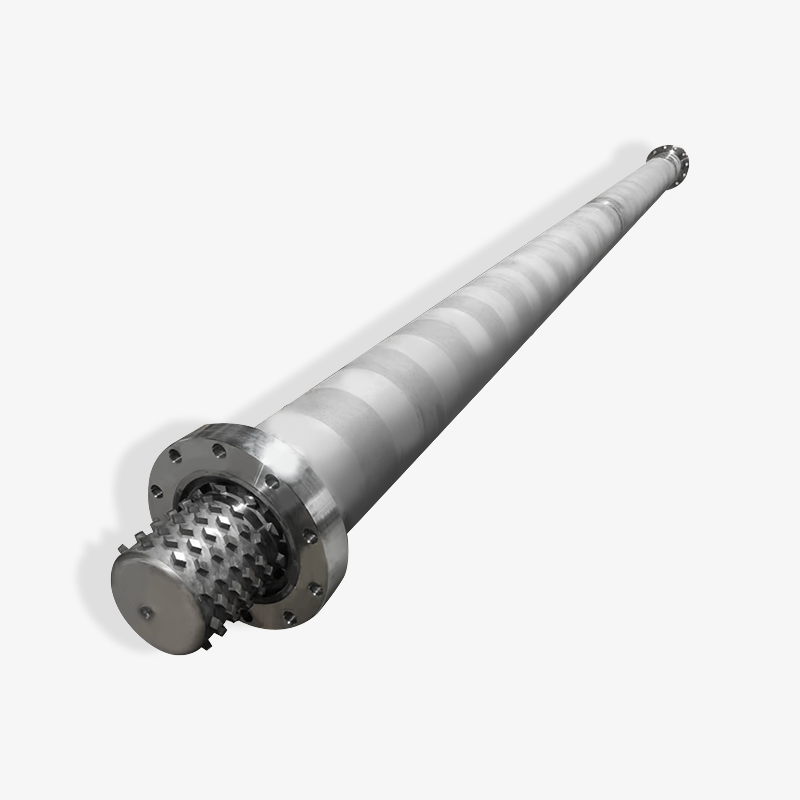
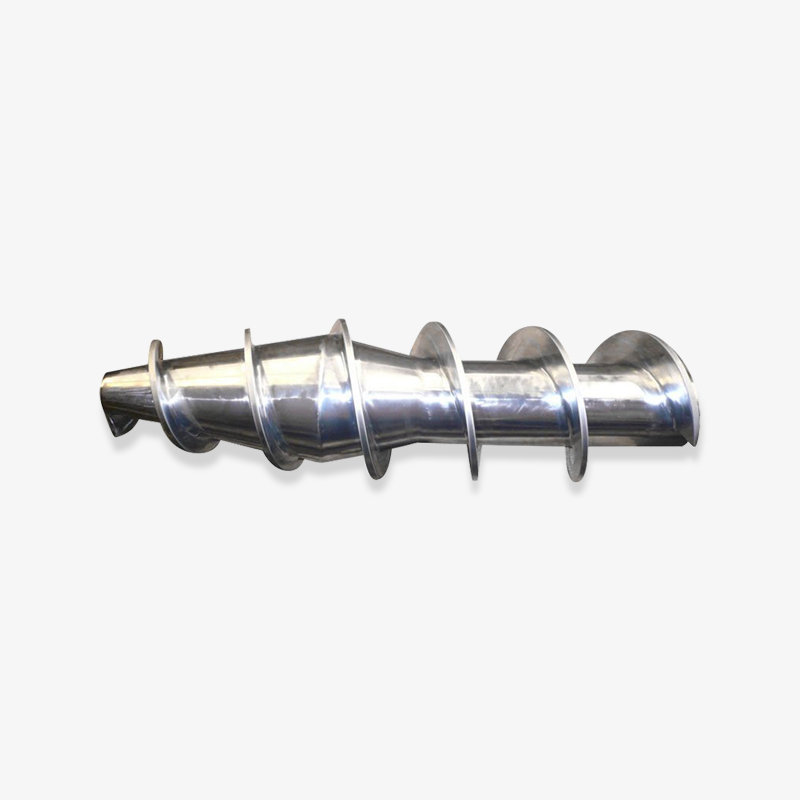
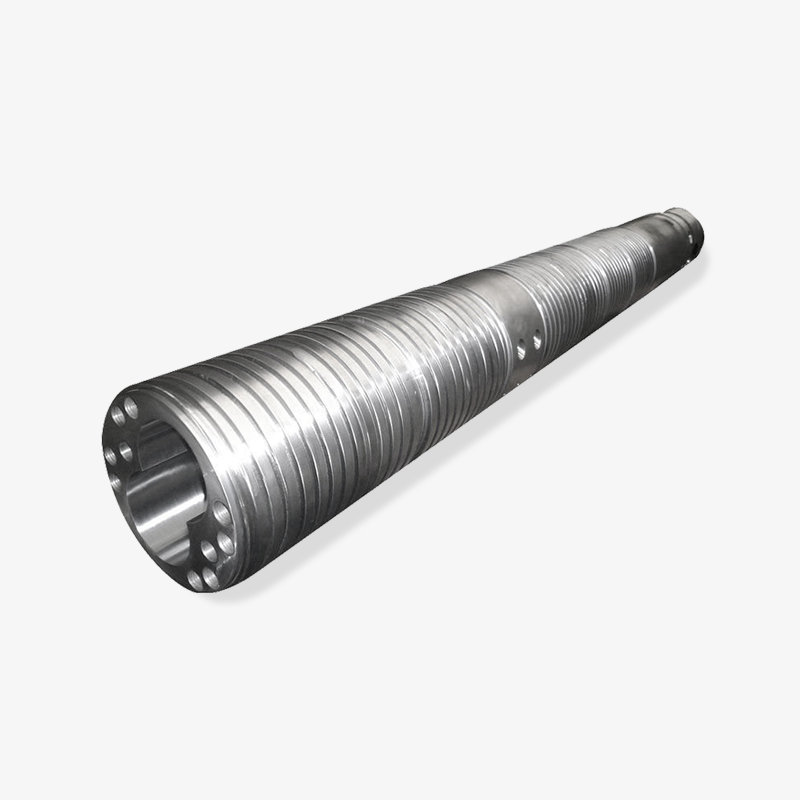
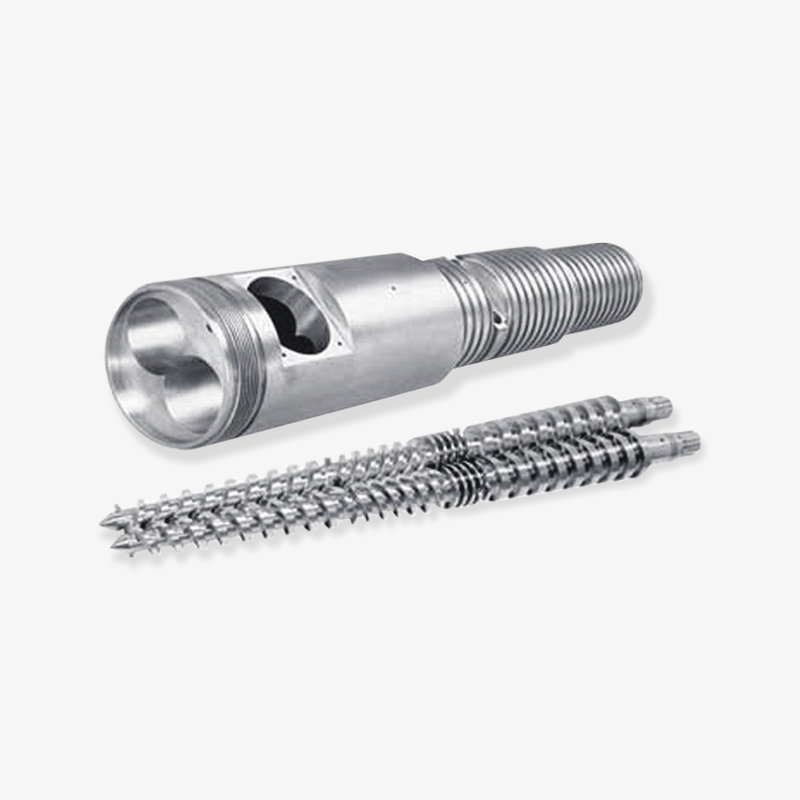
 Kundenspezifische Spritzgussschnecke und Zylinder Die Schraube and barrel form the plasticizing unit; a matched set helps maintain stable material transport and reduces fit-related leakage. Produkt anzeigen →
Wenn Sie diese Gruppe als aufeinander abgestimmten Satz und nicht als separate Artikel beziehen, wird die Passung zwischen Schraube, Ring und Bohrung vom Lieferanten vor dem Versand überprüft, wodurch die häufigste Ursache für ein „Neuteil, das immer noch nicht das Polster hält“ beseitigt wird.
Ein verschlissener Rückschlagring ahmt eine verschlissene Schraube nahezu perfekt nach. Ersetzen Sie den Ring und die Spitze, bevor Sie eine Schraubenbestellung genehmigen.
Passende Teileaufbauten für das Harz, das Sie tatsächlich verwenden
Der häufigste Spezifikationsfehler besteht darin, den Aufbau zu kaufen, der zur Maschine und nicht zum Harz passt. Zwei 180-Tonnen-Maschinen mit identischen Schussgrößen erfordern möglicherweise völlig unterschiedliche Schnecken- und Zylinderkonstruktionen, wenn eine ungefülltes Polypropylen und die andere 40 Prozent glasfaserverstärktes Polyamid formt.
Der Tragemodus sollte die Wahl bestimmen. Abrasive Füllstoffe führen zu mechanischer Erosion von Stegen und Bohrungswänden. Korrosive Schmelzen, insbesondere PVC und einige flammhemmende Sorten, greifen die nitrierte Schicht chemisch an und führen eher zu Lochfraß als zum Glätten. Hochtemperaturharze oxidieren die Stahloberfläche und verkürzen die Lebensdauer des Heizbands. Jede dieser Fragen erfordert eine andere Antwort.
| Harz oder Füllstoff | Dominanter Verschleißmodus | Laufrichtung | Schraubenrichtung | Was Sie sehen sollten |
|---|---|---|---|---|
| Ungefülltes PP, PE, PS, ABS, PC | Leichter Klebeverschleiß | Nitrierte Bohrung, Standardauskleidung | Nitrierter Stahl, 20:1 bis 22:1 L/D | Langsamer Verlust der Wiederholbarkeit der Dosierung nach mehreren Jahren |
| Glasgefülltes PA, PBT, POM zu 20 bis 50 Prozent | Starker Abrieb | Bimetallischer Liner mit Karbidphase | Bimetallische oder geschweißte Hartbeschichtung an Mitnehmern und Mischabschnitt | Abgerundete Flugecken und steigendes Schraubendrehmoment |
| Hart- und Weich-PVC | Korrosion plus thermischer Abbau | Korrosionsbeständige Bimetall- oder verchromte Bohrung | Verchromt, geringe Kompression, keine toten Stellen | Schwarze Linien und Lochfraß auf nitrierten Oberflächen |
| PPS, PEI, PEEK, LCP | Hochtemperaturoxidation mit abrasiven Füllstoffen | Bimetall mit hitzebeständiger Legierung | Hochtemperaturlegierung mit geschützter Spitze | Durchgebranntes Heizband und verfärbte Schraubenoberflächen |
| Schäumendes EPE und EPP | Geringer Verschleiß, instabiler Druck | Normalerweise reicht eine standardmäßig nitrierte Bohrung aus | Schnecke mit spezieller Misch- und Dekompressionszone | Dichteschwankungen und ungleichmäßige Zellstruktur |
| Recycelte Flocken mit Füllstoff und Metallspuren | Gemischter Abrieb und Stoß | Bimetallische Bohrung | Bimetallschraube mit verstärkter Spitze | Plötzliche Drehmomentspitzen und Schäden an der Einzugszone |
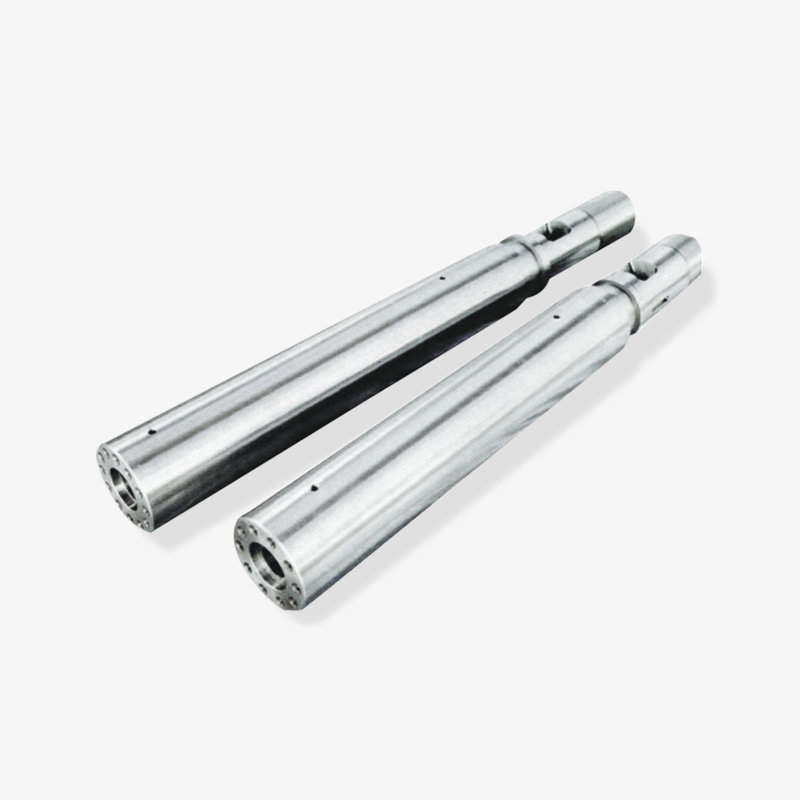
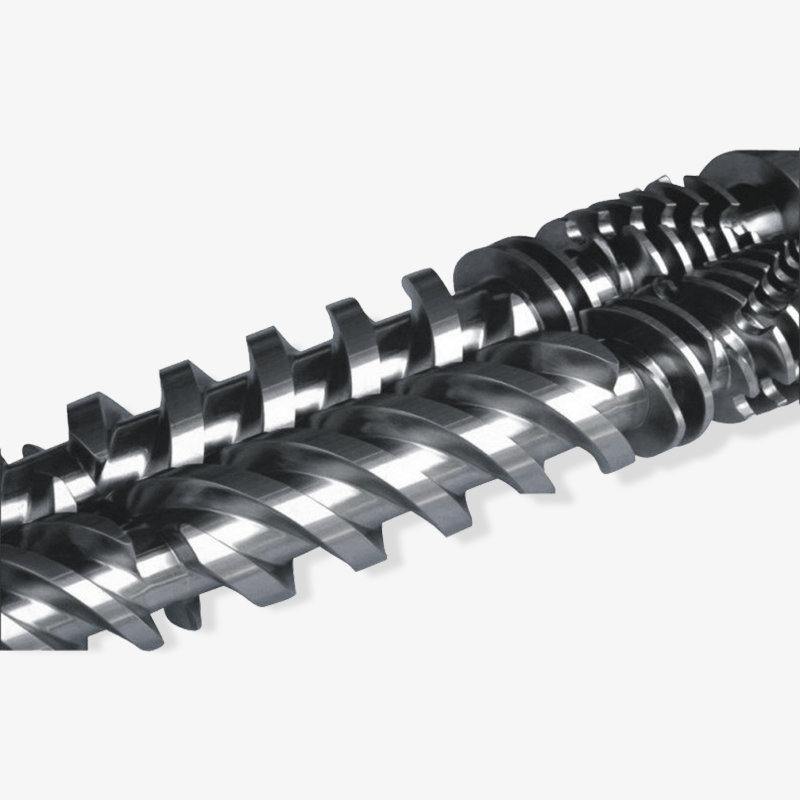
 Bimetallschraube für gefüllte und Hochtemperaturharze Eine Bimetallschraube kombiniert eine robuste Basis mit einer verschleiß- und korrosionsbeständigen Legierungsoberfläche für gefüllte und hochtemperaturbeständige technische Harze. Produkt anzeigen →
Eine Bimetall-Konstruktion kostet mehr als eine nitrierte Konstruktion, und für eine Maschine, die ungefülltes Polypropylen in einem 20-Sekunden-Zyklus laufen lässt, sind diese zusätzlichen Kosten sehr gering. Bei einem gläsernen Job im Dreischichtbetrieb amortisiert sich dies in der Regel innerhalb des ersten Jahres nach vermiedenen Ausfallzeiten. Die ehrliche Antwort hängt von der Füllmenge, der Anzahl der Zyklen und davon ab, wie tolerant Ihr Kunde gegenüber einer Qualitätsabweichung ist, bevor es zu einer Beschwerde kommt.
Geben Sie den Verschleiß an, der sich aus dem Füll- oder Korrosionsauftrag ergibt, den die Maschine am häufigsten ausführen wird, und nicht aus dem einfachsten Auftrag, den sie jemals ausführen wird.
Eine Schrauben- und Zylinderzeichnung wie ein Käufer lesen
Einkaufsingenieure, die eine Schraubenzeichnung lesen können, erkennen die meisten Lieferprobleme, bevor sie die Bestellung aufgeben. Die Zeichnung ist nicht nur eine Form; Es handelt sich um eine Reihe von Verpflichtungen zu Geometrie, Wärmebehandlung und Passform. Hier ist die Reihenfolge, die es wert ist, jedes Mal überprüft zu werden.
- Durchmesser und Passformklasse. Nenndurchmesser der Schnecke plus Toleranz, abgestimmt auf die Toleranz der Zylinderbohrung. Eine Schnecke und ein Zylinder, die bei zwei verschiedenen Lieferanten bestellt wurden, sind die häufigste Ursache für ein zu großes Anfangsspiel.
- Verhältnis von Länge zu Durchmesser und Zonenlängen. Einzugs-, Übergangs- und Dosierlängen sollten prozentual oder absolut angegeben werden. Vage Zeichnungen ergeben Schrauben, die laufen, aber nicht auf die gleiche Weise plastifizieren wie das Original.
- Kompressionsverhältnis. Stellen Sie sicher, dass das Verhältnis zum Harz passt. Eine 3:1-Schraube, die in einen PVC-Auftrag gesteckt wird, zersetzt das Material durch Scherung, unabhängig davon, wie gut es bearbeitet wurde.
- Fluggeometrie. Steigung, Flugbreite, Kanaltiefenprofil und etwaige Barrieren- oder Mischflüge. Diese bestimmen die Homogenität und Leistung der Schmelze, nicht nur die Verschleißlebensdauer.
- Grundmaterial und Wärmebehandlung. Basisstahlsorte, Nitriertiefe und Oberflächenhärte oder Dicke der Bimetallauskleidung und Karbidgehalt. Fragen Sie nach den tatsächlichen Werten, nicht nach der Formulierung „hochwertiges Material“.
- Geradheit und Oberflächenbeschaffenheit. Geradheit pro Längeneinheit und Bohrungsrauheit. Beides wirkt sich auf den Abstand aus, der erst auftritt, wenn die Maschine heiß ist.
- Schnittstellendetails. Schraubenschaftkupplung, Keilnut oder Keilnut, Gewindespezifikation, Ringsitzabmessungen prüfen. Das sind die Maße, die darüber entscheiden, ob das Teil überhaupt passt.
- Düsenschnittstelle. Kugelradius, Düsendurchmesser und Sitzwinkel, abgestimmt auf die formseitige Angussbuchse.
Eine Zeichnung, die alle acht Punkte beantwortet, kann von jedem kompetenten Hersteller genau zitiert werden. Eine Zeichnung, die drei davon beantwortet, ergibt ein Teil, das passt, läuft und langsam alle davon überzeugt, dass die Maschine das Problem ist.
Jedes in Ihrer Zeichnung fehlende Maß wird zu einer Annahme, die Ihr Lieferant in Ihrem Namen treffen muss.
Woher Serviceanrufe wirklich kommen
Bevor Sie entscheiden, was Sie auf Lager haben, ist es hilfreich, zu sehen, wie sich Beschwerden über Plastifizierungseinheiten normalerweise verteilen. Bei der folgenden Tabelle handelt es sich um ein illustratives Muster, das eher aus gängigen Werkstattberichten als aus einer formellen Umfrage stammt. Betrachten Sie daher die Form als Orientierung und die genauen Prozentsätze als Näherungswerte.
Illustrative Aufteilung der Serviceeinsätze für Plastifiziereinheiten
Schraubengangverschleiß
34 %
Ring und Schraubenspitze prüfen
22 %
Verschleiß der Laufbohrung am Dosierende
18 %
Fehler am Heizband und am Thermoelement
14 %
Düsenverstopfung oder Sitzschaden
7 %
Futtermittelüberbrückung und Hunger
5 %
Die ersten drei Kategorien machen etwa drei Viertel der Gesamtmenge aus, weshalb die Schnecken- und Zylindergeometrie die detaillierteste Zeichnung in Ihrer Teilebibliothek verdient. Dies erklärt auch, warum ein Wartungsteam, das nur Heizbänder auf Lager hat, immer noch Tage verliert, wenn das Kissen abdriftet.
Die beiden kleinsten Kategorien werden am häufigsten falsch diagnostiziert. Schäden am Düsensitz und eine Überbrückung des Zufuhrhalses zeigen sich beide als kurze Schüsse und werden beide auf die Schraube zurückgeführt. Eine schnelle Prüfung des Drucks an der Düse und ein Blick auf die Temperatur am Einfüllstutzen werden sie trennen, bevor irgendjemand einen Ersatz bestellt.
Für einen Maschinenbauer, der Geräte in Exportmärkte versendet, hat diese Verteilung eine zweite Auswirkung. Ersatzsätze, die zusammen mit einer neuen Maschine verkauft werden, sollten die größeren Stangen widerspiegeln, nicht die billigsten, da ein Kunde, der eine Schraubenspitze, aber keinen Kontrollring erhält, trotzdem die Service-Hotline anruft.
Ersatzsätze sollten der Fehlerverteilung folgen und zwei Drittel der Fehler liegen innerhalb der Schnecken- und Zylinderbaugruppe.
Messen Sie den Verschleiß, bevor Sie einen Austausch autorisieren
Der Austausch einer Schraube bei Verdacht ist teuer. Das Ersetzen bei der Messung ist eine Entscheidung, die Sie verteidigen können. Die folgenden Messungen klären die Frage tatsächlich und dauern bei stehender Maschine und entfernter Schraube weniger als eine Stunde.
| Messung | Wohin mitnehmen | Typischer Neuzustand | Entscheidungsschwelle |
|---|---|---|---|
| Außendurchmesser des Schneckengangs | Zuführ-, Übergangs- und Dosierabschnitte | Zeichnungsnennwert innerhalb der Toleranz | 0,25 bis 0,4 mm unter dem Nennwert |
| Durchmesser der Laufbohrung | Einfüllöffnung, Mitte, Dosierende | Zeichnung nominell, feines Finish | 0,15 bis 0,25 mm über dem Nennwert |
| Radialspiel beim Dosieren | Nur Messzone | Typischerweise 0,10 bis 0,20 mm | Über 0,35 mm |
| Überprüfen Sie das Ringgleitspiel | Ring gegen Schraubenschaft | 0,05 bis 0,15 mm | Über 0,25 mm |
| Geradlinigkeit | Volle Schraubenlänge bei V-Blöcken | Innerhalb von 0,02 mm pro 300 mm | Sichtbare Biegung oder Unrundheit über 0,05 mm |
| Zustand der Bohrungsoberfläche | Messbereich | Feines, gleichmäßiges Finish | Riefenbildung, Lochfraß oder Rauheit über 1,6 Mikrometer Ra |
Zwei praktische Hinweise. Messen Sie zunächst nach Möglichkeit die Bohrungstemperatur, da ein heißer Lauf nicht die gleiche Form hat wie ein kalter. Zweitens: Bewahren Sie das vorherige Messblatt in der Maschinendatei auf. Ein einziger Messwert verrät Ihnen den Abstand; Zwei Messungen im Abstand von sechs Monaten geben Aufschluss über die Verschleißrate, und die Verschleißrate ist es, die das nächste Ausfalldatum vorhersagt.
Zwei Aufmaßblätter sind mehr wert als ein Prüfbericht, denn erst der Trend sagt Ihnen, wann Sie bestellen müssen.
Beschaffungsrisiken: Toleranz, Austauschbarkeit und Lieferzeit
Bei den meisten Beschwerden über Ersatzteile geht es nicht um die Bearbeitungsqualität. Dabei geht es um die Kluft zwischen dem, was der Käufer angenommen hat, und dem, was der Lieferant angenommen hat. Dies sind die Risiken, die es wert sind, in eine Bestellung aufgenommen zu werden.
- Stapeln im Freiraum. Eine Schraube an der Obergrenze ihrer Toleranz und ein Zylinder an der Untergrenze ihrer Toleranz können ein Spiel hinterlassen, das doppelt so groß ist wie der Konstruktionswert, bevor die Maschine überhaupt läuft.
- Härteangaben ohne Zertifikate. Nitriertiefe und Oberflächenhärte sollten als Messwerte mit der Lieferung geliefert werden, nicht als Marketingsatz auf einer Website.
- Austauschbarkeit des Schnittstellenendes. Schraubenschäfte, Keilnuten und Kupplungsgewinde variieren zwischen den Maschinengenerationen. Eine Zeichnung der Flüge ohne Zeichnung des Antriebsendes ist unvollständig.
- Für das falsche Produkt wird eine Lieferzeit angegeben. Kundenspezifische Schnecken und Bimetallzylinder werden auf Bestellung gefertigt und benötigen in der Regel Wochen statt Tage. Standardmäßig nitrierte Schrauben können auf Lager sein. Bestätigen Sie, nach welchem Zeitplan Sie ein Angebot erhalten.
- Verpackungs- und Transportschäden. Lange, schlanke Teile biegen sich. Die Exportverpackung sollte die Schraube über ihre gesamte Länge tragen, und die Eingangskontrolle sollte eine Geradheitsprüfung und nicht nur eine visuelle Prüfung umfassen.
- Dokumentation für Exportkunden. Materialzertifikate, Maßberichte und Wärmebehandlungsaufzeichnungen werden häufig vom Endkunden des Maschinenbauers verlangt, insbesondere auf europäischen und nordamerikanischen Märkten.
Für Einkäufer, die einen Hersteller, einen Handelslieferanten und einen Großhändler vergleichen, fällt die Unterscheidung meist genau in diesem Bereich auf. Ein Hersteller kann Ihnen den Prozessablauf beim Nitrieren oder Schleudergießen zeigen und eine Zeichnung anpassen. Ein Händler leitet Ihre Zeichnung weiter und sendet ein Angebot zurück. Das ist nicht automatisch schlimmer, aber es verändert, wer das Risiko trägt, wenn eine Toleranz verfehlt wird.
Halten Sie Spiel, Härte und Abmessungen des Antriebsendes schriftlich fest, und die meisten Streitigkeiten über Ersatzteile verschwinden, bevor sie überhaupt entstehen.
Ersatzteile, die es wert sind, vorrätig zu sein, und was man rechtzeitig bestellen kann
Bestandsentscheidungen werden in der Regel anhand der Kosten pro Artikel getroffen und nicht anhand der Kosten für Ausfallzeiten, was genau umgekehrt ist. Die richtige Frage ist, wie viele Produktionsstunden ein fehlendes Teil kostet und wie vorhersehbar der Zeitpunkt des Ausfalls ist.
Kontrollringe, Schraubspitzen, Düsen, Heizbänder, Thermoelemente und Dichtungen gehören auf Lager. Sie sind im Vergleich zu Ausfallzeiten kostengünstig, fallen vorhersehbar aus und ihre Abmessungen bleiben über Produktionsläufe hinweg stabil. Eine einzelne Regalschublade, die diese Artikel abdeckt, kann eine zweitägige Unterbrechung in eine zweistündige Umstellung verwandeln.
Schrauben und Zylinder gehören zu einer Planauftragskategorie und nicht zu einer Bestandskategorie. Sie haben eine bestimmte Geometrie, sind teuer im Leerlauf und halten so lange, dass das Halten von drei Varianten über Jahre hinweg Kapital bindet. Der richtige Ansatz ist ein gemessener Verschleißtrend plus eine bekannte Vorlaufzeit des Lieferanten, sodass die Bestellung dann ausgeführt wird, wenn der Trend einen Schwellenwert überschreitet, und nicht, wenn die Maschine stoppt.
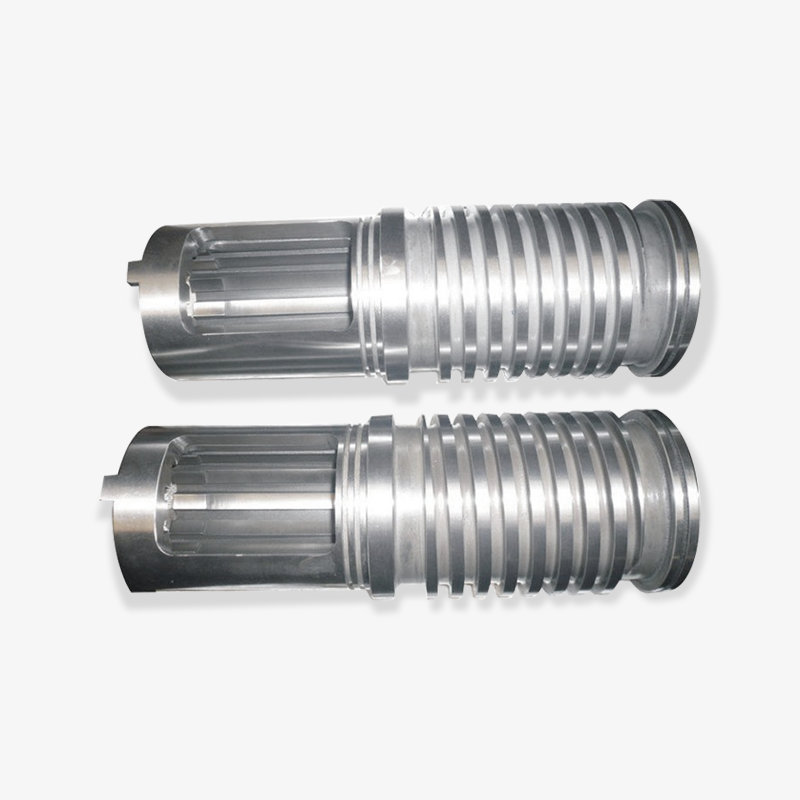
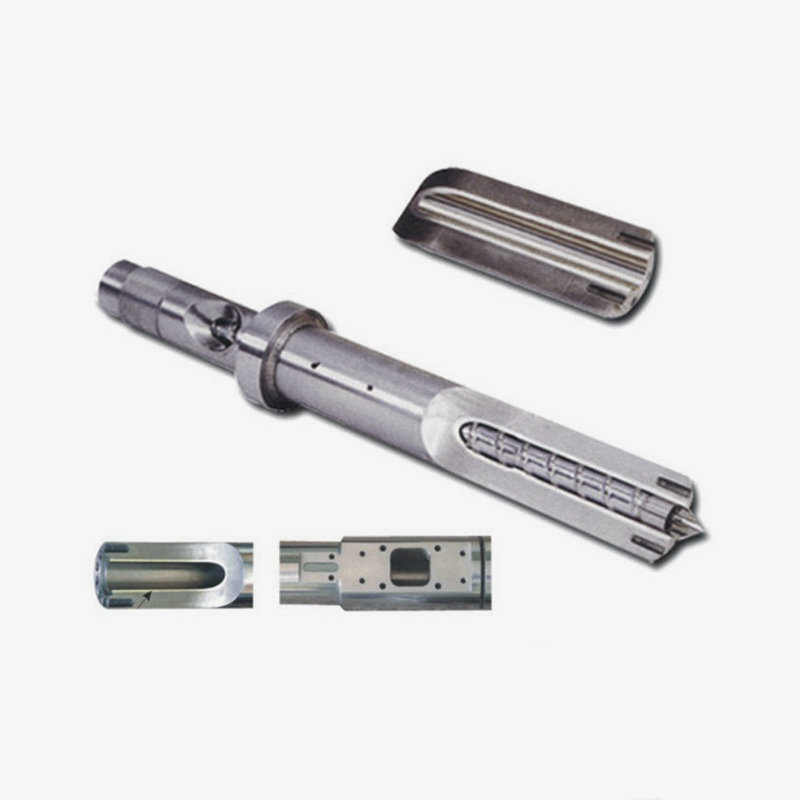
 SKD61 Spritzgießmaschinenzubehör Vorderkörper, Schneckenkleinteile und Düse aus SKD61, mit optimierten Fließwegen für stabilen Schmelzefluss und Verschleißfestigkeit. Produkt anzeigen →
Es lohnt sich, Verbrauchszubehör mit demselben Lieferanten zu konsolidieren, der die Schraube und den Zylinder herstellt, da die Abmessungen von Ring, Spitze und Sitz auf die jeweilige Schraube abgestimmt sind und nicht auf einen generischen Standard.
Für Maschinenbauer, die ein Ersatzteilsatzprogramm betreiben, ist ein Verbrauchsmaterialsatz pro ausgelieferter Maschine und ein Ersatzsatz pro erwarteter Betriebsdauer von zwei Jahren sinnvoll. Dadurch bleibt der Endkunde unterstützt, ohne dass er eine ganze Plastifiziereinheit lagern muss.
Lagern Sie die Teile, die vorhersehbar ausfallen, kostengünstig auf Lager; Planen Sie die Teile, die langsam und teuer ausfallen.
Fehlermuster und ihre Bedeutung, bevor Sie etwas ersetzen
Einen Fehler richtig zu lesen spart mehr Geld als ein guter Kauf. Vier Muster decken den Großteil dessen ab, was ein Formboden tatsächlich aussagt.
Kissendrift bei normalen Temperaturen
Wenn das Kissen wandert und die Heizzonen halten, vermuten Sie zuerst den Prüfring und dann den Schraubengangverschleiß. Ein schneller Test besteht darin, die Schnecke an einer verstopften Düse vorwärts laufen zu lassen und zu beobachten, ob die Schnecke weiter kriecht. Wenn dies der Fall ist, rutscht die Schmelze am Ring oder an den Schneckengängen vorbei und keine noch so große Temperaturanpassung kann die Wiederholbarkeit wiederherstellen.
Schwarze Flecken, die mitten im Lauf erscheinen
Flecken, die kommen und gehen, sind in der Regel nicht auf eine verschlissene Schraube zurückzuführen, sondern auf beschädigtes Material, das an einer toten Stelle festgehalten wird. Überprüfen Sie den Sitz des Rückschlagrings, den Düsensitz und alle Stufen zwischen Zylinder und Düse. Wenn die Flecken gleichmäßig sind und über Wochen wachsen, ist ein Oberflächenversagen der Bohrung oder eine gerissene Nitridschicht die wahrscheinlichere Ursache.
Steigendes Schraubendrehmoment und langsamere Erholung
Ein Drehmomentanstieg bei einem stabilen Sollwert deutet darauf hin, dass entweder ein verschlissener Lauf zu einem rauen Lauf führt oder ein Problem in der Zufuhrzone vorliegt, wodurch die Flügel verhungern. Überprüfen Sie die Temperatur der Einfüllöffnung und die Kühlung der Einfüllöffnung des Trichters, bevor Sie etwas bestellen. Hungerimitationen tragen sich überraschend gut.
Kurze Aufnahmen auf einer Maschine, die sich früher problemlos füllen ließ
Kurze Schüsse haben viele Ursachen, aber wenn sie zusammen mit einer längeren Erholungszeit auftreten, ist die Gruppe der Weichmacher die richtige Anlaufstelle. Wenn sie allein bei stabilem Polster auftreten, liegt das Problem eher an der Düse, der Formtemperatur oder dem Einspritzprofil. Die Trennung dieser beiden Fälle dauert zehn Minuten und verhindert eine teure Fehldiagnose.
Durch das Führen eines einfachen Protokolls über Dämpfung, Erholungszeit und Drehmoment pro Schicht werden alle vier Muster von einer Anekdote zum Beweis. Es ist die am wenigsten glamouröse Pflegegewohnheit und diejenige, die sich am beständigsten auszahlt.
Ein Protokoll von Dämpfung, Erholung und Drehmoment auf Schichtebene identifiziert eine verschlissene Plastifiziergruppe, lange bevor Teile beschädigt werden.
Fragen, die einen echten Hersteller von einem Händler unterscheiden
Wenn Sie Lieferanten für Spritzgussmaschinenteile vergleichen, sagen Ihnen die Antworten auf eine Handvoll Fragen mehr als ein Katalog.
- Können Sie die Prozessroute für das Nitrieren oder den Schleuderguss darstellen und steuern Sie diese im eigenen Haus?
- Welche Basisstahlsorte haben Sie auf Lager und können Sie das Werkszertifikat der Lieferung beilegen?
- Wie misst man den Außendurchmesser der Schnecke und an wie vielen Punkten entlang der Schraube?
- Können Sie nach einer Kundenzeichnung bearbeiten, die von Ihrer Standardserie abweicht, und wie hoch ist die Mindestbestellmenge?
- Welche Toleranz haben Sie hinsichtlich der Geradheit und wie wird das Teil beim Verpacken und Versenden gestützt?
- Wie hoch ist Ihre realistische Lieferzeit für eine kundenspezifische Bimetallschnecke und einen Zylinder im Vergleich zu einer standardmäßigen nitrierten Schnecke?
- Welche Exportmärkte beliefern Sie bereits und welche Dokumentation benötigen diese Kunden?
Das Muster in den Antworten ist wichtig. Ein Produzent beschreibt Abläufe, Prüfpunkte und Durchlaufzeiten konkret. Ein Wiederverkäufer beschreibt Produkte und Preise. Beides ist nicht automatisch falsch, aber nur einer von beiden kann eine Zeichnung anpassen, wenn Ihr Maschinenbauer die Länge der Einzugszone ändert.
Für grenzüberschreitend arbeitende Beschaffungsteams hilft es auch zu fragen, wer sich nach der Bestellung um die technischen Fragen kümmert. Ein erfahrener Hersteller wird einen Ingenieur mit der Spezifikationsbesprechung beauftragen, und genau dort entstehen die meisten Ersatzteilprobleme.
Fragen Sie nach Prozess und Inspektion, nicht nach Produktkategorien; Die Antworten unterscheiden einen Hersteller sofort von einem Wiederverkäufer.
Installation, Einbruch und Alltagsgewohnheiten
Eine korrekt spezifizierte Schnecke und ein richtig spezifizierter Zylinder können dennoch während der Installation vorzeitig ausfallen. Drei Gewohnheiten verhindern das meiste davon.
Überprüfen Sie vor dem Erhitzen zunächst die Ausrichtung und den Sitz. Die Schraube sollte sich bei Umgebungstemperatur frei von Hand drehen lassen und der Zylinderflansch sollte flach am Gehäuse anliegen. Zweitens führen Sie ein ordentliches Wärmebad durch. Bringen Sie das Fass schrittweise nach oben und halten Sie es lange genug auf Temperatur, bis sich die gesamte Baugruppe stabilisiert hat, bevor Sie Material einfüllen, denn wenn eine kalte Schnecke in ein heißes Fass gepresst wird, beginnt das Festfressen.
Drittens führen Sie einen kontrollierten Einbruch durch. Halten Sie die ersten paar hundert Schüsse bei mäßigem Gegendruck und mäßiger Schraubengeschwindigkeit ab und achten Sie eher auf die Drehmomententwicklung als auf das Aussehen des Schusses. Wenn das Drehmoment während des Einfahrens stetig ansteigt, halten Sie an und prüfen Sie den Abstand erneut, anstatt ihn durchzudrücken.
Im Alltag sind die Gewohnheiten, die die Lebensdauer verlängern, unrühmlich: Halten Sie den Trichter und die Einfüllöffnung kühl, vermeiden Sie den Einsatz von Mahlgut mit Metallverunreinigungen, halten Sie die Spülroutine beim Abschalten korrekt ein und lassen Sie PVC bei längerem Stillstand nie heiß im Fass liegen. Jedes davon beseitigt einen Verschleißmechanismus, ohne dass es etwas außer Disziplin kostet.
Die meisten frühen Schraubenausfälle sind Installations- oder Abschaltgewohnheiten und keine Bearbeitungsfehler.
Häufig gestellte Fragen
Welche Teile einer Spritzgießmaschine verschleißen am schnellsten?
Der Rückschlagring und die Schneckenspitze verschleißen gemessen an den Stunden am schnellsten, da sie tausende Male pro Schicht gegen den Druck der Schmelze abdichten. Die Schneckengänge und die Zylinderbohrung verschleißen zwar langsamer, kosten aber wesentlich mehr, weshalb der Ring meist der erste Austausch und die Plastifiziereinheit der größte geplante Kostenfaktor ist.
Woher weiß ich, ob die Schraube, der Zylinder oder beides ausgetauscht werden muss?
Messen Sie das Radialspiel an der Dosierzone und vergleichen Sie es mit der Originalzeichnung. Wenn der Schraubendurchmesser über den Grenzwert hinaus abgenutzt ist, während die Bohrung noch innerhalb der Toleranz liegt, kann eine Schraube allein die Leistung wiederherstellen. Wenn die Bohrung gewachsen ist, entsteht durch den Austausch nur der Schraube vom ersten Tag an ein zu großes Spiel und das neue Teil verschleißt schnell.
Kann ich nur die Schraube ersetzen, ohne den Zylinder auszutauschen?
Es ist möglich und manchmal sinnvoll, aber nur mit Messnachweis. Eine neue Schraube, die in einer verschlissenen Bohrung läuft, verliert das vorgesehene Spiel und verhält sich oft schlechter als erwartet. Lieferanten, die beide Teile herstellen, können die Passform vor dem Versand prüfen. Dies ist der sicherere Weg für alles andere als eine kostengünstige Standardmaschine.
Wann lohnt sich der Mehrpreis für eine Bimetallschnecke und einen Bimetallzylinder?
Es zahlt sich aus, wenn die Maschine abrasive Füllstoffe, korrosive Schmelzen oder hohe Taktzahlen verarbeitet, bei denen Ausfallzeiten teuer sind. Bei ungefüllten Standardharzen bei moderaten Zyklen bietet ein korrekt spezifizierter nitrierter Aufbau eine gute Leistung und ist kostengünstiger. Die Entscheidung sollte sich eher an der Füllmenge und der erwarteten Nutzungsdauer als an Gewohnheit orientieren.
Warum verliert meine Maschine trotz neuer Heizbänder an Polsterung?
Bei korrekten Temperaturen führt ein Kissenverlust fast immer dazu, dass die Schmelze nach hinten rutscht, entweder am Rückschlagring vorbei oder über verschlissene Mitnehmer. Testen Sie, indem Sie die Schraube nach vorne gegen eine verstopfte Düse drücken und auf Kriechen achten. Wenn die Schnecke kriecht, liegt die Ursache eher in der Plastifizierungsgruppe als im Heizsystem.
Kann ein Lieferant Spritzgussmaschinenteile nach meiner Originalzeichnung herstellen?
Ja, und das ist der normale Weg für Maschinenbauer und für Austauscharbeiten an älteren Anlagen. Liefern Sie eine vollständige Zeichnung einschließlich Antriebsende, Mitnehmergeometrie, Materialspezifikation und Wärmebehandlung. Lieferanten, die vor der Angebotserstellung nach diesen Details fragen, sind in der Regel auch diejenigen, die sie nach der Bearbeitung überprüfen.
Welche Vorlaufzeit sollte ich einplanen?
Standardmäßige nitrierte Schnecken sind möglicherweise ab Lager verfügbar, während kundenspezifische Geometrien und Bimetallkonstruktionen auf Bestellung gefertigt werden und in der Regel innerhalb von Wochen statt Tagen gefertigt werden. Planen Sie den Kauf anhand Ihres Verschleißtrends und nicht anhand des Ausfalldatums, und bestätigen Sie, welcher Zeitplan für die genaue Spezifikation gilt, die Sie bestellen.
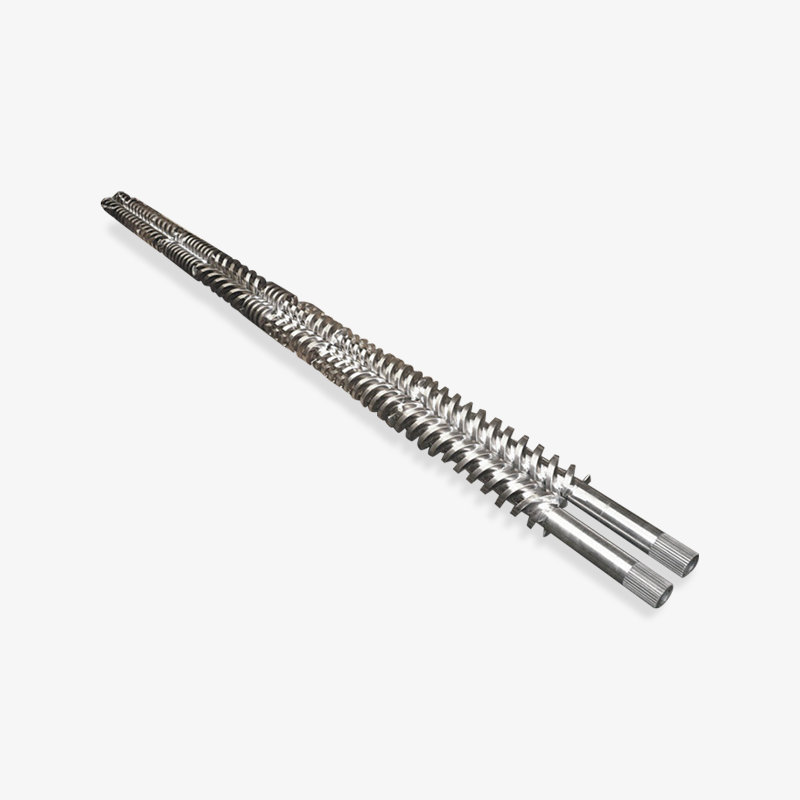
Folgen parallele Doppelschneckenteile und konische Doppelschneckenteile denselben Regeln?
Die Logik ist ähnlich, die Geometrie jedoch nicht. Ineinandergreifende Doppelschnecken basieren auf präzisen Flugprofilen und Mittellinienabständen, sodass die Austauschtoleranzen enger sind als bei einer Einzelschnecke. Die Verschleißmessung konzentriert sich immer noch auf Mitnahmestege und Bohrungsoberflächen, aber die akzeptablen Spielwerte sind kleiner und sollten immer der Zeichnung des Maschinenbauers entnommen werden.
Die meisten Probleme mit Polsterungen, Fehlschüssen und Flecken lassen sich auf einen gemessenen Abstand zurückführen. Messen Sie daher vor der Bestellung.
Wohin als nächstes gehen?
Wenn Sie gerade an einer Verschleißentscheidung arbeiten, lohnt es sich, zwei Ressourcen zu öffnen, bevor Sie ein Angebot anfordern. Man geht durch die Symptome und Ursachen, die am häufigsten an Formmaschinen auftreten; Das andere zeigt das Standardsortiment an Plastifizierungskomponenten, die für Einspritzanlagen erhältlich sind.
Häufige Probleme mit Schnecken und Zylindern von Spritzgießmaschinen Schnecken- und Zylindersortiment für Spritzgießmaschinen
Zhoushan Microwave Screw Machinery produziert seit 1990 auf einer Produktionsbasis von mehr als 10.000 Quadratmetern Schrauben, Zylinder und Kunststoffmaschinenkomponenten und beliefert Maschinenbauer und Ersatzteilkäufer in den USA, Deutschland, Dubai, Vietnam und Thailand. Benutzerdefinierte Geometrie, passende Schnecken- und Zylindersätze sowie Verbrauchsmaterialzubehör können anhand Ihrer Zeichnung angegeben werden.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
