

Autor: Weibo
Datum: Nov 17, 2026
Teile für Kunststoffspritzgussmaschinen: Kaufratgeber für Schrauben, Zylinder und Verschleißteile
Eine 250-Tonnen-Maschine bleibt mitten in der Schicht stehen. Das Schussgewicht schwankt seit drei Wochen, die Schmelzzeit liegt fast 20 Prozent über dem Sollwert und auf Teilen, die letzten Monat sauber waren, sind schwarze Streifen zu sehen. Die Wartung überprüft zuerst die Form, dann das Harz und zieht schließlich die Plastifizierungseinheit heraus – und stellt fest, dass der Dosierbereich der Schnecke so stark abgenutzt ist, dass Material am Kontrollring vorbei zurückrutscht.
Das ist der Fehlermodus, der tatsächlich die Leistung einer Spritzgießmaschine kostet. Nicht die Pumpe, nicht das Ventil – die Schraube, der Zylinder, der Rückschlagring und die Düse. Diese vier tragen zusammen, werden jedoch fast immer als vier separate Einzelposten gekauft, die einzeln bestellt werden, wobei die billigsten und die ersten, die scheitern, zuerst Aufmerksamkeit erregen.
Das übliche Ergebnis: Jemand gibt eine Bestellung für ein Fass auf, zieht eine Schraube nach und schiebt den Sperrring zum nächsten Abschalten. Die Maschine geht wieder zusammen, leckt immer noch, driftet immer noch und die neue Schraube wird dafür verantwortlich gemacht.
Wenn Sie dieses Thema schon einmal durchsucht haben, sind Sie wahrscheinlich auf Seiten gelandet, die Spritzgusskomponenten beschreiben – Hohlräume, Kerne, Auswerferstifte, Angusskanäle, Kühlkreisläufe. Das sind Formteile, keine Maschinenteile. Sie befinden sich in einer anderen Lieferkette, scheitern auf unterschiedliche Weise und werden von unterschiedlichen Personen gekauft. Dieser Artikel konzentriert sich auf die Maschinenseite: Welche Teile einer Kunststoffspritzgussmaschine verschleißen, wie sie spezifiziert sind, was vor der Bestellung überprüft werden muss und wie verhindert werden kann, dass eine Reparatur drei Monate später nicht zu einem erneuten Kauf wird.
Die Kunststoffspritzmaschinenteile, die die meiste Produktion kosten – Schnecke, Zylinder und Rückschlagring – erscheinen selten auf einer Ersatzteilliste, da sie eher durch langsamen Leistungsabfall als durch plötzlichen Bruch ausfallen.
Welche Kunststoffspritzmaschinenteile tatsächlich Ihren Output bestimmen
Wenn man die Marketingsprache weglässt, lassen sich die Teile einer Spritzgießmaschine in drei Gruppen einteilen. Jede Gruppe hat ihre eigene Kauflogik, und wenn man sie verwechselt, entstehen die meisten Bestellfehler.
- Plastifizier- und Einspritzeinheit: Schnecke, Zylinder, Rückschlagring (Rückschlagventil), Schneckenspitze, Düse, Düsenkörper, Einfüllstutzen, Heizbänder und Thermoelementtaschen. In diesen Teilen steht geschmolzenes Polymer über Jahre hinweg in jedem Zyklus unter Druck.
- Klemm- und Verriegelungssystem: Zugstangen, Zugstangenmuttern, feste und bewegliche Aufspannplatten, Kniehebelstifte, Buchsen, Hydraulikzylinder und der Spannkolben. Diese Teile unterliegen mechanischer Belastung und Ermüdung, nicht Polymer.
- Antrieb, Hydraulik und Steuerung: Pumpen, Proportionalventile, Servomotoren, Drucksensoren, Positionsgeber und Steuermodule. Diese versagen durch Verschmutzung, Hitze oder Elektronik, nicht durch Abrieb.
In der Plastifizierungs- und Einspritzgruppe wird über die Leistung entschieden. Eine verschlissene Pumpe löst einen Alarm aus und stoppt die Maschine. Ein verschlissener Rückschlagring hält die Maschine am Laufen und kostet Sie gleichzeitig Zykluszeit, Ausschussrate und Maßhaltigkeit, und niemand stellt eine Wartungsanfrage, weil technisch gesehen nichts kaputt ist.
Das ist der wesentliche Unterschied in der Art und Weise, wie diese Teile versagen. Die Hälfte der Ausfälle der Schließeinheit kündigen sich an – eine gerissene Zugstangenmutter, ein undichten Zylinder, ein Kniehebelstift, der anfängt zu quietschen. Plastifizierungsfehler kündigen sich durch Daten an, nach denen Sie suchen müssen: Vergrößerung der Schussgewichtsverteilung, schrumpfende Kissenposition, steigende Schmelzetemperatur, schwarze Flecken auf einem Teil, das im letzten Quartal in Ordnung war.
Es lohnt sich auch, Maschinenteile richtig von Formteilen zu trennen, da dies in den Suchergebnissen selten der Fall ist. Zu den Werkzeugen gehören ein Hohlraumeinsatz, ein Heißkanalverteiler, eine Angussbuchse und eine Auswerferhülse. Eine Schraube, ein Zylinder und ein Rückschlagring sind maschinell. Die Werkzeuge werden von einem Formenbauingenieur anhand einer Teilezeichnung gekauft; Die Maschinenteile werden von einem Wartungs- oder Beschaffungsteam anhand eines Maschinenbauplans und einer Harzspezifikation gekauft. Die beiden Spezifikationen sind nicht austauschbar, ebenso wenig wie die Lieferanten.
Sortieren Sie Ihre Teileliste nach Fehlerart, nicht nach Preis: Plastifizierende Teile fallen langsam aus und kosten Produktionskosten, Klammerteile fallen plötzlich aus und kosten Produktionstage.
Das Paar aus Schraube und Zylinder steht im Mittelpunkt jedes Kaufs
Fast jedes Spezifikationsgespräch beginnt hier, und das sollte auch so sein. Die Schnecke und der Zylinder sind die einzigen Teile in der Maschine, die das Polymer ständig berühren, und ihr Zustand legt die Obergrenze dafür fest, was die Maschine innerhalb der Toleranz halten kann.
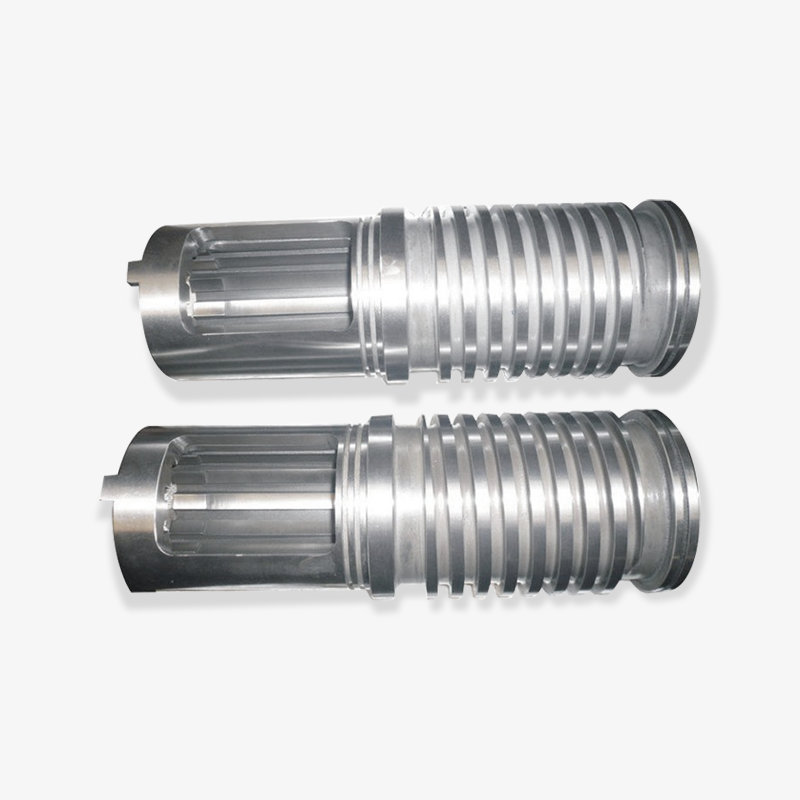
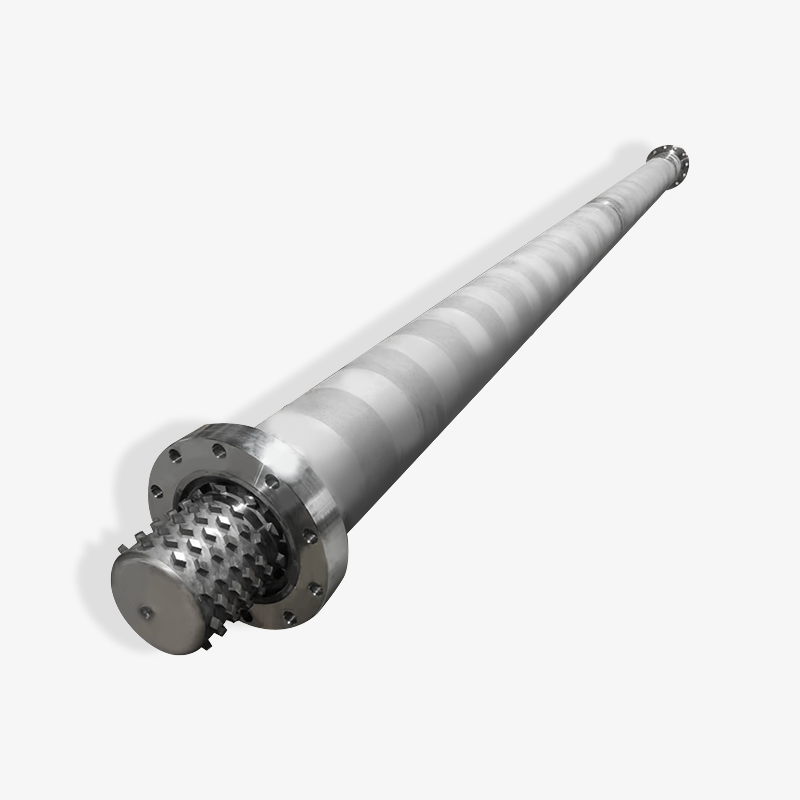
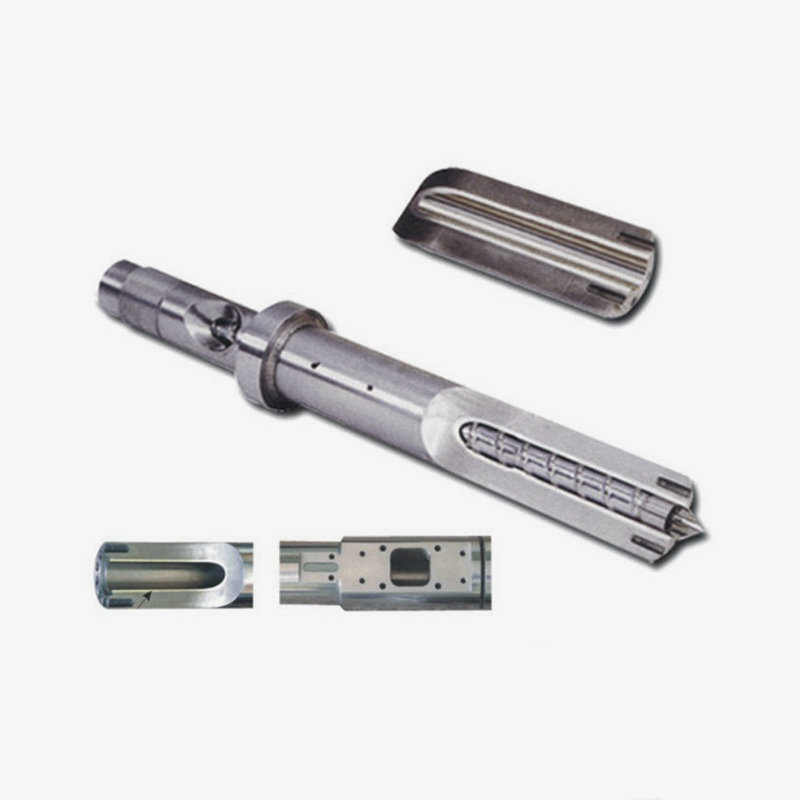
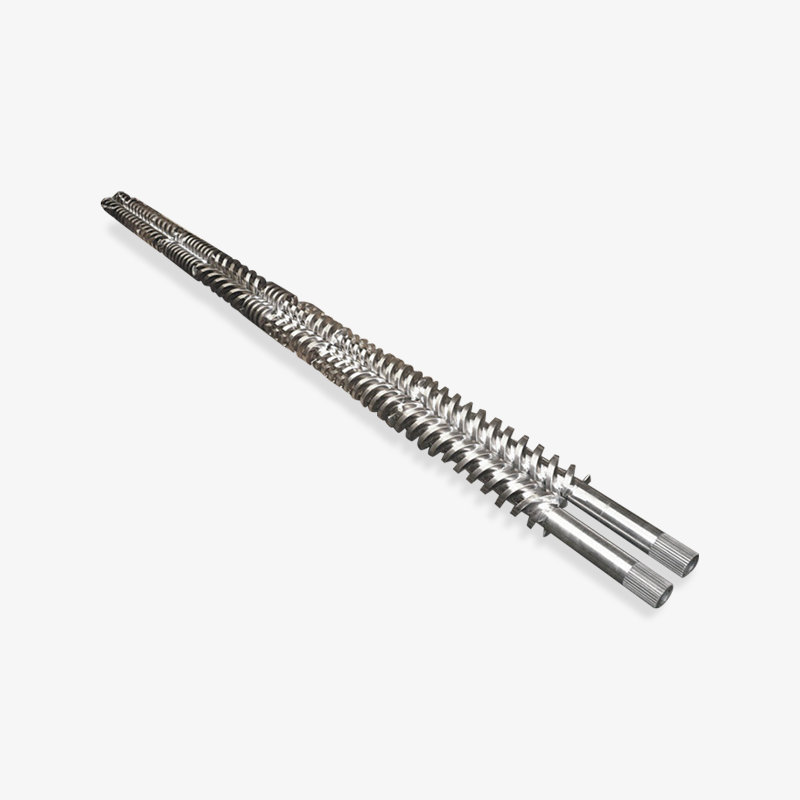
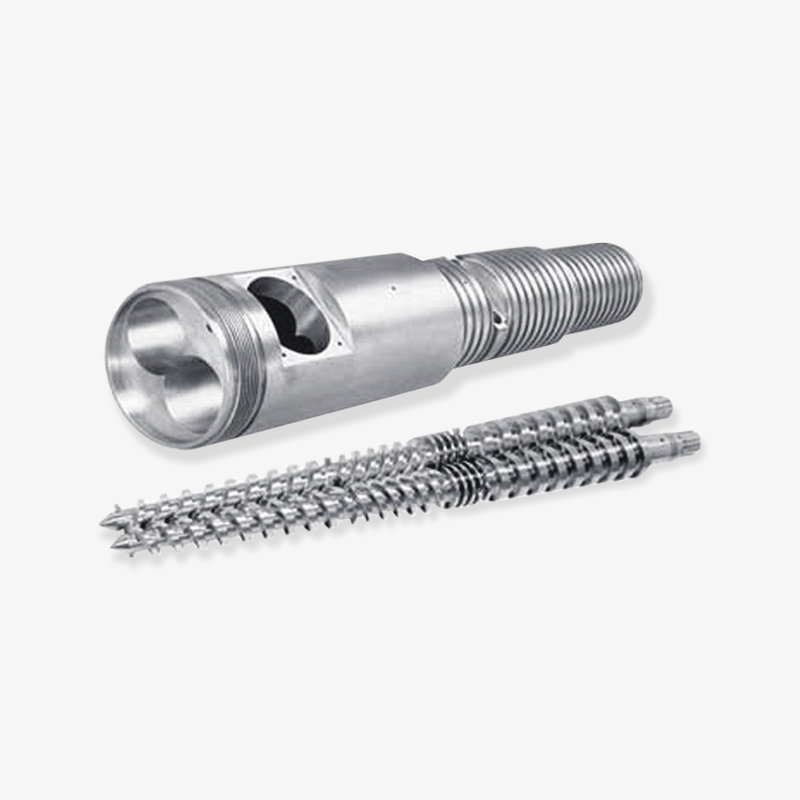
 Kundenspezifische Spritzgussschnecke und Zylinder Die Schnecke und der Zylinder sind die einzigen Teile, die ständig mit dem Polymer in Kontakt kommen. Daher bestimmen ihre aufeinander abgestimmte Konstruktion und ihr Zustand die Toleranzgrenze der Maschine. Produkt anzeigen →
Die Arbeitsbeziehung zwischen den beiden ist eine kontrollierte Freigabe. Bei einer Allzweck-Einspritzschnecke liegt der radiale Abstand zwischen dem Schneckensteg und der Zylinderbohrung typischerweise im Bereich von 0,1 bis 0,2 Prozent des Schneckendurchmessers pro Seite, fest genug, um als Dichtung zu wirken, und locker genug, um nicht zu verschleißen. Dieser Abstand bewegt sich nur noch in eine Richtung, sobald die Maschine in Produktion geht. Beim Öffnen fließt das Polymer rückwärts über die Schneckengänge statt vorwärts in den Schuss, und die Maschine gleicht dies aus, indem sie die Schnecke weiter und länger drückt.
Sie können das Spielproblem in den Prozessdaten erkennen, bevor Sie es in den Teilen sehen. Achten Sie auf eine sich im Laufe einer Schicht vergrößernde Streuung des Schussgewichts, eine Kissenposition, die gegen Null tendiert, und eine Schmelzzeit, die stetig ansteigt, während die Zylindertemperaturen flach bleiben. Diese drei Signale zusammen sind das klassische Anzeichen für ein sich öffnendes Spiel zwischen Schraube und Zylinder oder für einen undichten Prüfring.
Die Geometrie ist genauso wichtig wie der Verschleiß. Die wichtigsten Parameter, die Sie bestätigen müssen, sind:
- Schneckendurchmesser und Länge-zu-Durchmesser-Verhältnis: Allzweck-Einspritzschnecken laufen üblicherweise zwischen 18:1 und 24:1. Kurze Verhältnisse eignen sich für wärmeempfindliche Harze; Längere Verhältnisse sorgen für ein besseres Mischen und eine gleichmäßigere Schmelze bei technischen Polymeren.
- Kompressionsverhältnis: niedrig für amorphe Polymere wie ABS und PS, höher für halbkristalline Materialien wie PP und PE, bei denen die Verdichtung während des Schmelzens eine stärkere Kompression erfordert.
- Einzugs-, Verdichtungs- und Dosierlängen: Das Verhältnis zwischen den drei Zonen bestimmt, wie sanft das Material gefördert wird und wie stabil die Schmelze am Ende des Hubs ist.
- Fassheizzonen und Thermoelementpositionen: Diese müssen mit der Steuerungskonfiguration der Maschine übereinstimmen, nicht nur mit den physischen Abmessungen. Ein Lauf, der perfekt verschraubt ist, aber an der falschen Stelle ein Thermoelementloch angebracht ist, wird niemals ein stabiles Profil halten.
Der Fehler, der am meisten Geld kostet, besteht darin, die Größe einer Ersatzschraube allein durch Kopieren der Originalzeichnung zu bestimmen. Wenn die Maschine ihren Betrieb geändert hat – eine gefüllte Sorte, einen höheren Glasanteil, einen schnelleren Zyklus – kann die ursprüngliche Geometrie der Grund dafür sein, dass das Teil vorzeitig ausgefallen ist. Ein Austausch ist der einzige Moment, in dem die Geometrie ohne zusätzliche Kosten korrigiert werden kann.
Ersetzen Sie Schnecke und Zylinder anhand des gemessenen Spiels und der Abweichung in den Prozessdaten, nicht nach einem festen Kalender, und verwenden Sie die Austauschreihenfolge, um die Geometrie zu korrigieren, die nicht mehr mit dem von Ihnen verarbeiteten Harz übereinstimmt.
Verschleißteile, die als Satz ausgetauscht werden müssen
Der Rückschlagring ist das günstigste Teil der Plastifiziereinheit und wird bei einem Umbau am häufigsten an Ort und Stelle gelassen. Diese einzige Entscheidung macht die meisten Vorteile einer neuen Schraube und eines neuen Zylinders zunichte.
 Kundenspezifisches Zubehör für Spritzgießmaschinen und Prüfringkomponenten Der Rückschlagring ist kostengünstig, aber von entscheidender Bedeutung. Dieses SKD61-Zubehörset umfasst den Vorderkörper, Schraubenteile und die Düse für passende Umbauten. Produkt anzeigen →
Ein Rückschlagring gleitet auf dem Schraubenkopf und dichtet während der Injektion gegen einen Sitz ab. Sowohl der Ring als auch der Sitz sind abgenutzt. Ein neuer Ring auf einem verschlissenen Sitz hinterlässt einen Spalt, der sich unter dem Einspritzdruck öffnet, und dieser Spalt verhält sich genau wie eine verschlissene Schraube – uneinheitliche Schussgröße, längere Haltezeiten, Blitz bei einem Schuss und kurze Schüsse beim nächsten. Die Teile, die zu dieser Gruppe gehören, sind:
- Rückschlagring und Rückschlagringsitz (Rückschlagventil): Die primäre Abdichtung gegen Rückfluss während der Injektion.
- Schraubenspitze und Düsenkopf: der Flüssigkeitsweg zwischen der Dosierzone und dem Formanguss.
- Düsenkörper und Düsenspitze: Kontaktteile, die sowohl thermischen Zyklen als auch mechanischer Kontaktkraft gegen die Form ausgesetzt sind.
- Futterhals und Futterhülse: die Schnittstelle zwischen dem Trichter und dem Fass, wo das Granulat eindringt und wo sich der Verschleiß in einer instabilen Zuführung bemerkbar macht.
- Heizbänder und Thermoelemente: Es handelt sich nicht um Verschleißteile im abrasiven Sinne, sondern um die Teile, die darüber entscheiden, ob eine neue Schnecke und ein neuer Zylinder ihr Temperaturprofil tatsächlich halten können.
Die Ökonomie ist einfach. Ein Rückschlagring kostet nur einen Bruchteil eines Schrauben- und Zylindersatzes, aber ein undichter Ring kann jeden Zyklus durch längere Halte- und Erholungszeit um mehrere Sekunden verlängern. Bei einer Maschine, die in drei Schichten im 20-Sekunden-Zyklus läuft, entspricht eine Zeitstrafe von zwei Sekunden etwa einem Leistungsverlust von 10 Prozent. Dieser Verlust verläuft monatelang still, da nie ein Alarm ausgelöst wird.
Die Kontaktkraft der Düse ist ein weiterer leiser Verschleißpunkt. Wenn die Düse zu weit nach hinten versetzt ist und der Schlitten sie bei jedem Zyklus mit voller Kraft gegen die Angussbuchse drückt, wächst die Düsenspitze und der Dichtungsradius verschlechtert sich. Ein verringerter Radius führt zu Undichtigkeiten, und eine undichte Düse wird oft fälschlicherweise als verschlissener Kontrollring diagnostiziert, da die Symptome – Speichelfluss, Fadenziehen, ungleichmäßiges Schussgewicht – ähnlich aussehen.
Ersetzen Sie den Rückschlagring, den Sitz, die Schneckenspitze und die Düse immer als einen Satz mit der Schnecke und dem Zylinder – eine neue Schraube in Kombination mit einem alten Rückschlagring wird das ursprüngliche Problem innerhalb weniger Wochen beheben.
Einspritzeinheit versus Schließeinheit: Zwei unterschiedliche Kaufgespräche
Der Kauf von Teilen auf der Spritzseite und der Kauf von Teilen auf der Klammerseite erfordern unterschiedliche Fragen, unterschiedliche Dokumente und unterschiedliche Akzeptanzkriterien. Wenn man sie als eine einzige generische Bestellung behandelt, schlüpfen Maßabweichungen durch.
Einkauf auf der Injektionsseite
Es handelt sich hierbei um einen Leistungskauf. Sie geben eine Schmelzqualität, eine Schusswiederholbarkeit und eine Verschleißlebensdauer für ein benanntes Harz an. Das bedeutet, dass der Lieferant Ihre Harzsorte, Ihren Füllstoffgehalt und -prozentsatz, Ihr Schussgewicht, Ihre Zykluszeit und Ihre Konfiguration der Zylinderheizung benötigt. Ein Lieferant, der eine Schraube anbietet, ohne nach dem Füllstoffanteil zu fragen, zitiert ein generisches Teil, und ein generisches Teil ist normalerweise der Grund dafür, dass das letzte Teil vorzeitig ausgefallen ist.
Klammerseitiger Einkauf
Dies ist ein dimensionaler und metallurgischer Kauf. Zugstangen, Zugstangenmuttern und Gelenkbolzen sind tragende Teile, die mit engen Toleranzen hergestellt werden. Die Akzeptanzkriterien sind mechanischer Natur: Gewindeform, Härte, Konzentrizität, Geradheit und Materialzertifizierung. Eine Zugstangenmutter mit dem richtigen Gewinde, aber der falschen Härteklasse ist ein Ermüdungsfehler, der auf einen Produktionslauf wartet.
Die praktische Checkliste für Klemmseitenteile ist kurz, aber nicht verhandelbar:
- Bestätigen Sie Gewindesteigung, Gewindeform und Härteklasse anhand der Zeichnung des Maschinenbauers, nicht anhand eines Musterteils.
- Fordern Sie eine Materialzertifizierung mit Rückverfolgbarkeit der Schmelzennummer für tragende Gegenstände an.
- Überprüfen Sie die Geradheits- und Konzentrizitätsgrenzen schriftlich und bestätigen Sie, wie diese bei der Lieferung gemessen werden.
- Bestätigen Sie, ob das Teil fertig bearbeitet oder als halbfertiger Rohling geliefert wird, der eine Endmontage vor Ort erfordert.
Noch ein Punkt, der für beide Seiten gilt: Halten Sie maßlich fest, was von der Maschine kam. Schneckendurchmesser am Dosierbereich, Zylinderbohrung an drei Positionen, Außendurchmesser des Kontrollrings, Düsenradius. Wenn diese Zahlen beim Ausbau notiert werden, wird der nächste Kauf zu einer Spezifikation und nicht zu einer Vermutung, und die Verschleißrate wird zu einem messbaren Wert und nicht zu einer Erinnerung.
Teile der Einspritzseite werden anhand von Harzdaten gekauft, Teile der Spannseite anhand von Zeichnungen und Härtezertifikaten – senden Sie niemals dieselbe Anfrage an beide.
Wie abrasive und korrosive Harze die Teilespezifikation verändern
Zwei Maschinen mit identischen Typenschilddaten können völlig unterschiedliche Schrauben benötigen, je nachdem, was durch sie läuft. Füllstoffart und Beladungsprozentsatz verändern den Verschleißmechanismus weitaus stärker als die Maschinentonnage, und dieser Unterschied sollte sich sowohl auf die Materialauswahl als auch auf die Inspektionsintervalle auswirken.
Die folgende Tabelle vergleicht die relative Verschleißbelastung bei gängigen Materialfamilien. Dabei handelt es sich um einen technischen Näherungswert für Allzweckschnecken und nicht um eine Spezifikation. Die tatsächliche Lebensdauer hängt von der Schneckengeschwindigkeit, dem Gegendruck, der Schmelzetemperatur und davon ab, ob der Füllstoff vollständig vermischt ist.
Ungefülltes PP / HDPE
1.0
Ungefülltes ABS/PS
1.3
30 % mit Talk gefülltes PP
2.4
30 % glasfaserverstärktes PA66
6.5
50 % glasfaserverstärktes PBT
7.2
Lesen Sie die Tabelle als Druckindikator und nicht als Lebensdauertabelle. Der Wechsel von ungefülltem PP zu 30 Prozent glasfaserverstärktem PA66 erhöht die relative Verschleißbelastung um etwa den Faktor sechs, weshalb das gleiche Schneckenprofil, das jahrelang in einer Haushaltswarenlinie funktioniert, in wenigen Monaten an einem Teil unter der Motorhaube eines Automobils fertiggestellt werden kann. Es erklärt auch, warum ein Werk, das beides auf derselben Etage betreibt, nicht auf eine Schraubenspezifikation standardisieren sollte.
Für Einkäufer, die mit einem Schnecken- und Zylinderhersteller zusammenarbeiten, besteht der praktische Vorteil darin, dass Füllstoffdaten Teil der Anfrage sein müssen. Glasanteile über etwa 20 Prozent drängen die Diskussion normalerweise auf Bimetallzylinder und gehärtete oder oberflächenbehandelte Schrauben und ändern den empfohlenen Abstand, da ein größerer Abstand, der zu einer gefüllten Sorte passt, bei einer ungefüllten Sorte stark undicht wird.
Korrosion ist ein separater Bereich und verdient eine eigene Behandlung. PVC, flammhemmende Typen mit halogenierten Zusätzen und einige Acetalformulierungen greifen die Laufbohrung eher chemisch als mechanisch an. In diesen Fällen sind korrosionsbeständige Legierungen oder geeignete Beschichtungen erforderlich, und sie verändern auch die Abschaltroutine, da es weitaus schädlicher ist, wenn PVC heiß in einem Fass verbleibt als PP.
Geben Sie bei jeder Schraubenanfrage den Füllstofftyp und -prozentsatz an – abrasive und korrosive Harze erfordern unterschiedliche Zylindermaterialien, unterschiedliche Abstände und kürzere Inspektionsintervalle.
Anpassung der Schneckengeometrie an das Polymer, das Sie tatsächlich verwenden
Bei der Auswahl der Geometrie verdient ein guter Lieferant seinen Preis. Eine maßlich korrekte, aber geometrisch falsche Schnecke läuft, produziert Teile und liefert nie einen ganz stabilen Prozess.
Bei Allzweckschrauben konzentrieren sich die praktischen Ausgangspunkte auf einige bekannte Kombinationen:
- PP, PE und andere Polyolefine: eine Barriere- oder Allzweckschnecke mit mäßiger bis hoher Kompression, guter Länge des Einzugsabschnitts und einem Dosierabschnitt, der tief genug ist, um eine übermäßige Scherung zu vermeiden. Diese Harze sind thermisch verträglich, bei hohen Geschwindigkeiten jedoch scherempfindlich.
- ABS, PS und andere amorphe Harze: geringere Kompression, sanfterer Übergang und Aufmerksamkeit auf die Stabilität der Schmelzetemperatur statt auf die Mischintensität.
- PC und PC-Mischungen: hohe Viskosität und enges Verarbeitungsfenster, was eine längere Übergangszone und eine großzügige Dosiertiefe erfordert, um eine übermäßige Schererwärmung zu vermeiden.
- Glasgefülltes PA, PBT und POM: Zuerst die abriebfeste Konstruktion, dann die Geometrie. Mischabschnitte mit scharfen Kanten und engen Abständen werden eher zu Verschleißbeschleunigern als zu Leistungsmerkmalen.
- Hart-PVC: kurze Kompressionszone, niedriges Kompressionsverhältnis und korrosionsbeständige Metallurgie, da sich PVC mit der Verweilzeit zersetzt und ungeschützten Stahl angreift.
Mit all dem interagiert die Wahl des Durchmessers. Eine größere Schnecke bietet eine höhere Schusskapazität pro Hub und eine niedrigere Schneckengeschwindigkeit bei gleicher Leistung, was die Scherung verringert. Eine kleinere Schnecke sorgt für eine feinere Schusskontrolle und ein besseres Verweilzeitverhalten bei kleinen Teilen. Betriebe, die eine große Bandbreite an Schussgewichten auf einer Maschine verarbeiten, haben am Ende oft eine Kompromissschnecke, die überall mittelmäßig ist – was eine Kaufentscheidung und keine Maschinenbeschränkung ist.
Der am häufigsten übersehene Parameter ist die Tiefe des Messabschnitts. Ein flacher Dosierbereich sorgt für einen besseren Druckaufbau und eine gleichmäßigere Schmelze, erhöht jedoch die Scherung und die Schmelzetemperatur. Ein tiefer Dosierbereich ist sanfter, führt aber zu einer gewissen Druckstabilität. Wenn eine Maschine bei hohen Ausbringungsraten ein inkonsistentes Schussgewicht anzeigt, ist normalerweise die Dosiertiefe ein Thema.
Geben Sie die Schneckengeometrie anhand der Harzfamilie an, die Sie am häufigsten verwenden, und nicht anhand der Originalzeichnung – Kompressionsverhältnis und Dosiertiefe bestimmen die Stabilität mehr als der Durchmesser.
Materialien und Oberflächenbehandlungen, die die Lebensdauer bestimmen
Zwei Schrauben mit identischer Geometrie können sich je nach Grundstahl und Oberflächenbehandlung um den Faktor drei in der Lebensdauer unterscheiden. Hier akzeptieren Käufer meist eine vage Beschreibung und bereuen sie später.
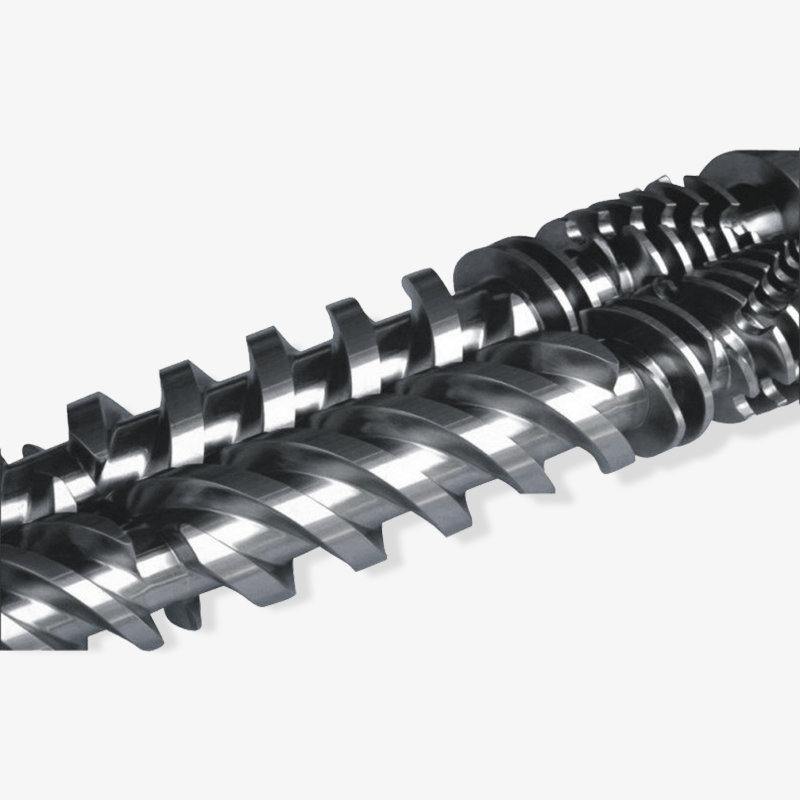
 Kundenspezifische Bimetallschraube für gefüllte und verstärkte Kunststoffe Die Bimetallkonstruktion nutzt eine spezielle Legierungsoberfläche für Verschleiß-, Korrosions- und Hochtemperaturbeständigkeit und eignet sich daher für glasfaserverstärkte und andere technische Kunststoffe. Produkt anzeigen →
Nitrierung ist die Standardlösung für allgemeine Arbeiten und bleibt die kostengünstigste Wahl für ungefüllte Standardharze. Für abrasive Füllstoffe ist es nicht geeignet, da ein nitriertes Gehäuse hart, aber dünn ist und sich der darunter liegende Stahl schnell abnutzt, sobald es abgenutzt ist. Die Bimetallkonstruktion ist die Standardlösung für gefüllte und verstärkte Materialien: eine in den Laufkörper eingegossene hochlegierte Auskleidung, die typischerweise eine Härte im Bereich von 58 bis 62 HRC bei besserer Abriebfestigkeit als ein nitriertes Gehäuse erreicht.
| Bau | Grundmaterial | Typische Behandlung | Am besten geeignet für | Relative Kosten | Was zu überprüfen ist |
|---|---|---|---|---|---|
| Nitrierte Schnecke und Zylinder | 42CrMo oder ähnlicher legierter Stahl | Gasnitrieren, Einsatztiefe typischerweise 0,3 bis 0,6 mm | Ungefülltes PP, PE, PS, ABS | Grundlinie 1.0 | Bericht über Einsatztiefe und Oberflächenhärte |
| Bimetallzylinder mit Bimetallschraube | Stahlkörper mit Auskleidung aus Schleudergusslegierung | Legierungsauskleidung, Härte etwa HRC 58 bis 62 | Glasgefülltes PA, PBT, hoher Mineralgehalt | 1,6 bis 2,2 | Linerdicke, Bindungsintegrität, Legierungsqualität |
| Durchgehärtete Werkzeugstahlschraube | Stahl vom Typ H13 | Härten und Anlassen, optional PVD-Beschichtung | Kombinierter abrasiver und korrosiver Einsatz | 2,0 bis 2,8 | Gleichmäßigkeit der Härte und Schichtdicke |
| Hartverchromte Schraube | Nitrierter Stahl mit Chromschicht | Hartverchromung, etwa 20 bis 40 Mikrometer | Korrosionsschutz im Allzweckbetrieb | 1.1 bis 1.3 | Haftung und Abdeckung der Beschichtung an Flugwurzeln |
Die Verifizierungsspalte ist wichtiger als die Auswahlspalte. Ein Bimetall-Zylinder ist nur so gut wie seine Liner-Verbindung, und die Liner-Dicke bestimmt, wie viele Jahre Sie vor einem Umbau im Einsatz haben. Fragen Sie nach dem Inspektionsprotokoll, nicht nur nach dem Namen der Legierung.
Die Oberflächenbeschaffenheit ist die andere Hälfte der Geschichte. Eine polierte Fließoberfläche verringert die Materialanhaftung und hilft bei Farbveränderungen und Entschlackung. Eine raue Oberfläche in der Dosierzone hält zersetztes Material fest und wird zur Quelle schwarzer Flecken, die auch durch noch so viel Spülen nicht entfernt werden können.
Passen Sie die Konstruktion an den Füllstoff an und fordern Sie dann das Inspektionsprotokoll an – die Dicke der Auskleidung und die Tiefe der Hülle sind das, wofür Sie tatsächlich bezahlen.
Eine Größen- und Kompatibilitäts-Checkliste vor der Bestellung
Die meisten Bestellfehler sind Maßfehler und die meisten Maßfehler lassen sich mit einem Foto und einem Messschieber vermeiden. Gehen Sie diese Liste durch, bevor Sie eine Bestellung bestätigen.
- Schraubendurchmesser und Gesamtlänge , gemessen an der Antriebsseite und der Dosierstrecke, nicht nur vom Typenschild der Maschine übernommen.
- Abmessungen des Laufflansches: Anzahl der Bolzenlöcher, Teilkreisdurchmesser und Lochgröße. Diese variieren je nach Maschinenbauer selbst bei gleicher Tonnage.
- Einfüllöffnung und Montagemuster des Trichters. Ein Fass, das bis auf die Einfüllöffnung überall passt, ist Schrott.
- Anzahl der Heizzonen, Bandbreite und Spannung. Bestätigen Sie, ob die Maschine 220-V- oder 380-V-Bänder verwendet und wie viele Zonen der Controller erwartet.
- Position und Tiefe der Thermoelementtasche Dazu gehört auch, ob die Maschine den J- oder K-Typ verwendet und wie tief die Sonde sitzt.
- Düsenradius und Öffnungsdurchmesser , abgestimmt auf den Angussbuchsenradius der Form. Eine Fehlanpassung führt hier zu Graten am Anguss und zu vorzeitigem Düsenverschleiß.
- Ringtyp prüfen: Gleitring, Kugelsperre oder dreiteilige Ausführung und der zum Schraubenkopf passende Sitzwinkel.
- Schraubenantriebsanschluss: Keil-, Keilnut- oder Vierkantantrieb, wobei die Kupplungsabmessungen anhand des Getriebeausgangs bestätigt werden müssen.
Zwei zusätzliche Elemente gehören in die Liste, obwohl sie keine Teile sind. Das erste ist eine Maßaufzeichnung der Maschine in ihrem jetzigen Zustand, einschließlich der Messungen der Laufbohrung an der Zufuhr-, Mittel- und Dosierposition. Der zweite ist ein Hinweis darauf, welche Harzqualitäten die Maschine in den nächsten zwei Jahren verarbeiten wird. Beides verringert die Chance, ein Teil zu bestellen, das für die Geschichte der Maschine geeignet und für die Zukunft falsch ist.
Fügen Sie für importierte Maschinen einen Schritt zur Dokumentation hinzu. Maschinenbauer wechseln den Subunternehmer und ein Baublatt für 2019 beschreibt möglicherweise nicht eine Maschine desselben Modells für 2021. Fotos des tatsächlichen Laufflansches, aufgenommen mit einem Lineal im Rahmen, lösen die meisten dieser Fragen in einem einzigen E-Mail-Austausch.
Messen Sie den Flansch, den Einfüllstutzen, die Thermoelementtaschen und den Antriebsanschluss an der tatsächlichen Maschine – die Tonnage auf dem Typenschild allein reicht nicht aus, um ein passendes Teil zu erhalten.
Was Sie einen Hersteller oder Großhändler fragen sollten, bevor Sie sich verpflichten
Es gibt einen echten Unterschied zwischen einem Hersteller und einem Handelslieferanten, und dieser zeigt sich schon bei der zweiten Bestellung und nicht bei der ersten. Ein Hersteller kann die Geometrie anpassen, eine Toleranz festlegen und einen Materialdatensatz bereitstellen. Ein Großhändler, der Kartons einfach umstellt, kann das in der Regel nicht, und die Lücke wird sichtbar, wenn ein Teil geändert werden muss oder ein Verschleißanspruch geklärt werden muss.
Fragen, die es wert sind, zu Beginn des Gesprächs gestellt zu werden:
- Können Sie die Basisstahlsorte und die Dicke der Oberflächenbehandlung schriftlich bestätigen?
- Bearbeiten Sie die Schneckengeometrie gemäß meiner Harzspezifikation oder liefern Sie nur ein Standardprofil?
- Welche Maßkontrolle wird vor dem Versand durchgeführt und welcher Bericht liegt dem Teil bei?
- Können Sie den passenden Satz – Schraube, Zylinder, Rückschlagring, Sitz und Düse – als einzelne geprüfte Baugruppe liefern?
- Wie gehen Sie mit einem Verschleißanspruch um: Austausch, Nacharbeit oder eine Maßanalyse des zurückgegebenen Teils?
- Welche Erfahrungen haben Sie mit dem Füllstoffanteil und der Harzfamilie gemacht, die ich verwende?
Die Antworten sagen mehr als der Preis. Ein Lieferant, der Sie vor der Angebotserstellung nach Ihrem Schussgewicht, Ihrer Füllmenge und Ihrer Laufheizungskonfiguration fragt, führt Spezifikationsarbeiten durch. Ein Lieferant, der einen Durchmesser und eine Länge angibt, verkauft ein Standardteil, und es sind Standardteile, die beim Schleifeinsatz frühzeitig scheitern.
Auch Liefer- und Exporterfahrung sind wichtig, wenn Sie grenzüberschreitend einkaufen. Teile, die ohne Schutzverpackung der Mitnehmer und des Düsensitzes versandt werden, kommen mit Handhabungsschäden an, die im Nachhinein nur schwer nachzuweisen sind. Erkundigen Sie sich, wie das Teil verpackt ist, ob die Düse und der Kontrollring einzeln geschützt sind und welche Unterlagen für Zoll- und Garantiezwecke mit der Sendung mitgeliefert werden.
Ein Lieferant, der vor der Angebotserstellung nach Ihrer Füllerbeladung und Heizkonfiguration fragt, führt Spezifikationsarbeiten durch; Wer nur den Durchmesser angibt, verkauft ein Massenteil.
Fehlermuster und was sie Ihnen sagen
Jeder Plastifizierungsfehler hinterlässt eine Signatur in den Prozessdaten oder auf der Teileoberfläche. Das korrekte Lesen dieser Signaturen erspart Ihnen den Austausch der falschen Komponente.
- Schwarze Flecken oder braune Streifen auf dem Teil: Zersetztes Material wird in einem rauen Bereich festgehalten, normalerweise in der Dosierzone, am Rückschlagringsitz oder hinter der Schneckenspitze. Durch das Spülen wird es kurz gelöscht, dann kehrt es zurück.
- Vergrößerung der Schussgewichtsverteilung im Laufe einer Schicht: Rückfluss über die Mitnehmer oder am Rückschlagring vorbei. Bestätigen Sie dies, indem Sie die Kissenposition in aufeinanderfolgenden Zyklen messen.
- Anstieg der Schmelzzeit bei stabilen Temperaturen: verminderte Fördereffizienz, typischerweise Verschleiß im Zufuhrbereich oder ein Spiel zwischen Schnecke und Zylinder.
- Kurze Schüsse, die bei einem stabilen Prozess zufällig erscheinen: Überprüfen Sie die Ringleckage oder eine Düsenverstopfung, normalerweise nicht die Schraube.
- Blitz bei einer Aufnahme und kurze Aufnahme bei der nächsten: Inkonsistente Schussgröße aufgrund eines undichten Rückschlagventils, manchmal kombiniert mit einem verschlissenen Sitz.
- Sabbern oder Fäden an der Düse: verschlechterter Düsenspitzenradius, verschlissener Sitzkontakt oder falsche Dekompressionseinstellungen.
- Fasstemperatur, die nicht in einer Zone gehalten werden kann: defektes Heizband, falscher Thermoelementkontakt oder eine Thermoelementtasche, in der die Sonde nicht mehr richtig sitzt.
Ein methodischer Diagnoseablauf spart hier Geld. Beginnen Sie mit den günstigsten Teilen: Heizbänder und Thermoelemente, dann Düse und Rückschlagring, dann Messung des Schnecken- und Zylinderspiels. Wenn Sie diese Reihenfolge umkehren, müssen Sie für einen Schraubenaustausch bezahlen, um ein Problem zu beheben, das eine Düsenspitze gelöst hätte.
Wenn die Symptome auf Schraube und Zylinder hinweisen, ist eine detailliertere Überprüfung erforderlich Häufige Probleme mit dem Schneckenzylinder der Spritzgießmaschine kann Ihnen dabei helfen, Verschleiß von Einstellungsproblemen zu unterscheiden, bevor Sie sich zu einer Ersatzbestellung verpflichten. Viele offensichtliche Verschleißausfälle erweisen sich als eine Kombination aus einem undichten Prüfring und einer im Laufe der Jahre erhöhten Gegendruckeinstellung, um dies zu kompensieren.
Diagnostizieren Sie vom billigsten zum teuersten: Heizbänder, Düse, Rückschlagring, dann Schnecken- und Zylindermessung – beginnen Sie niemals bei der Schnecke.
Häufig gestellte Fragen
Welche Teile der Kunststoffspritzgussmaschine verschleißen am häufigsten?
Die Gruppe mit dem höchsten Verschleiß ist die Plastifiziereinheit: Schnecke, Zylinder, Rückschlagring, Rückschlagringsitz, Schneckenspitze und Düse. Auf der Klemmenseite verschleißen Zugstangenmuttern, Spannbolzen und Buchsen über längere Zeiträume. Heizbänder und Thermoelemente versagen eher durch Temperaturwechsel als durch Abrieb, werden aber häufiger ausgetauscht als jedes mechanische Teil.
Woher weiß ich, wann die Schraube und der Zylinder ausgetauscht werden müssen?
Messen statt raten. Wenn das Radialspiel zwischen Schneckensteg und Zylinderbohrung auf etwa das Dreifache der ursprünglichen Spezifikation angewachsen ist, ist ein Austausch in der Regel gerechtfertigt. Der unterstützende Beweis sind Prozessdaten: zunehmende Streuung des Schussgewichts, schrumpfendes Kissen, steigende Schmelzzeit und zunehmender Gegendruck, der zum Halten des gleichen Schusses erforderlich ist.
Sollten Schnecke und Zylinder immer gemeinsam ausgetauscht werden?
In den meisten Fällen ja. Eine neue Schnecke, die in einem abgenutzten Zylinder läuft, dichtet nicht richtig ab und das neue Teil verschleißt dadurch schneller. Die gleiche Logik gilt für den Rückschlagring und den Sitz. Der Austausch eines Elements eines passenden Satzes führt normalerweise dazu, dass die Maschine einige Wochen lang besser läuft und dann wieder in den ursprünglichen Zustand zurückkehrt.
Was ist der Unterschied zwischen einem nitrierten und einem bimetallischen Lauf?
Bei einem nitrierten Lauf ist eine gehärtete Hülle in die Stahloberfläche eindiffundiert, typischerweise 0,3 bis 0,6 mm tief. Ein Bimetalllauf verfügt über eine in die Bohrung eingegossene hochlegierte Auskleidung mit einer Härte von etwa 58 bis 62 HRC und einer viel besseren Beständigkeit gegen abrasive Füllstoffe. Nitrieren eignet sich für ungefüllte Standardharze; Die bimetallische Konstruktion eignet sich für glas- und mineralgefüllte technische Harze.
Kann ich die Schraube austauschen, ohne den Lauf auszutauschen?
Das ist möglich, und manchmal ist es die richtige Entscheidung, wenn die Laufbohrung noch innerhalb der Toleranz liegt und das Spiel mit einer etwas überdimensionierten Schraube wiederhergestellt werden kann. Dazu ist zunächst eine genaue Bohrungsmessung erforderlich. Ohne sie ist eine übergroße Schraube in einer verschlissenen Bohrung ein Wagnis, das meist zu Abrieb oder vorzeitigem Verschleiß führt.
Wie lange sollten Spritzgussmaschinenschrauben halten?
Eine pauschale Antwort gibt es nicht, denn der Fülleranteil dominiert. Ungefüllte Standardharze können bei einer gut gewarteten Maschine viele Jahre lang gute Dienste leisten, während stark glasgefüllte technische Harze eine Allzweckschraube deutlich schneller abnutzen können. Der praktische Ansatz besteht darin, das Spiel in geplanten Abständen zu messen und den Austauschzeitpunkt durch die Verschleißrate und nicht durch den Kalender festzulegen.
Soll ich bei einem Hersteller oder einem Großhändler kaufen?
Kaufen Sie bei einem Hersteller, wenn die Geometrie zu einem bestimmten Harz passen muss, wenn die Toleranzen eng sind oder wenn Sie Material- und Prüfdokumentation benötigen. Ein Großhändler kann für Standardteile im nicht kritischen Bereich arbeiten, aber die Möglichkeit, ein Profil anzupassen oder einen Verschleißanspruch zu untersuchen, liegt normalerweise beim Hersteller.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
