

Autor: Weibo
Datum: Nov 09, 2026
Zweiplatten-Spritzgießmaschine: Klammerdesign, Schneckenzylinder und Kaufschecks
Als ein Spritzgießer in Vietnam den Preis für eine 1.300-Tonnen-Zelle für Batteriegehäuse festlegte, war die Zahl, die über das Projekt entschied, nicht der Maschinenpreis. Es war Grundfläche. Die Kniehebelanordnung benötigte etwas mehr als elf Meter Feldlänge, das Gebäude hatte nur neun Meter. Der Wechsel zu einer Spritzgießmaschine mit zwei Platten brachte die gleiche Schließkraft auf eine Fläche, die die Fabrik tatsächlich aufnehmen konnte, wodurch der Kran, die Kühlläufe und die vorhandenen Formwagen genau dort blieben, wo sie waren.
Das ist der übliche Grund, warum Käufer anfangen, sich mit zwei Plattenkonstruktionen zu befassen: keine Neuheit, sondern Platz, Ölvolumen und die Kosten für die Wartung eines Kniehebelgestänges, sobald die Tonnage steigt. Oberhalb von etwa 800 Tonnen Schließkraft gewinnt normalerweise ein Zwei-Platten-Spanner bei der Maschinenlänge und der Teileanzahl. Unter etwa 400 Tonnen ist eine Kniehebelmaschine in der Regel günstiger in der Anschaffung und schneller im Trockenzyklus. Zwischen diesen beiden Punkten hängt die Entscheidung vom Formhöhenbereich, den Zykluszeitzielen und davon ab, wie viel von Ihrem Wartungsbudget Sie für Stifte, Buchsen und Schmierleitungen ausgeben möchten.
Es gibt eine zweite Hälfte der Entscheidung, die weitaus weniger Beachtung findet: die Einspritzeinheit. Eine Zwei-Platten-Maschine mit dem falschen Schneckendurchmesser, der falschen Zylinderauskleidung oder einem Rückschlagring, der innerhalb von acht Monaten verschleißt, liefert nicht die Produktivität, die das Klemmendesign verspricht. Dieser Artikel deckt beide Hälften ab, da sie zusammen bestellt und zusammen zitiert werden.
Ein Zwei-Platten-Spanner verdient seinen Preis hauptsächlich über 800 Tonnen, wo die eingesparte Feldlänge und weniger Verschleißteile die höheren Kapitalkosten überwiegen.
Wie eine Zweiplatten-Spritzgießmaschine die Schließkraft aufbaut
Die Schließeinheit einer Zwei-Platten-Maschine enthält nur zwei große Aufspannplatten: eine am Maschinenrahmen befestigte und eine auf den Holmen oder auf einer Linearführung bewegliche Aufspannplatte. Es gibt keine dritte Platte und kein Kniehebelgestänge hinter der beweglichen Platte. Die Kraft kommt direkt von Hydraulikzylindern, und die Verbindungsstangen dienen der Führung und Verriegelung und nicht der Kraftvervielfachung durch ein mechanisches Gestänge.
Die bewegliche Platte legt den gesamten Öffnungshub unter niedrigem Druck und hohem Durchfluss aus den Langhubzylindern zurück. Sobald die Formflächen aufeinander treffen, schließen sich die geteilten Muttern in der beweglichen Aufspannplatte an den in die Verbindungsstangen eingearbeiteten Nuten an. Kurzhubzylinder ziehen dann die bewegliche Aufspannplatte einige Millimeter nach vorne gegen die feste Aufspannplatte, wodurch die Verbindungsstangen gedehnt und die Schließkraft aufgebaut wird. Beim Öffnen wird der Ablauf umgekehrt: Der Druck wird abgelassen, die Muttern werden zurückgezogen und die Langhubzylinder nehmen die Aufspannplatte zurück.
Der Spannzyklus in vier Schritten
- Schnellschließen: Langhubzylinder bewegen die Formaufspannplatte mit geringem Druck bis zum Erreichen der Werkzeugschutzzone.
- Formschutz: Die Schließkraft ist begrenzt, sodass ein falsch platzierter Einsatz oder ein festsitzendes Teil die Aufspannplatte stoppt, anstatt die Form zu zerdrücken.
- Verriegelung: Geteilte Muttern greifen in die Nuten der Verbindungsstange ein und Kurzhubzylinder bauen die eingestellte Klemmkraft auf.
- Lösen und öffnen: Der Klemmdruck fällt ab, die Muttern werden zurückgezogen und die Aufspannplatte fährt mit kontrollierter Geschwindigkeit zurück, um das Teil und das Auswurfsystem zu schützen.
Warum das Traversen-Verriegelungssystem das Detail ist, auf das es ankommt
Da die Klemmkraft über einen sehr kurzen Hub ausgeübt wird, entscheidet die Genauigkeit des Mutterneingriffs darüber, wie gleichmäßig die Kraft die vier Ecken der Aufspannplatte erreicht. Wenn eine Mutter etwas zu spät einrastet, kippt die Aufspannplatte, und eine geneigte Aufspannplatte wird als Grat auf einer Seite der Form und als kurze Schüsse auf der anderen Seite angezeigt. Bessere Steuerungen messen die Zugstangenspannung direkt und passen die einzelnen Zylinderdrücke an, wodurch die Plattenparallelität innerhalb einer Arbeitstoleranz bleibt, die normalerweise bei etwa 0,1 bis 0,2 mm pro Meter liegt.
Die praktischen Auswirkungen auf die Wartung sind unkompliziert. Sie müssen nicht mehr alle paar Wochen Kniehebelstifte, Buchsen und einen Schmierverteilerblock warten, aber Sie müssen einmal im Jahr die Nuten der Zugstange sauber halten, den Zahnverschleiß der Mutter überprüfen und die Dehnungskalibrierung überprüfen. In Anlagen mit staubigem Mahlgut oder schweren glasfaserverstärkten Verbindungen ist die Verunreinigung der Nuten die häufigste Ursache dafür, dass eine Schelle sich plötzlich weigert, die volle Tonnage aufzubauen.
Die Klemmkraft der beiden Platten wird von Kurzhubzylindern geliefert, so dass der Eingriff der Zugstangenmutter und nicht ein Kniehebelgestänge zum wartungskritischen Element wird.
Zwei-Platten- vs. Kniehebelspanner: Was zu Ihrem Formboden passt
Die meisten Käufer, die diese beiden Architekturen vergleichen, vergleichen in Wirklichkeit drei Dinge: wie viel Bauaufwand die Maschine erfordert, wie viel Wartungsaufwand sie erfordert und wie viel Flexibilität sie für zukünftige Formen lässt. In der folgenden Tabelle sind die Unterschiede aufgeführt, die sich in realen Notierungen zeigen.
| Rücksichtnahme | Zwei-Platten-Klemme | Kniehebelspanner (drei Platten). |
|---|---|---|
| Maschinenlänge bei gleicher Tonnage | Kürzere, oft 15 bis 25 Prozent kürzere Feldlänge bei hoher Tonnage | Länger, da die Kniehebel-Stützplatte die Länge hinter der beweglichen Platte erhöht |
| Verschleißteile in der Klemme | Wenige: Mutternzähne, Führungsbuchsen, Zylinderdichtungen | Mehr: Kniehebelbolzen, Buchsen, Verbindungsplatten, Schmierleitungen |
| Trockenzyklusgeschwindigkeit | Gut, aber normalerweise etwas langsamer als ein gut abgestimmter Kniehebel bei kleiner Tonnage | Schnell, besonders unter 500 Tonnen, wo die bewegte Masse gering ist |
| Flexibilität bei der Formhöhe | Breit, da der Hub hydraulisch erfolgt und die Formhöhenverstellung einfach ist | Begrenzt durch die Kniehebelgeometrie und den motorisierten Formhöhenbereich |
| Kapitalkosten unter 400 Tonnen | Höhere Klemmkraft pro Tonne | Niedriger, weshalb kleine Maschinen meist mit Kniehebel ausgestattet sind |
| Kapitalkosten über 1.000 Tonnen | Wettbewerbsfähig und oft niedriger, wenn man die Bau- und Fundamentarbeiten mit einbezieht | Höher, dazu mehr Stahl und mehr Bodenbelastung |
| Ölmenge und Hydraulik | Geringe Ölbewegung beim Spannen, da der Hub kurz ist | Der Klemmzylinder ist klein, aber das Gestänge muss separat geschmiert werden |
| Service und Ersatzteile | Weniger Teile, aber große Zylinder und Muttern sind teuer, wenn sie ausfallen | Günstige Einzelteile, öfter ausgetauscht |
Es lohnt sich, die Lücke im Trockenzyklus eher zu quantifizieren als anzunehmen. Bei einer 300-Tonnen-Maschine mit einem 12-Sekunden-Zyklus kann ein Kniehebel einen Vorsprung von einer halben Sekunde bieten, was etwa vier Prozent der Leistung entspricht. Bei einer 1.300-Tonnen-Maschine, die über einen Großteil eines 45-Sekunden-Zyklus läuft, liegt diese halbe Sekunde eher bei einem Prozent, und die eingesparte Hallenlänge plus reduzierter Wartungsaufwand sind weit mehr wert als die Zyklusdifferenz.
Der Formenhöhenbereich verdient mehr Aufmerksamkeit als sonst, insbesondere für Lohnfertiger. Eine hydraulische Zwei-Platten-Klemmvorrichtung ermöglicht eine breitere Palette von Formstapelhöhen, ohne die Maschinenkonfiguration zu ändern. Dies ist wichtig, wenn ein Former einen Auftrag mit einer Form erhält, die für eine andere Presse gebaut wurde. Kniehebelmaschinen bewältigen dies durch eine motorisierte Formhöhenverstellung, und bei sehr hohen Formen richtet sich der Kniehebel möglicherweise nicht vollständig aus, was die erreichbare Schließkraft verringert.
Es stellt sich auch die Frage der Stiftungen. Eine 2.000-Tonnen-Kniehebelmaschine konzentriert die Last anders als eine Zwei-Platten-Maschine derselben Leistung, und in älteren Gebäuden kann der Unterschied darüber entscheiden, ob Sie eine neue Grube oder eine verstärkte Platte benötigen. Bitten Sie beide Lieferanten um Bodenbelastungs- und Grubentiefenzeichnungen, bevor Sie etwas unterschreiben.
Vergleichen Sie zwei Platten- und Kniehebelmaschinen hinsichtlich der Feldlänge, des Formhöhenbereichs und der fünfjährigen Wartungskosten, nicht nur hinsichtlich des Trockenzyklus.
Bestimmen Sie vor dem Kauf die Größe der Schließkraft, der Aufspannplatte und des Formraums
Die Klemmkraft ist keine Zahl, die man wählt, weil die Maschine nebenan sie hat. Er wird aus der projizierten Fläche des Teils und der Angusskanäle multipliziert mit dem Hohlraumdruck berechnet, der zum Füllen und Packen der Form erforderlich ist. Eine praktikable Schätzformel in metrischen Einheiten ist die Klemmkraft in Tonnen, die der projizierten Fläche in Quadratzentimetern multipliziert mit dem Hohlraumdruck in bar, dividiert durch 1.000, entspricht. Viele Former verwenden einfach eine Faustregel von 0,5 bis 0,8 Tonnen pro Quadratzentimeter projizierter Fläche für Massenteile, die an der gleichen Stelle landen.
Vier Kontrollen, die darüber entscheiden, ob die Maschine ins Bild passt
- Schließkraft mit Spielraum: Berechnen Sie den Bedarf und addieren Sie dann 10 bis 20 Prozent für Packungen, außermittige Hohlräume und zukünftige Formen mit größerer projizierter Fläche.
- Abstand der Verbindungsstangen und Plattengröße: Der Formkörper, die Klemmplatten und alle hydraulischen Kernzüge müssen physisch zwischen den Verbindungsstangen verlaufen und innerhalb des Schraubenmusters der Platten landen.
- Formhöhe und Tageslicht: Die Höhe des geschlossenen Stapels muss zwischen der minimalen und maximalen Formhöhe liegen und das offene Tageslicht muss das Teil und den Robotergreifer passieren.
- Auswerfen: Auswerferhub und Auswerferkraft müssen zur Teiletiefe passen, insbesondere bei tiefgezogenen Gehäusen, bei denen ein kurzer Hub das Teil am Kern hängen lässt.
| Teil- und Materialtyp | Werkzeuginnendruck zur Schätzung (bar) | Kommentar |
|---|---|---|
| PE oder PP, dicke Wand, kurze Fließlänge | 300 bis 400 | Einfaches Befüllen, großzügiger Wandabschnitt |
| Allgemeine ABS-, PS- und HDPE-Teile | 400 bis 500 | Standardarbeitsbereich für die Schätzung |
| Dünnwandige PP-Verpackung | 600 bis 800 | Hohes Verhältnis von Fließlänge zu Wandstärke |
| Technische Teile aus glasfaserverstärktem PA oder PBT | 700 bis 1.000 | Hohe Viskosität plus Füllstoffanteil |
| Präzisionsteile mit engen Toleranzen | 800 bis 1.200 | Vollständige Verpackung und geringe Schrumpfung erforderlich |
Die Plattendurchbiegung ist die zweite Zahl, die über die Teilequalität entscheidet. Eine Aufspannplatte, die sich unter Last biegt, führt dazu, dass sich die Formflächen in der Mitte trennen. Das Ergebnis ist ein Teil mit Graten in der Mitte und kurzen Schüssen an den Rändern. Maschinenbauer geben Durchbiegungsgrenzen an, und es ist fair, nach dem Wert bei Nennklemmkraft zu fragen. Ebenso berechtigt ist die Frage, wie sich der Wert ändert, wenn die Form außermittig montiert wird, was in Lohnfertigungsbetrieben, die gemischte Arbeiten ausführen, normal ist.
Bei sehr großen Formen ist oft eher der Abstand der Holme als die Tonnage der limitierende Faktor. Es kommt häufig vor, dass eine Maschine zwar über genügend Schließkraft verfügt, aber zwischen den Stangen nicht genügend Platz für die Formbasis hat, was einen Wechsel zur nächsten Größe und einen viel größeren Kapitaleinsatz erzwingt. Das Zeichnen der Formhülle auf Papier vor der Maschinenanfrage erspart später wochenlange Verhandlungen.
Berechnen Sie die Schließkraft anhand der projizierten Fläche und des Hohlraumdrucks und bestätigen Sie dann den Holmabstand, die Formhöhe und den Auswerferhub, bevor Sie die Maschine bestellen.
Wo zwei Plattenmaschinen das Anlagenlayout und den Energieverbrauch verändern
Layoutänderungen sind am einfachsten zu erkennen, wenn die Maschinenlänge für eine ganze Halle maßstabsgetreu dargestellt wird. In der folgenden Tabelle werden Richtwerte für die Gesamtlänge der Maschine für die gleiche Schließkraftklasse verglichen. Dabei werden typische Katalogabmessungen anstelle einer spezifischen Herstellerzeichnung verwendet. Es soll den Trend aufzeigen und nicht eine Angebotszeichnung ersetzen.
Richtwerte für die Maschinenlänge nach Klemmkraftklasse (Meter)
Kniehebelklemme Zwei-Platten-Klemme
450 t Kniehebel
7.2
450 t Zweiplatten
6.0
900 t Kniehebel
9.4
900 t Zweiplatten
7.8
1.300 t Kniehebel
11.2
1.300 t Zweiplatten
9.1
2.000 t Kniehebel
14.5
2.000 t Zweiplatten
11.6
Mit steigender Tonnage wird die Lücke größer, weshalb bei neuen Hochtonnage-Anlagen genau die Zwei-Platten-Anordnung vorherrscht. Die Einsparung von zwei bis drei Metern Feldlänge ist selten nur eine Frage der Baukosten; Sie entscheidet oft darüber, ob eine zusätzliche Maschine in eine vorhandene Kranspannweite passt, und diese zusätzliche Maschine kann mehr wert sein als der Preisunterschied zwischen den Klammerkonstruktionen.
Das Energieverhalten folgt dem gleichen Muster. Da die Spannkraft über einen kurzen Hub erzeugt wird, ist die beim Spannen bewegte Ölmenge gering und die Pumpe leistet bei hoher Tonnage weniger Arbeit pro Zyklus. Dieser Vorteil lässt sich am einfachsten mit einer servoangetriebenen Pumpe oder einem System mit variabler Verdrängung mit geschlossenem Regelkreis nutzen, gepaart mit einem Druckspeicher, bei dem sich die Klemm- und Einspritzspitzen überlappen. Bei Maschinen ohne diese Regelungsstrategie kann die theoretische Einsparung verschwinden.
Auch Kühlung, Hydraulik und Servicezugang verlagern sich. Eine kürzere Maschine bedeutet normalerweise kürzere Hydraulikstrecken und weniger Leckstellen, aber die Zylinder sitzen nahe an den Verbindungsstangen, sodass der Zugang zum Dichtungsaustausch bereits in der Planungsphase berücksichtigt werden muss. Lassen Sie auf der Nicht-Bediener-Seite mindestens einen Meter Freiraum und prüfen Sie, ob der Kranhaken das Fass erreichen kann, um die Schraube zu entfernen, ohne den Sicherheitszaun zu demontieren.
Über 900 Tonnen sind die eingesparte Hallenlänge und die reduzierte Ölbewegung die beiden Vorteile der Konstruktion, die am häufigsten eine Maschine mit zwei Platten rechtfertigen.
Bei einer Zweiplattenmaschine entscheidet nach wie vor die Spritzeinheit über die Teilequalität
Käufer verbringen Monate mit der Klammer und akzeptieren dann die Spritzeinheit, die im Standardkatalog enthalten ist. Das ist ein Fehler, denn bei einer großen Zwei-Platten-Maschine ist die Spritzeinheit der Ort, an dem die meisten Qualitätsprobleme auftreten, sobald die Produktion beginnt. Schussgewicht, Einspritzrate, Plastifizierungskapazität und Schmelzehomogenität hängen alle von der Schnecken-, Zylinder- und Düsenkombination ab, und nichts davon wird durch das Klemmendesign bestimmt.
Der Schraubendurchmesser ist der erste Kompromiss. Eine größere Schnecke liefert bei gleichem Hub mehr Schussgewicht, erzeugt aber bei gegebenem Hydraulikdruck einen geringeren spezifischen Einspritzdruck an der Düse. Die Erhöhung der Schusskapazität um eine Schneckengröße kann 20 bis 30 Prozent des verfügbaren Einspritzdrucks kosten, was ausreicht, um bei einem dünnwandigen Teil aus einem komfortablen Prozessfenster ein marginales zu machen. Der richtige Ansatz besteht darin, die Schnecke entsprechend dem Schussgewicht zu dimensionieren und dann zu bestätigen, dass der resultierende Einspritzdruck, multipliziert mit dem Verstärkungsverhältnis, immer noch den Bedarf der Form mit Spielraum abdeckt.
Die Plastifizierungskapazität ist die Einschränkung, die bei Aufträgen mit hoher Kavitation eine Rolle spielt. Die Schnecke muss das Schrot während der Abkühlzeit des vorherigen Zyklus schmelzen und homogenisieren, sodass die Rückgewinnungsrate die Obergrenze für die Leistung festlegt. Eine Schnecke mit einem geeigneten Barriereabschnitt und einer gut gestalteten Einzugszone erholt sich bei niedrigerer Schneckengeschwindigkeit schneller, wodurch Schwankungen der Schmelzetemperatur reduziert und das Polymer vor Scherschäden geschützt werden.
Zylinderlänge und Heizzonenanzahl richten sich nach der Schnecke. Eine Mehrzweckeinheit kann mit vier oder fünf Zonen betrieben werden; Eine Großverarbeitungsmaschine, die technische Harze verarbeitet, benötigt oft mehr Zonen sowie eine separate Düsenheizung und einen Schmelzedrucksensor an der Düse. Die Sensorposition ist wichtig, da ein zu weit von der Spitze entfernt montierter Wandler einen verzögerten Druck misst, den der Controller dann überkorrigiert.
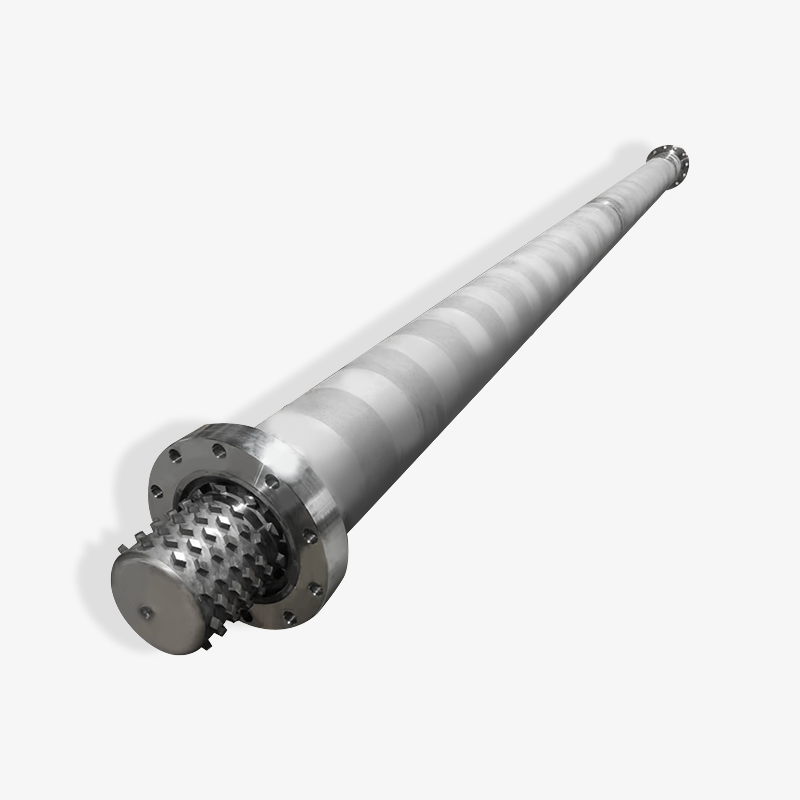
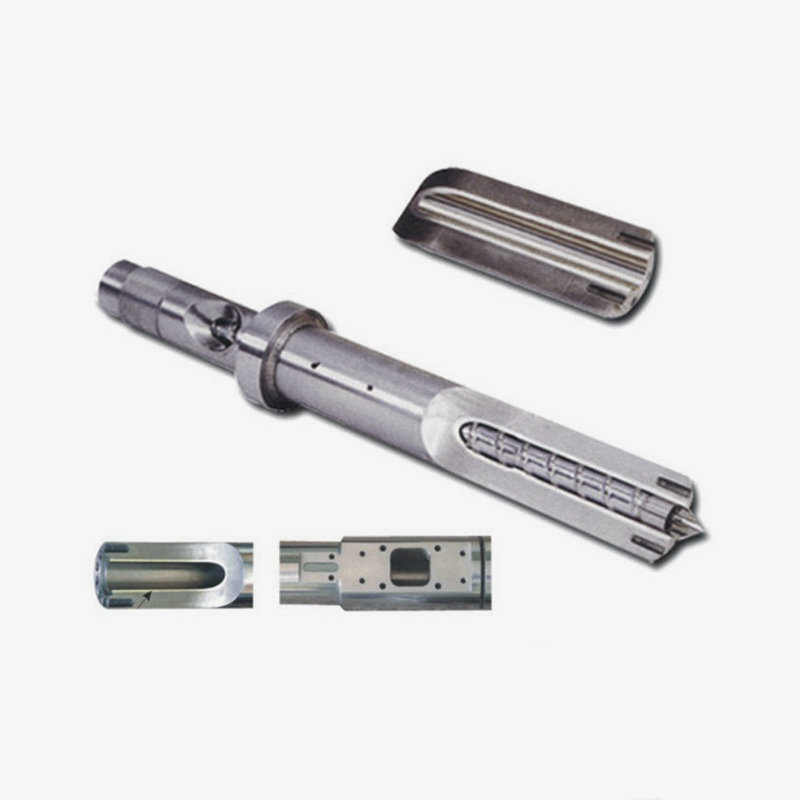
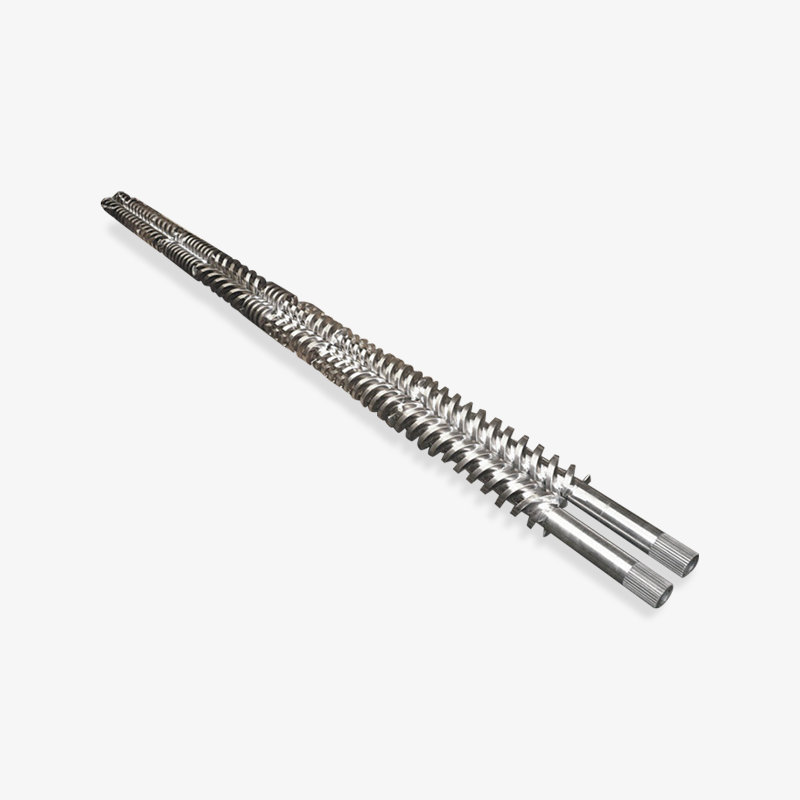
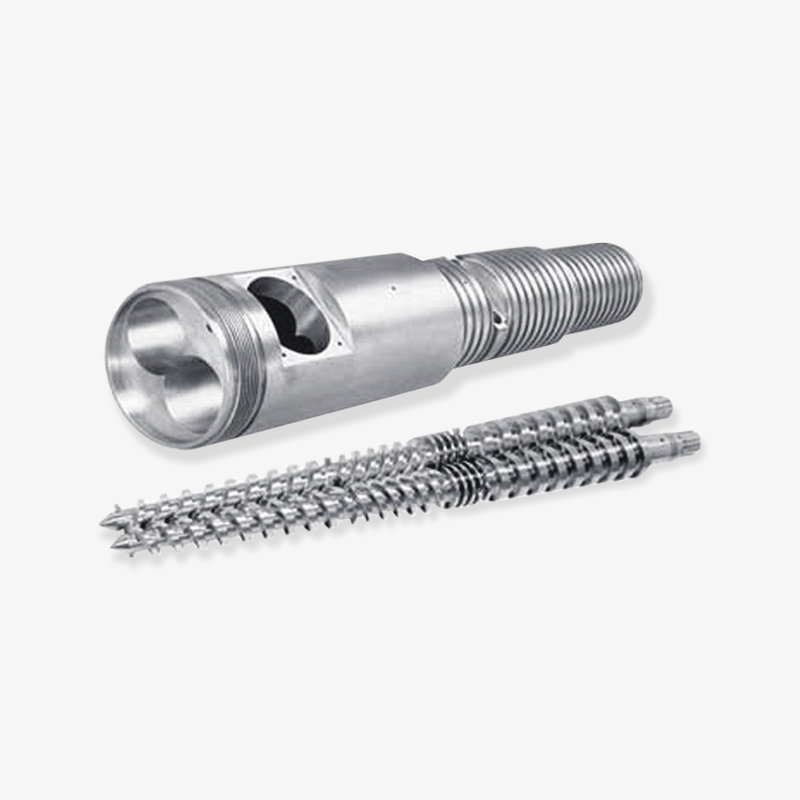
 Kundenspezifischer Schraubenzylinder für Spritzgießmaschinen Abgestimmte Schnecken- und Zylinderbaugruppe mit anpassbaren Spezifikationen und Behandlungen für eine stabile Plastifizierung; Überprüfen Sie die Abmessungen und Handhabungsdetails bei der Konfiguration großer Maschinen. Produkt anzeigen →
Bei Maschinen der 1.000-Tonnen-Klasse haben die Schnecken üblicherweise einen Durchmesser von 90 bis 130 mm, und der Zylinder ist ein langes, schweres Bauteil, das ohne geeignete Hebepunkte schwer zu handhaben ist. Geben Sie diese Hebepunkte und die Entnahmerichtung bei der Bestellung an. Es klingt trivial, bis der erste Schraubenwechsel in einer Freitagnachtschicht stattfindet und der Kran bereits für einen Formwechsel vorgesehen ist.
Die Spannkraft bestimmt die Maschinengröße, aber Schneckendurchmesser, Plastifizierleistung und Düsendruck entscheiden darüber, ob die Maschine tatsächlich die Toleranzen in der Produktion einhält.
Schrauben- und Zylinderspezifikationen, die zu großen Klemmeinheiten passen
Sobald die Schließkraft die 700-Tonnen-Marke überschreitet, wird die Einspritzeinheit in vielen Projekten separat bestellt, entweder als Ersatz für eine verschlissene Einheit oder als kundenspezifische Konfiguration. Die folgende Tabelle gibt ungefähre Schussgewichte für Allzweckschrauben an. Dies dient als erste Plausibilitätsprüfung, wenn ein Angebot mit einem Schraubendurchmesser eingeht, der für das Teil zu klein oder zu groß erscheint.
| Schraubendurchmesser (mm) | Ungefähres Schussgewicht, PS (g) | Spannkraftklasse üblicherweise gepaart (t) | Typische Anwendung |
|---|---|---|---|
| 45 | 230 | 100 bis 180 | Kleine technische Teile, Arbeiten mit mehreren Kavitäten |
| 60 | 540 | 250 bis 400 | Geräteteile, Automobilverkleidung |
| 75 | 1.070 | 450 bis 650 | Kisten, Behälter, große Behausungen |
| 90 | 1.840 | 700 bis 1.000 | Automobil- und Logistikteile |
| 110 | 3.370 | 1.100 bis 1.600 | Batteriegehäuse, Paletten, große technische Teile |
| 130 | 5.560 | 1.800 bis 2.500 | Sehr große Teile, geringe Kavitation |
Das Verhältnis von Länge zu Durchmesser bestimmt, wie viel Verweilzeit das Polymer erhält und wie stabil die Schmelze wird. Ein Verhältnis von 20:1 bis 22:1 deckt die meisten Standardarbeiten ab, während 24:1 und höher für technische Harze und Verbindungen geeignet sind, bei denen es auf Mischung und Temperaturgleichmäßigkeit ankommt. Das Kompressionsverhältnis liegt bei Injektionsschnecken normalerweise zwischen 2,0 und 3,0, bei scherempfindlichen Materialien niedriger und bei kristallinen Harzen, die einen schnellen Übergang erfordern, höher.
Der Messbereich verdient eine eigene Entscheidung. Eine einfache Dosierzone und ein Barrierendesign verhalten sich unterschiedlich in der Rückgewinnungsstabilität, und bei einer Maschine mit zwei Platten, die im großen Maßstab läuft, wirkt sich die Rückgewinnungsstabilität direkt auf die Gleichmäßigkeit des Teilegewichts über die Kavitäten hinweg aus. Bei Bauteilen mit engen Gewichtstoleranzen amortisiert sich eine Schnecke mit Mischteil in der Dosierzone oft schneller als nachgeschaltete Prüfgeräte.
Das Rückschlagventil bzw. der Rückschlagring ist das günstigste Bauteil der Einspritzeinheit und verursacht den meisten Ausschuss. Ein verschlissener Ring lässt die Schmelze während des Einspritzens zurückrutschen, so dass die Maschine ihre Position hält, indem sie mehr Material drückt, und das Schussgewicht zwischen den Zyklen schwankt. Geben Sie das Ringmaterial für die Füllmenge in Ihrer Verbindung an und halten Sie einen Ersatz im Regal bereit. Bei Arbeiten mit Glasfüllung kann der Ring das erste Element sein, das ausgetauscht werden muss, manchmal innerhalb eines Jahres.
Dimensionieren Sie die Schraube anhand des Schussgewichts und des erforderlichen Einspritzdrucks, überprüfen Sie dann L/D, Kompressionsverhältnis und vergleichen Sie das Ringmaterial mit der tatsächlichen Verbindung.
Verschleiß, Materialien und die Kosten für einen falschen Lauf
Bei der Fassauswahl kann ein Einkaufsteam schnell Geld sparen und es noch schneller verlieren. Für ungefüllte Standardharze ist ein nitrierter Zylinder die Standardwahl: eine Nitrierschicht von etwa 0,4 bis 0,7 mm mit einer Oberflächenhärte von etwa 900 bis 1.000 HV, aufgetragen auf einen Nitrierstahlkörper. Es eignet sich gut für Polyolefine, PS, ABS und allgemeine Arbeiten mit mäßigem Füllstoffgehalt.
Sobald die Verbindung mehr als etwa 20 bis 25 Prozent Glasfasern, mineralischen Füllstoff oder Schleifpigment enthält, ändert sich der Verschleißmechanismus von langsamem Polieren zu schneller Erosion. Ein Bimetall-Lauf mit einer zentrifugal gegossenen Auskleidung, die Karbidpartikel enthält, widersteht dieser Erosion weitaus besser, und der Kostenaufschlag liegt typischerweise zwischen dem Zwei- und Dreifachen des Preises eines nitrierten Laufs derselben Größe. Ob sich das auszahlt, hängt von der Tonnage, der Zykluszeit und der Füllmenge ab, und die Berechnung ist einfach: Vergleichen Sie das Austauschintervall eines nitrierten Zylinders mit dem eines Bimetallzylinders, addieren Sie die Ausfallzeitkosten und sehen Sie, welcher Wert kleiner ist.
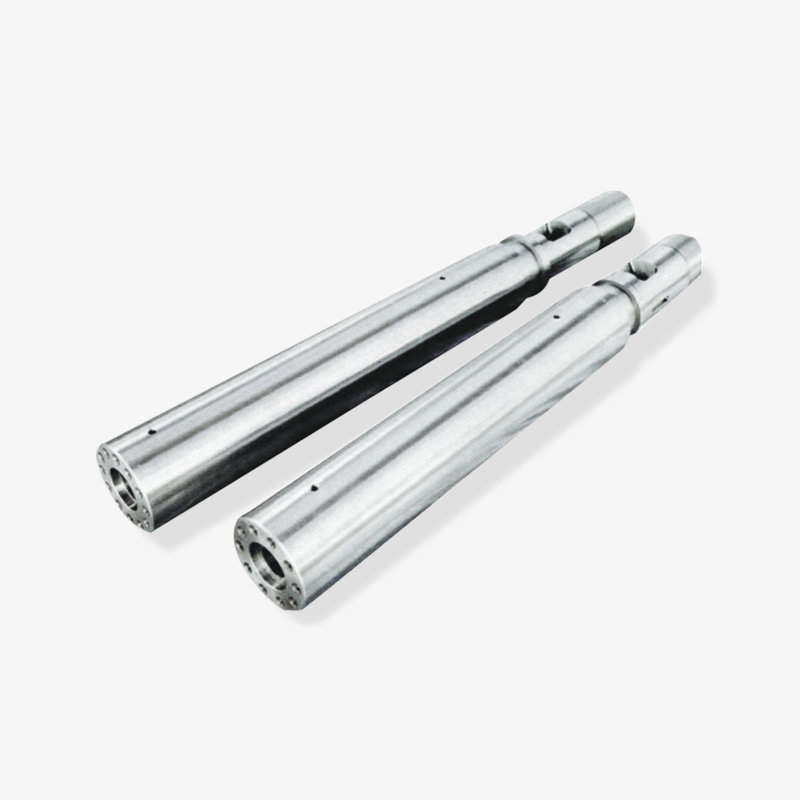
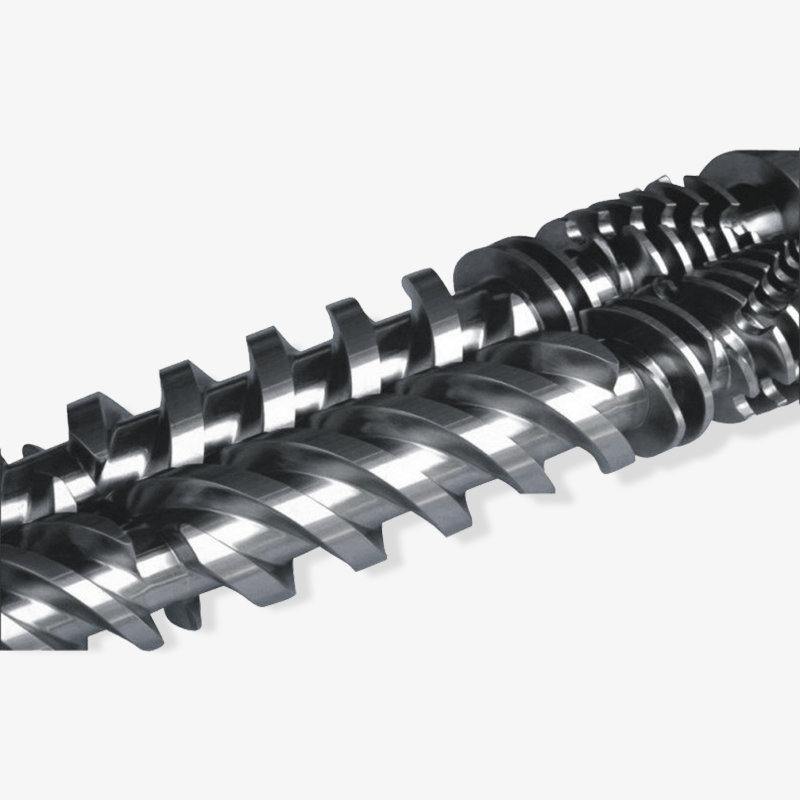
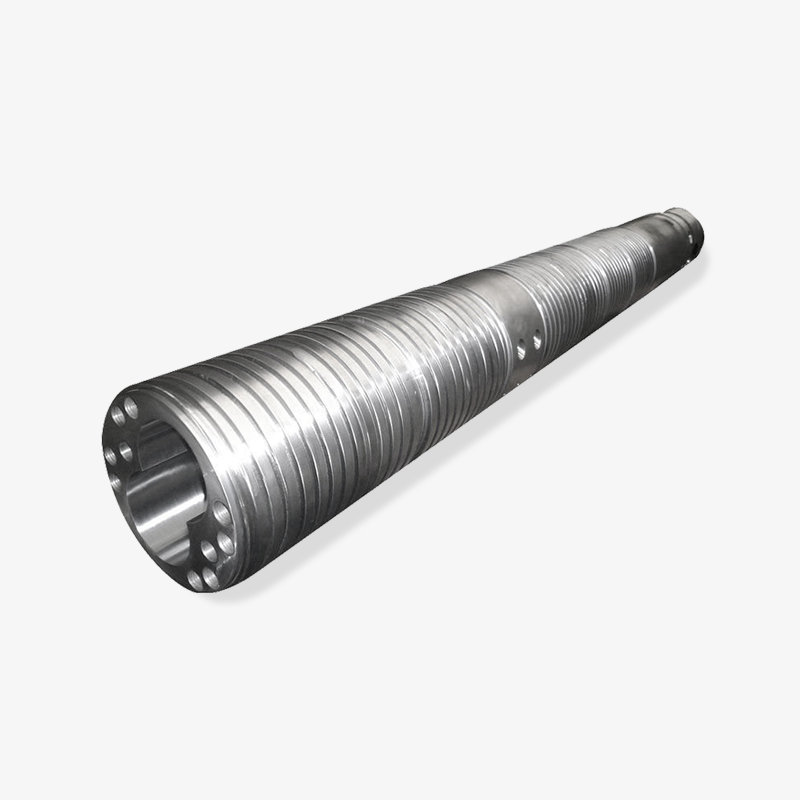
 Kundenspezifischer Bimetall-Schraubzylinder für Kunststoffmaschinen Bimetallische Zylinder- und Schneckenoptionen für Verschleiß- und Korrosionsbeständigkeit mit CNC-abgestimmten Komponenten und kundenspezifischen Legierungen für gefüllte oder spezielle technische Kunststoffe. Produkt anzeigen →
Korrosion ist ein vom Abrieb getrenntes Problem und erfordert eine separate Antwort. PVC, POM, flammhemmende Typen und Materialien mit Säurerückständen greifen die Zylinderwand und die Schneckenoberfläche an, auch wenn kein Füllstoff vorhanden ist. In diesen Fällen ist eine korrosionsbeständige Auskleidung oder ein richtig abgestimmtes Zylinder- und Schneckenmaterial wichtiger als die Härte allein.
Wo der Verschleiß tatsächlich zuerst sichtbar wird
- Der Rückschlagring und der Sitz, weil sie den höchsten Druck und den meisten Gleitkontakt erfahren.
- Der Einzugsbereich der Schnecke, in dem die Gangtiefe allmählich zunimmt und die Feststoffförderrate abnimmt.
- Der Dosierbereich, in dem die Laufbohrung größer wird und die Flugspitzen ihre scharfe Kante verlieren.
- Die Düse, insbesondere bei gefüllten Materialien und kleinen Düsendurchmessern.
Das Messen des Verschleißes ist einfach und wird selten oft genug durchgeführt. Eine Bohrungslehre an drei Stellen entlang des Laufs, ein Mikrometer an den Schraubengängen und eine Sichtprüfung am Ringsitz zeigen Ihnen, ob die Einheit ausgetauscht werden muss oder nur ein neuer Ring. Durch die jährliche Aufzeichnung dieser Zahlen wird die Wartung von Vermutungen zur Planung und liefert einem Lieferanten genügend Informationen, um ein genaues Ersatzangebot zu machen.
Wählen Sie nitrierten Stahl für saubere Standardharze und eine Bimetallauskleidung, sobald der Füllstoffgehalt etwa 20 Prozent überschreitet. Überprüfen Sie jedoch die Korrosion getrennt vom Abrieb.
RFQ-Checkliste für Käufer, die mit einem Schrauben- und Zylinderhersteller zusammenarbeiten
Die meisten verspäteten Schnecken- und Zylinderbestellungen werden nicht durch die Produktionskapazität verzögert. Sie werden durch fehlende Informationen verzögert, und das fehlende Element ist normalerweise ein Flanschmaß oder ein Thermoelementloch, das erst sichtbar wird, wenn der Maschine das neue Fass angeboten wird. Durch die Zusammenstellung der folgenden Daten vor der Anfrage wird ein Großteil dieses Risikos beseitigt.
Daten, die in die Anfrage einbezogen werden sollen
- Maschinenmarke, Modell und Nennklemmkraft sowie die Teilenummer der Originalschraube, sofern verfügbar.
- Schraubendurchmesser, Gesamtlänge und das Verhältnis von effektiver Länge zu Durchmesser, mit einer Zeichnung, wenn das Original nicht dem Standard entspricht.
- Lauflänge, Flanschaußendurchmesser, Flanschdicke, Lochkreis und Bolzenlochanzahl.
- Form und Position des Futterhalses, ob eine Futterhülse enthalten ist und die Abmessungen der Halsöffnung.
- Anzahl der Heizzonen, Heizbandbreiten und -spannungen sowie Positionen und Tiefen der Thermoelementlöcher.
- Düsentyp, Radius, Öffnungsdurchmesser und ob eine Absperr- oder Federdüse erforderlich ist.
- Zu verarbeitendes Material, Füllstoffgehalt und etwaige flammhemmende oder korrosive Zusätze.
- Erforderliche Oberflächenbehandlung, Härteangabe und ob ein Maßbericht erwartet wird.
Es lohnt sich, die Inspektion explizit anzugeben. Ein seriöser Lieferant stellt für den Lauf einen Maßbericht, Härtewerte, ein Geradheitsprotokoll und ein Drucktestergebnis zur Verfügung. Wenn diese Dokumente nicht angeboten werden, fragen Sie, ob dies möglich ist, denn ein Lieferant, der seine eigene Produktion misst, ist in der Regel ein Lieferant, der sowohl bei der zweiten als auch bei der ersten Bestellung eine Toleranz einhalten kann.
Es gibt auch einen kommerziellen Punkt, den erfahrene Käufer frühzeitig ansprechen. Fragen Sie, ob es sich bei dem Unternehmen um einen Hersteller mit eigener Bearbeitung, Nitrierung und Schleifen oder um einen Großhändler handelt, der Teile aus mehreren Werkstätten zusammenbaut. Ein Hersteller kann in der Regel die Durchlaufzeit kontrollieren und eine Toleranzfrage direkt lösen, während ein Handelsunternehmen eine Kommunikationsebene hinzufügt. Beide Modelle können funktionieren, die Kaufentscheidung sollte jedoch widerspiegeln, um welches Modell es sich handelt.
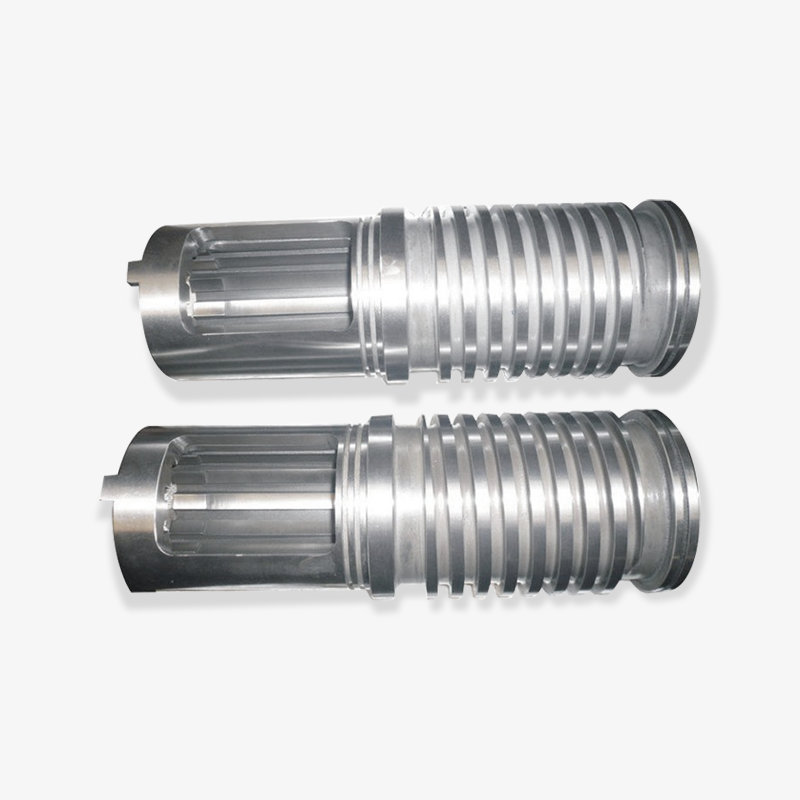
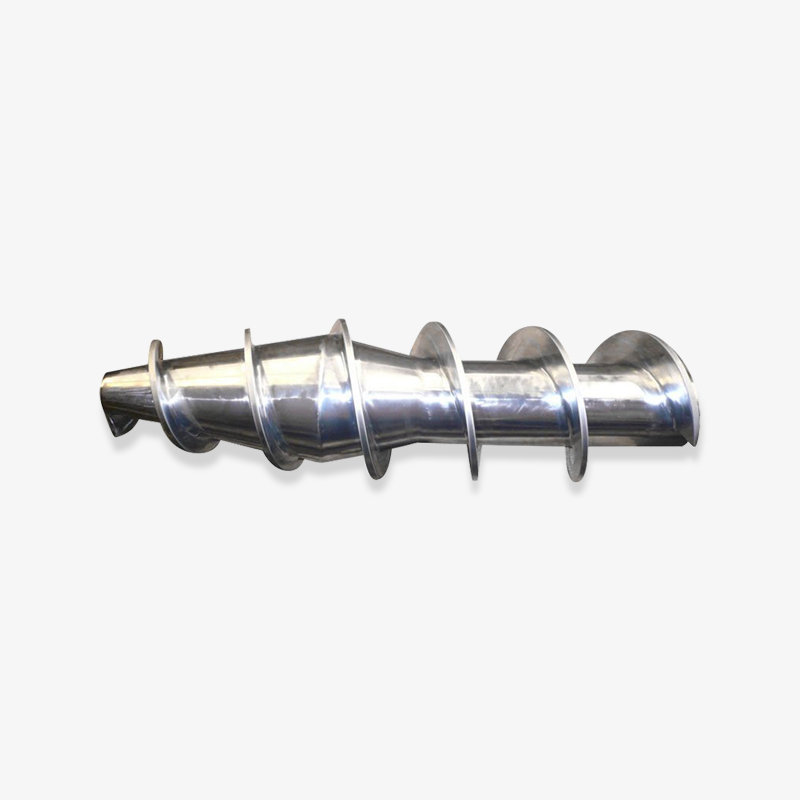
 Kundenspezifische Schraubenkomponenten und Düsen für Spritzgießmaschinen SKD61-Vorderkörper, Schneckenkomponenten und Düse für Plastifizierungsstabilität; Nützlich für die Spezifizierung passender Verschleißteile und die Aufbewahrung kritischer Ersatzteile zusammen mit den Hauptkomponenten. Produkt anzeigen →
Zum Schluss ordnen Sie die Kleinteile bei den Großen an. Schraubenspitzen, Rückschlagringe, Sitze, Düsenspitzen und Heizbänder sind im Vergleich zu den Hauptkomponenten kostengünstig und sind die Elemente, die eine Leitung stoppen, wenn sie ausfallen. Eine einzelne Lieferung mit einem Ersatzring und einer Ersatzdüse kostet weitaus weniger als ein Luftfracht-Notfall drei Monate später.
Eine vollständige Angebotsanfrage mit Flanschabmessungen, Thermoelementpositionen und Füllmaterialdetails eliminiert das meiste Risiko einer Vorlaufzeit, bevor die Bestellung aufgegeben wird.
Preis, Lieferzeit und Lieferantenauswahl
Bei einem Zwei-Platten-Maschinenprojekt macht das Schnecken- und Zylinderpaket einen kleinen Teil der Gesamtkosten, aber einen großen Teil des Terminrisikos aus. Bei einer standardmäßigen nitrierten Schnecke und einem Zylinder für eine mittelgroße Einspritzeinheit dauert es in der Regel mehrere Wochen ab der Zeichnungsfreigabe, und bei einer Bimetalleinheit oder einem kundenspezifischen Flansch kann es länger dauern. Diese Wochen liegen zwischen der Maschineninstallation und dem ersten verkaufsfähigen Teil und gehören daher in den Projektplan und nicht in eine Folge-E-Mail.
Drei Faktoren beeinflussen den Preis mehr als alles andere. Material und Behandlung stehen an erster Stelle, wobei ein Zylinder und eine Schnecke aus Bimetall deutlich mehr kosten als ein nitriertes Paar. An zweiter Stelle steht die Größe, da ein 130-mm-Lauf viel mehr Stahl und Bearbeitungszeit verbraucht als ein 60-mm-Lauf. An dritter Stelle kommt die Komplexität: Ein nicht standardmäßiger Flansch, ein ungewöhnlicher Einfüllstutzen oder eine Schnecke mit einem speziellen Mischabschnitt verlängern die Entwicklungszeit, bevor der erste Span geschnitten wird.
Bei der Lieferantenauswahl kommt es in der Regel auf Beweise an. Fragen Sie, wie lange das Unternehmen schon Schnecken- und Zylindersätze herstellt, wie viele Quadratmeter Bearbeitungsfläche es betreibt und welche Exportmärkte es bereits bedient. Ein Hersteller, der seit Jahrzehnten Kunststoffmaschinenbauer in Nordamerika, Europa und Südostasien beliefert, hat bereits die Lieferantenaudits durchlaufen, die Ihr eigenes Qualitätsteam durchführen würde.
Zhoushan Microwave Screw Machinery produziert seit 1990 Schnecken und Zylinder für Kunststoffmaschinen, betreibt eine Werkstatt von mehr als 10.000 Quadratmetern und exportiert in Märkte wie die Vereinigten Staaten, Deutschland, Dubai, Vietnam und Thailand. Die Produktpalette umfasst Einzelschnecken, konische und parallele Doppelschneckenzylinder, Planetenschneckenzylinder, Bimetallschneckenzylinder, Gummiextrusionsschnecken und Spritzgießmaschinenschneckenzylinder sowie Zubehör. Das bedeutet, dass ein Käufer, der eine Einspritzeinheit für eine große Zweiplattenmaschine zusammenbaut, das komplette Verschleißpaket von einem technischen Ansprechpartner beziehen kann, anstatt mehrere Werkstätten koordinieren zu müssen.
Behandeln Sie die Schnecken- und Zylinderbestellung als Terminposten mit eigener Vorlaufzeit und wählen Sie einen Lieferanten aufgrund der dokumentierten Fertigungskapazitäten und nicht nur aufgrund des Preises aus.
FAQ: Fragen zu Zweiplatten-Spritzgießmaschinen
Ist eine Zwei-Platten-Spritzgießmaschine besser als eine Kniehebelmaschine?
Oberhalb von etwa 800 Tonnen ist es besser, da dort die kürzere Schließeinheit, der größere Formhöhenbereich und die geringeren Verschleißteile die höheren Kapitalkosten überwiegen. Unter etwa 400 Tonnen ist eine Kniehebelmaschine in der Regel günstiger und im Trockenzyklus etwas schneller, so dass der Zwei-Platten-Vorteil erheblich kleiner wird.
Wie berechne ich die benötigte Klemmkraft?
Multiplizieren Sie die projizierte Fläche des Teils und des Angusskanals in Quadratzentimetern mit dem Hohlraumdruck in bar und teilen Sie ihn dann durch 1.000, um Tonnen zu erhalten. Fügen Sie 10 bis 20 Prozent Spielraum für die Verpackung und zukünftige Formen hinzu und vergleichen Sie den Wert mit der Füllanalyse des Formenbauers, bevor Sie sich auf eine Maschinengröße festlegen.
Unterscheidet sich die Spritzeinheit bei einer Zweiplattenmaschine?
Nicht im Prinzip, aber im Maßstab. Große Schließeinheiten gepaart mit Schnecken im Bereich von 90 bis 130 mm und Schussgewichten von etwa 1,8 bis 5,5 Kilogramm für Polystyrol, sodass Plastifizierungskapazität, Zylinderheizzonen und Schneckenrückgewinnung wichtiger für die Zykluszeit sind als bei einer kleinen Maschine.
Wie oft müssen Schnecken und Zylinder ausgetauscht werden?
Für saubere Standardharze auf einer gut laufenden Maschine können eine nitrierte Schnecke und ein Zylinder viele Jahre halten. Bei glasfaserverstärkten Verbindungen kann es sein, dass der Rückschlagring innerhalb eines Jahres und der Lauf selbst erheblich früher ausgetauscht werden muss, weshalb abrasive Anwendungen in der Regel von Anfang an eine Bimetallauskleidung rechtfertigen.
Kann ich eine neue Schnecke und einen neuen Zylinder in eine ältere Maschine einbauen?
Normalerweise ja, vorausgesetzt, dass die Flanschabmessungen, die Einfüllöffnung, die Schneckenlänge und der Antriebsanschluss genau gemessen werden. Da viele ältere Maschinen nicht standardmäßige Flansche haben, ist vor der Fertigung des Ersatzes unbedingt eine Maßzeichnung oder eine Vermessung vor Ort erforderlich.
Was sollte ich bei der Lieferung überprüfen?
Vergleichen Sie den Maßbericht mit der Zeichnung, überprüfen Sie die Härtewerte, überprüfen Sie die Bohrungs- und Mitnehmerflächen auf Riefen und stellen Sie sicher, dass die Thermoelementlöcher und Heizbandpositionen mit der Maschine übereinstimmen. Lassen Sie das Gerät vor der Produktion bei niedriger Temperatur aufheizen, um die Abdeckung der Heizung und die Reaktion des Sensors zu überprüfen.
Bei den meisten Kauffragen für zwei Platten geht es um drei Zahlen: erforderliche Schließkraft, Schussgewicht und Bestätigung, dass die Form zwischen die Verbindungsstangen passt.
Verwandte Lektüre und nächste Schritte
Das Klammerdesign und die Einspritzeinheit werden in derselben Projektbesprechung festgelegt, aber von unterschiedlichen Personen gepflegt, und beide erfordern eine dokumentierte Entscheidung. Bevor Sie die Bestellung aufgeben, fassen Sie die Schließkraftberechnung, die Zeichnung der Formhülle und die Schnecken- und Zylinderspezifikationen in einer Datei zusammen und senden Sie diese Datei an alle beteiligten Lieferanten.
Nützliche Seiten auf dieser Website
Sollte sich die Maschine noch in der Auswahl befinden, fragen Sie frühzeitig den Maschinenbauer nach der Zeichnung der Spritzeinheit. Dieses einzige Dokument informiert einen Schnecken- und Zylinderhersteller über die Flanschgröße, die Schneckenlänge, die Anordnung der Heizzone und die Düsenschnittstelle und ermöglicht es, dass die Bestellung der Verschleißteile parallel zur Maschineninstallation und nicht erst danach ausgeführt wird.
Für Käufer, die ein gemischtes Portfolio aus großen Zweiplattenmaschinen und kleineren Kniehebelpressen betreiben, ist es auch hilfreich, die Schraubendurchmesser zu standardisieren, sofern das Teilesortiment dies zulässt. Weniger Größen bedeuten weniger Ersatzringe, weniger Heizbandvarianten und eine kürzere Reaktionszeit, wenn eine Linie stoppt.
Bestellen Sie das Schnecken- und Zylinderpaket zusammen mit der Maschine und verwenden Sie dazu ein einziges Dokument, das Spanndaten, Formraum und Abmessungen der Einspritzeinheit vereint.
Ausgewählte Lageranzeige

 浙公网安备 33090202000520 号
